
Při obrábění více stejných dílců nechceme opakovaně vytvářet a spravovat totožné dráhy. Ve společnosti CNC Plus, s.r.o. jsme proto propojili pole připravené v Autodesk Fusion s upraveným postprocesorem pro FANUC ROBODRILL.
Výsledkem je přehledný NC program, který ukládá dráhu každé operace pouze jednou. Jednotlivé pozice na přípravku řídí pomocí lokálního posunutí G52, podprogramů a proměnných Fanuc Macro B. Obsluha tak může přímo na stroji určit, kolik dílců a které konkrétní pozice se mají obrábět.
Rychlé shrnutí
- Zákazník: CNC Plus, s.r.o. z Třebíče — přesné frézování kovů a plastů, sériová i kusová výroba.
- CAM a stroj: Autodesk Fusion CAM a FANUC ROBODRILL.
- Řešení: zakázkově upravený postprocesor pro pole a indexované obrábění.
- Klíčové technologie: G52, lokální podprogramy, M98 Q a Fanuc Macro B.
- Hlavní přínos: jedna referenční dráha, flexibilní volba obráběných pozic a čitelnější NC výstup.
V tomto článku
Výchozí situace: více dílců v jednom upnutí
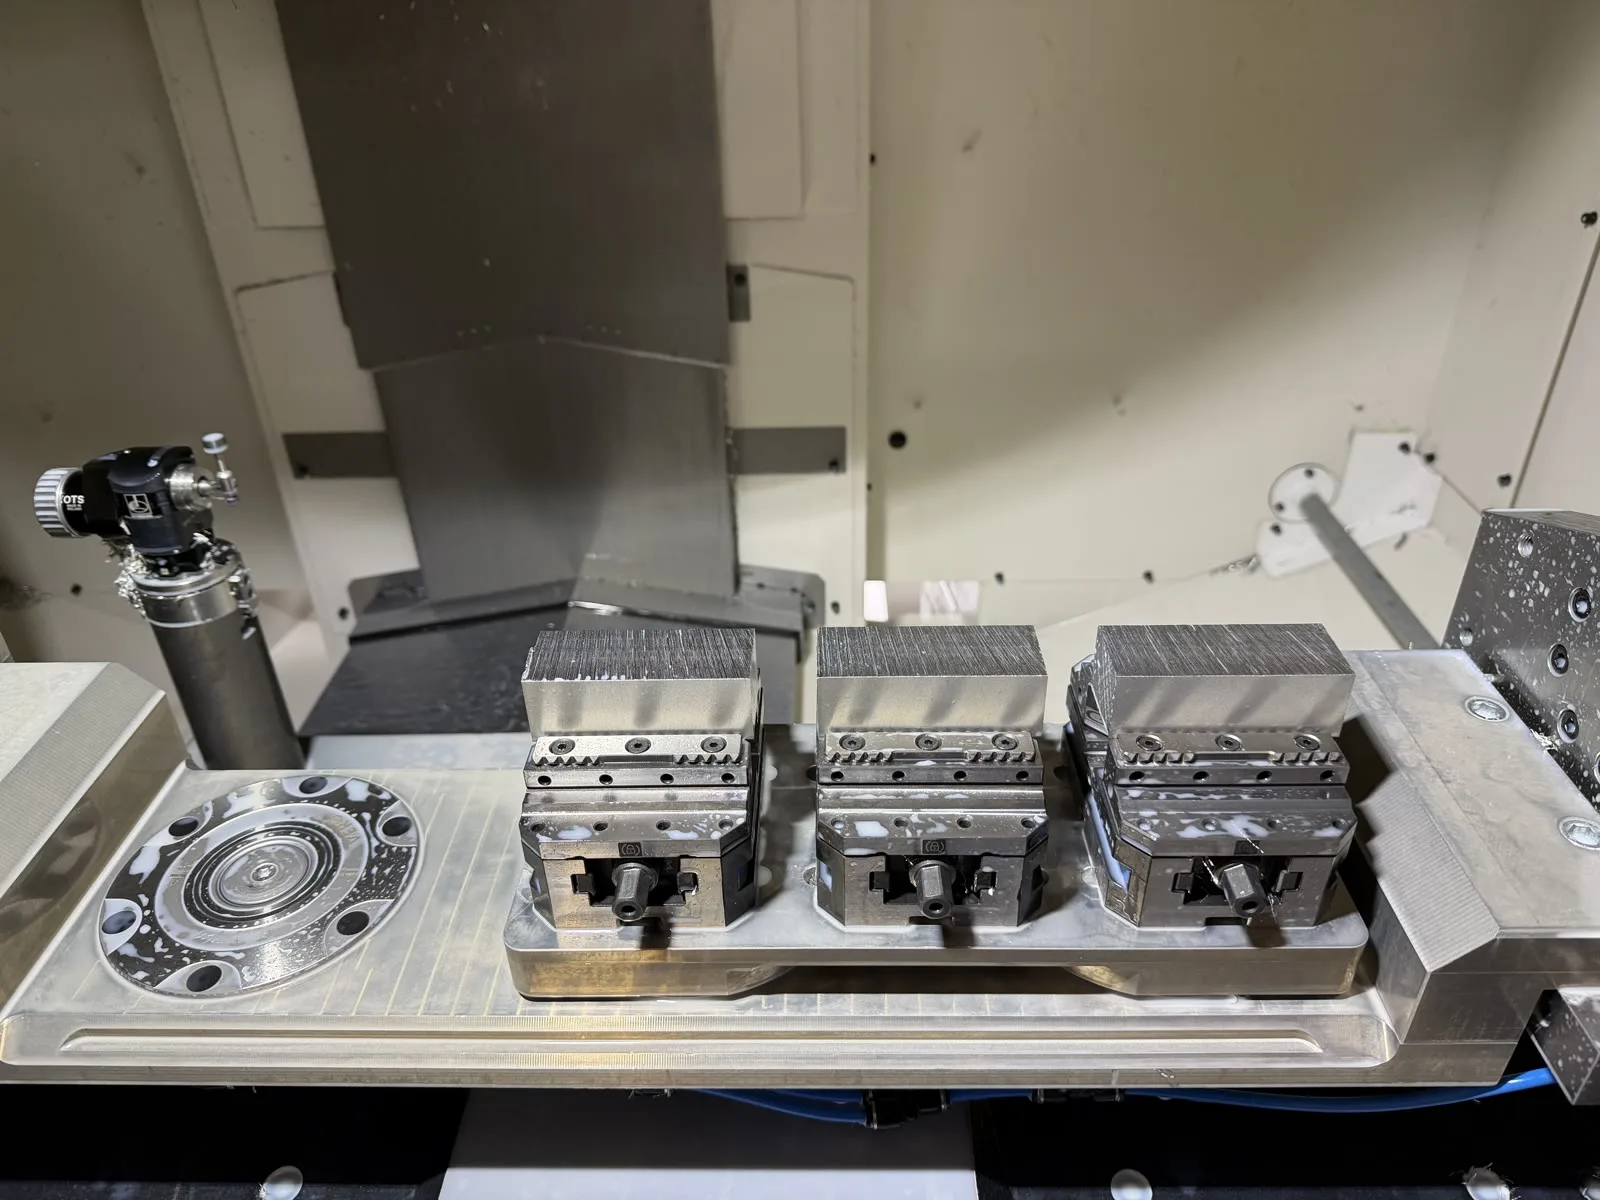
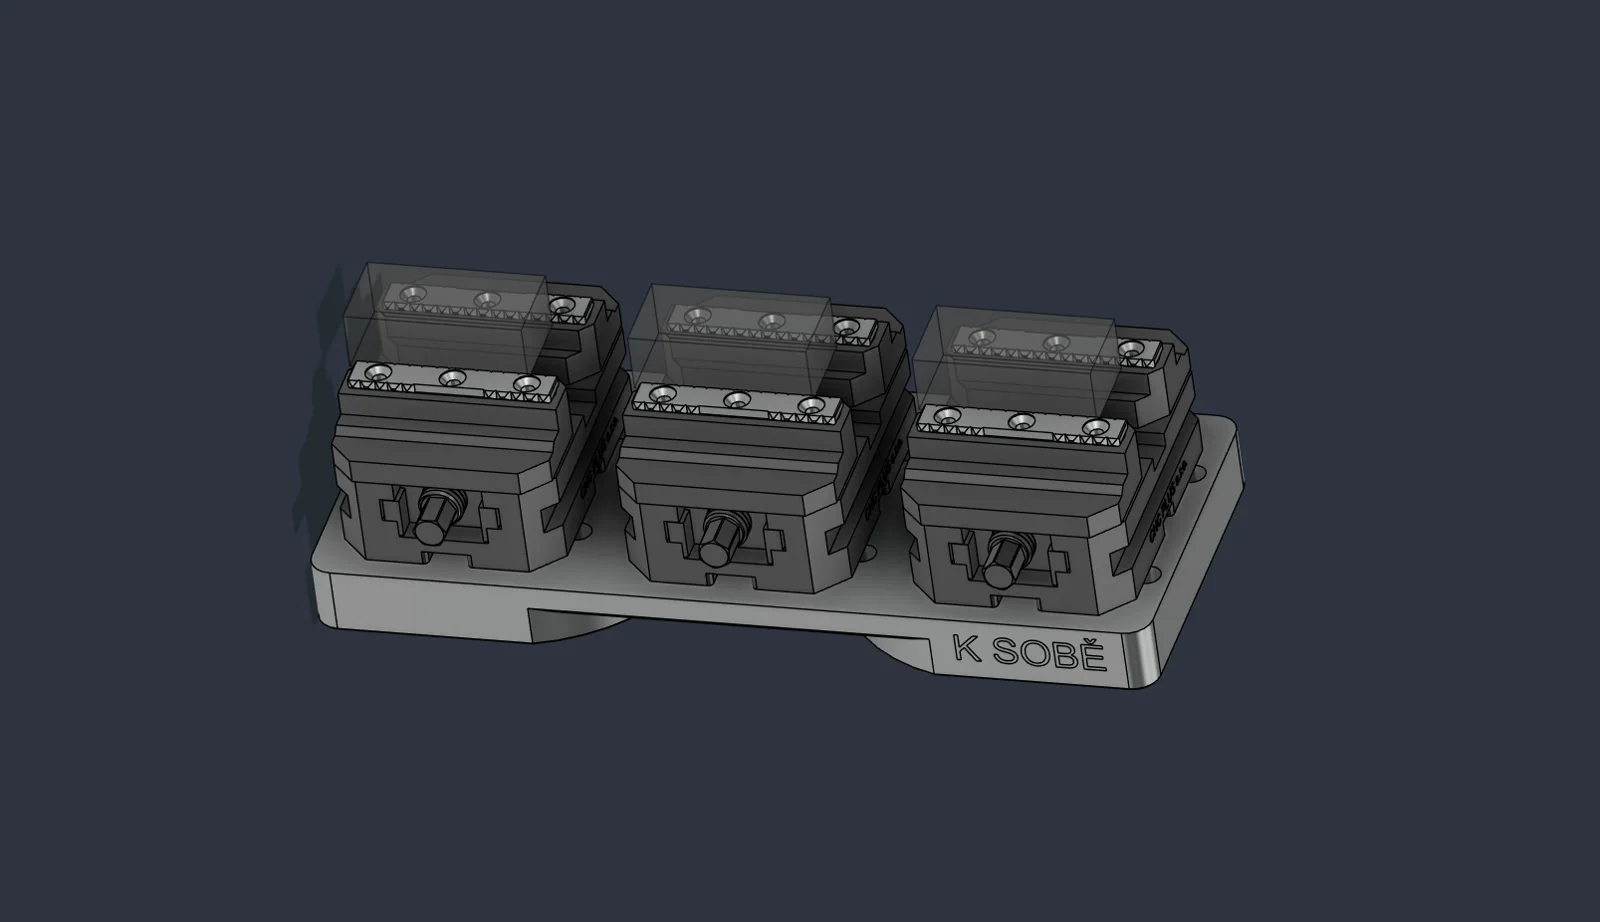
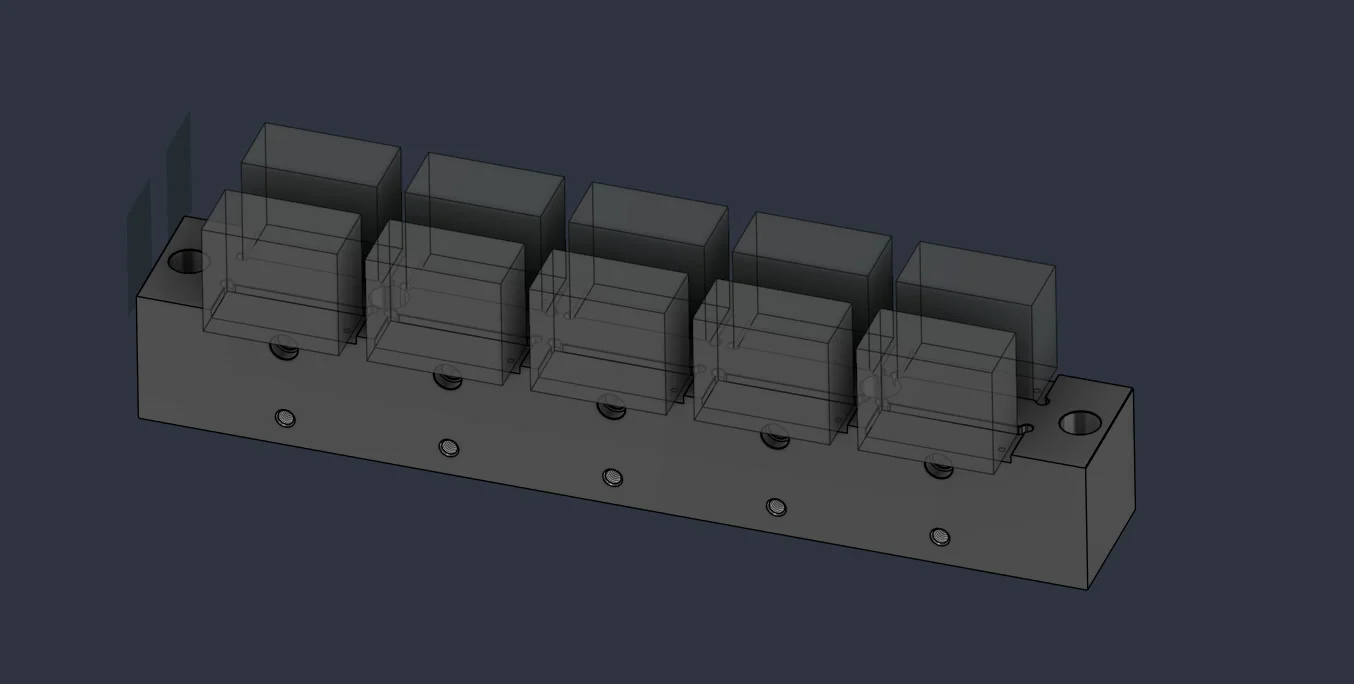
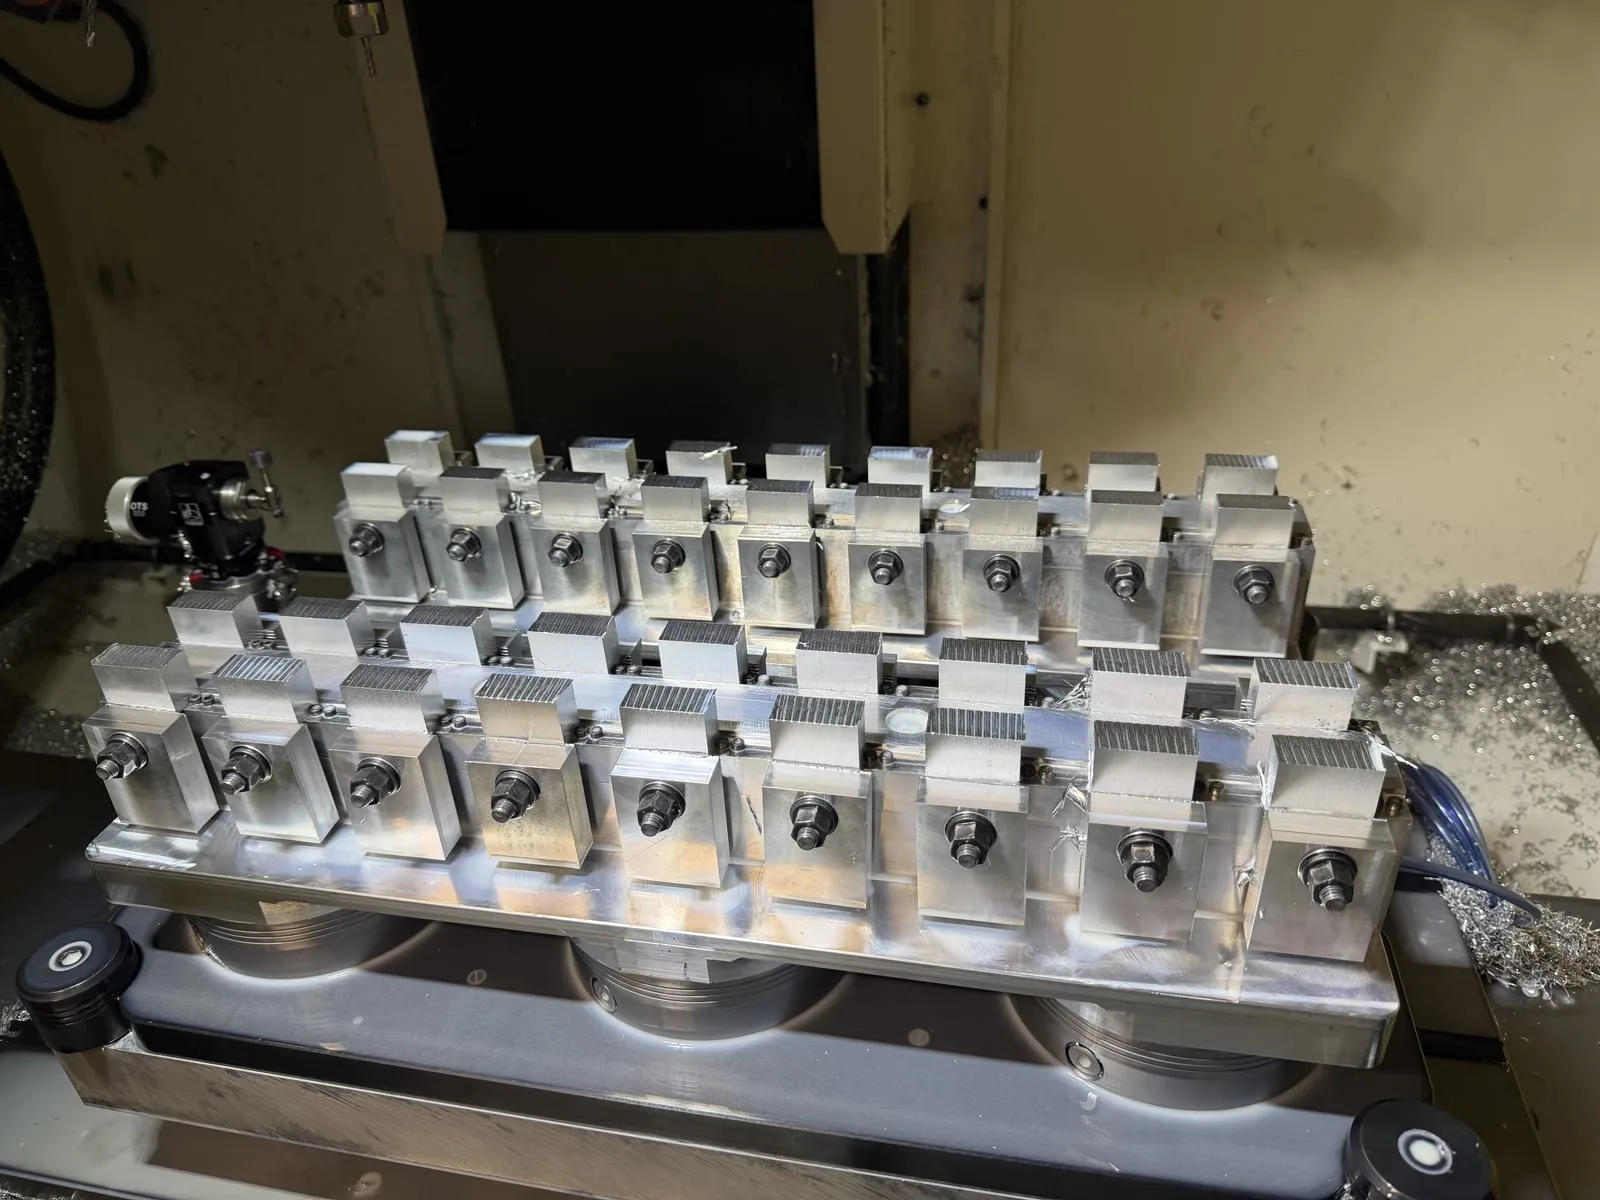
Při sériové výrobě je výhodné využít pracovní prostor stroje a upnout několik stejných dílců současně. Technolog připraví obrábění jedné pozice a ve Fusionu vytvoří pole. Dráha nástroje zůstává stejná, mění se pouze poloha jednotlivých kopií.
Cílem integrace bylo převést tuto logiku do NC programu tak, aby zůstal dobře čitelný pro technologa i obsluhu. Zároveň měl umožnit reagovat na skutečné obsazení přípravku bez ručního kopírování dlouhých bloků kódu.
Jak integrace funguje
Technolog připraví Setup, nástroje, obráběcí operace a pole běžným způsobem v Autodesk Fusion. Upravený postprocesor při generování NC kódu rozpozná jednotlivé pozice a vytvoří strukturu přizpůsobenou řízení stroje FANUC ROBODRILL.
Postup má čtyři vrstvy:
- CAM: model, Setup, nástroje, operace a pole dílců.
- Překlad: postprocesor rozpozná jednotlivé pozice pole.
- NC logika: Fanuc Macro B a lokální posun G52 řídí aktivní pozice.
- Stroj: M98 Q volá referenční dráhu pro zvolenou pozici.
Každá unikátní dráha se uloží pouze jednou do lokálního podprogramu. Hlavní program následně rozhoduje, kterou pozici obrábět, nastaví odpovídající posunutí a po dokončení se bezpečně vrátí na nulu.
Pole ovládané pomocí Fanuc Macro B
Na začátku NC programu vznikne samostatný a dobře čitelný blok nastavení. V následujícím příkladu jsou připraveny tři dílce s roztečí 115 mm v ose X:
(POLE 1 - LINEARNI)
#511=3       (POCET INSTANCI VCETNE PRVNI)
#512=115.    (ROZTEC X)
#513=0.      (ROZTEC Y)
#514=1       (MASTER POLE)
#515=1       (DILEC 1 X0. Y0.)
#516=1       (DILEC 2 X115. Y0.)
#517=1       (DILEC 3 X230. Y0.)
Proměnná #511 určuje počet zpracovaných pozic, #512 a #513 definují rozteč a další proměnné slouží jako přepínače. Hodnota 1 znamená obrábět, hodnota 0 danou pozici přeskočí.
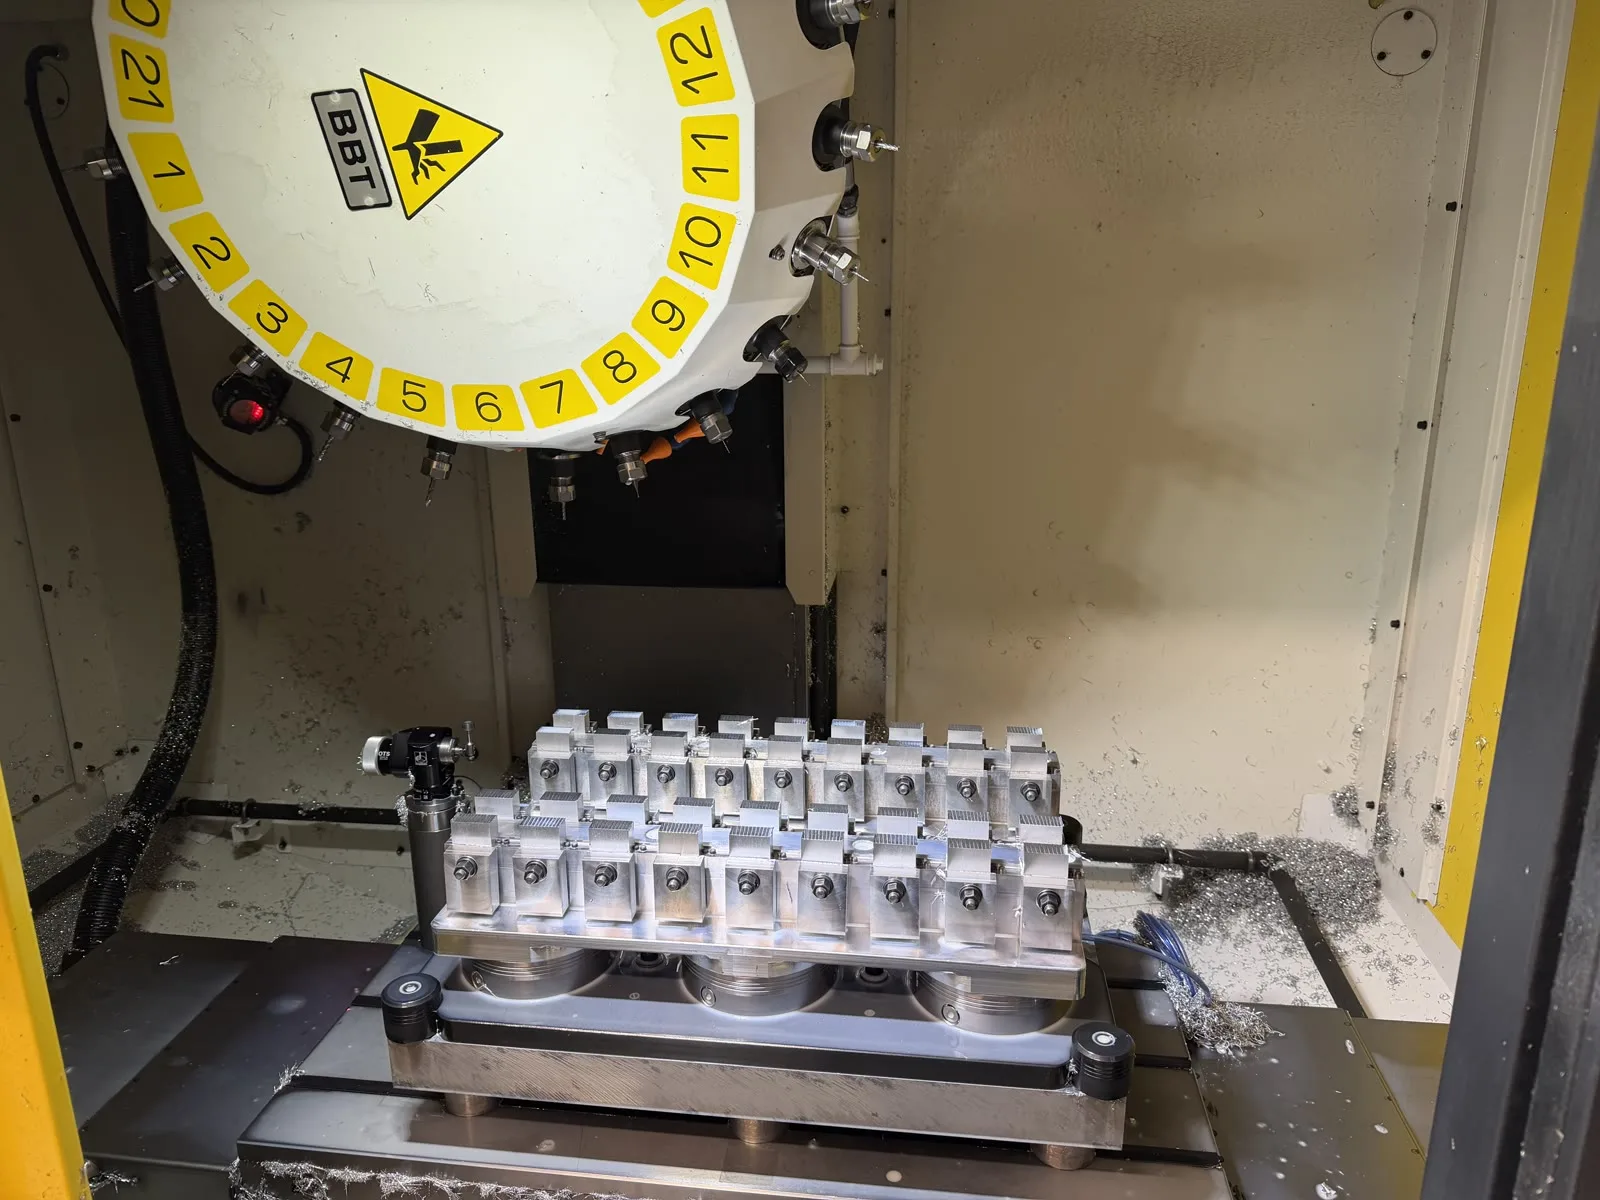
Pokud například není založený druhý polotovar, obsluha nastaví #516=0. První a třetí dílec se provedou standardně, zatímco druhá pozice se bezpečně vynechá. Není potřeba mazat části programu ani znovu generovat NC kód.
Podrobnější vysvětlení proměnných, podmínek a bezpečného uvádění maker do provozu najdete v průvodci Fanuc Macro B a G65 pro CNC automatizaci.
Jedna dráha, opakované použití
Samotná obráběcí dráha je v programu uložena jako lokální podprogram. Hlavní program před jejím zavoláním zkontroluje, zda je daný dílec aktivní, a nastaví odpovídající posunutí.
IF[#511LT2]GOTO90001
IF[#514EQ0]GOTO90001
IF[#516EQ0]GOTO90001
G52 X[#512*1] Y[#513*1] Z0.
M98 Q10
N90001
G52 X0. Y0. Z0.
Každá pozice se počítá od stejného referenčního počátku. Po provedení nebo přeskočení operace následuje reset G52 X0. Y0. Z0., takže se posuny mezi jednotlivými dílci nesčítají.
NC výstup připravený pro výrobu
Úprava postprocesoru nekončí u samotného pole. Důležitá je také přehlednost programu při předání do výroby. Hlavička automaticky obsahuje datum, autora, revizi postprocesoru a nástrojový list s nejnižší dosaženou souřadnicí Z pro každý nástroj.
O1234 (413-4003-13-A)
(13.10.2026)
(MAREK SKOTAK)
(NASTROJOVY LIST)
(T1 VRTAK_9TK_L83_KL.25X70_BT.30 Z=-36.638)
(PP VERSION 1310_1230)
Postprocesor současně připravuje technologické bloky pro výměnu nástroje, chlazení, volitelné zastavení před operacemi a indexované obrábění. Program tak respektuje konkrétní pracovní postup používaný na stroji.
Hodnoty pole se po výměně nástroje znovu načtou a projdou kontrolním podprogramem. Ten ověří například správný rozsah počtu dílců, celočíselnou hodnotu počtu a stav jednotlivých přepínačů. Pokud je některá hodnota chybná, řízení zobrazí alarm ještě před zahájením obrábění dané operace.
Co řešení přináší CNC Plus
- Kratší NC program: referenční dráha se ukládá pouze jednou a pro další dílce se znovu volá s odpovídajícím posunutím.
- Flexibilní obsazení přípravku: obsluha může jednotlivé pozice zapnout nebo vypnout přímo v přehledném bloku proměnných.
- Lepší orientace v programu: hlavička, názvy operací, nástrojový list a komentáře usnadňují kontrolu před spuštěním.
- Jednotný pracovní postup: logika pole vzniká automaticky při postprocessingu a odpovídá práci na konkrétním ROBODRILLu.
O společnosti CNC Plus, s.r.o.
CNC Plus je firma z Třebíče zaměřená na přesné frézování kovů a plastů. Této činnosti se věnuje od roku 1997 a zajišťuje sériovou i kusovou výrobu. Na svém webu uvádí výrobní série od 10 do 100 000 kusů, 24 obráběcích center a také služby soustružení.
Integrace postavená na reálném provozu
Vývoj postprocesoru probíhal podle konkrétní konfigurace stroje a požadavků společnosti CNC Plus. Nešlo pouze o obecný převod drah do G-kódu, ale o propojení přípravy ve Fusionu s tím, jak technolog a obsluha skutečně pracují.
Technolog připraví pole v CAM systému, postprocesor vytvoří kontrolovanou strukturu programu a obsluha dostane jednoduché nastavení jednotlivých pozic. Jeden NC výstup se tak dokáže přizpůsobit aktuálnímu obsazení přípravku bez zásahu do samotných drah.
Závěr
Integrace Autodesk Fusion a FANUC ROBODRILL ve společnosti CNC Plus ukazuje, že dobře navržený postprocesor může přenášet více než samotnou geometrii drah. Dokáže do výsledného programu vložit také logiku přípravku, volbu obráběných pozic, kontrolu nastavení a informace důležité pro obsluhu.
Kombinace G52, lokálních podprogramů a Fanuc Macro B umožňuje používat jednu referenční dráhu pro více dílců. Výsledkem je flexibilní a přehledný NC program připravený pro každodenní výrobní praxi.
Potřebujete podobně propojit Autodesk Fusion s konkrétním strojem? Prohlédněte si zakázkové postprocesory pro Autodesk Fusion nebo nám pošlete parametry stroje a ukázkový NC program.
