
Běžný CNC program říká stroji přesně, kam se má pohybovat. Pro většinu drah vytvořených v CAM je to ideální. Některé výrobní úlohy ale nejsou jen pevným seznamem souřadnic: rastr otvorů se mění podle rozměru dílu, sonda musí reagovat na naměřenou hodnotu nebo speciální agregát vyžaduje pokaždé stejnou strojovou sekvenci.
FANUC Custom Macro, často označované jako Macro B, doplňuje do CNC programu proměnné, výpočty, podmínky, smyčky a parametrická volání. Jedna odladěná rutina tak může obsloužit celou skupinu podobných úloh.
Rychlé shrnutí
- Proměnné: ukládají rozměry, počítadla, naměřené hodnoty a vypočtené polohy.
- Logika: podmínky IF a smyčky WHILE kontrolují vstupy a opakují operace.
- G65: volá program makra a předává argumenty do určených lokálních proměnných.
- Dělba práce: CAM řeší geometrii dílu, makro často stabilní chování konkrétního stroje.
- Bezpečnost: makro je nutné ověřit pro konkrétní řízení, opce a integraci výrobce stroje.
V tomto článku
Co je FANUC Macro B?
Běžný CNC blok obsahuje pevné hodnoty:
G0 X100. Y50.
G1 Z-10. F1000.
Makro může stejné hodnoty uložit do proměnných:
#100 = 100.
#101 = 50.
#102 = -10.

G0 X#100 Y#101
G1 Z#102 F1000.
Pohyb může být stejný, ale hodnoty lze nyní předat, vypočítat, zkontrolovat a opakovaně použít. FANUC popisuje Custom Macro jako rozšíření jazyka dílenského programu o řízení toku, matematické a logické funkce i lokální a systémové proměnné. Oficiální přehled CNC opcí FANUC uvádí vlastní cykly, parametrické rodiny dílů, sondování a ochranu proti chybným vstupům.
Macro B nenahrazuje G-kód. Umožňuje, aby vybraná část G-kódu byla parametrická a znovu použitelná.
Proměnné mění pevný kód na opakovaně použitelnou rutinu
Znak # označuje proměnnou:
#100 = 50.
#101 = #100 + 20.
Po druhém bloku obsahuje #101 hodnotu 70. Proměnné mohou uchovávat polohy, rozměry, posuvy, počítadla i mezivýsledky.
| Typ proměnné | Typické použití | Na co si dát pozor |
|---|---|---|
| Lokální | Argumenty a dočasné hodnoty volaného makra | Obvykle patří aktuální úrovni volání |
| Společné | Hodnoty sdílené mezi programy | Rozsah a zachování po vypnutí závisí na řízení |
| Systémové | Podporované korekce, polohy, alarmy a rozhraní CNC | Význam a zápis jsou specifické pro řízení a OEM |
Dočasný výpočet nesmí omylem přepsat trvalou výrobní hodnotu. Proměnnou strojového rozhraní nelze převzít naslepo z jiného stroje.
Podmínky, smyčky a vlastní alarmy
Vstup lze zkontrolovat ještě před prvním řezným pohybem:
IF [#1 LT 1] THEN #3000 = 1 (INVALID HOLE COUNT)
IF [#2 LE 0] THEN #3000 = 2 (INVALID PITCH)
Na běžně nakonfigurovaném Macro B zápis do #3000 vyvolá uživatelský alarm a zastaví provádění. Skutečné chování vždy ověřte v dokumentaci cílového řízení.
Smyčka opakuje vybranou operaci:
#100 = 0
WHILE [#100 LT #1] DO1
  (MACHINING BLOCKS)
  #100 = #100 + 1
END1
Hodí se pro řady otvorů, roztečné kružnice, opakovaná měření a standardní výrobní cykly. Oficiální kurz FANUC Custom Macro staví výuku právě na proměnných, G65, výpočtech, WHILE, IF a systémových proměnných.
Jak funguje volání makra G65
G65 je běžné nemodální volání makra:
G65 P9010 X100. Y50. Z15. A8. B32. F500.
Blok spustí program O9010 a předá mu argumenty. Při běžném jednoduchém přiřazení platí:
| Slovo volání | Lokální proměnná | Význam v tomto příkladu |
|---|---|---|
A8. | #1 | počet otvorů |
B32. | #2 | rozteč v mm |
F500. | #9 | vrtací posuv |
X100. | #24 | poloha X prvního otvoru |
Y50. | #25 | poloha Y řady |
Z15. | #26 | kladně zadaná hloubka pro toto makro |
Význam v posledním sloupci navrhuje autor makra. FANUC určuje mapování argumentů na proměnné; konkrétní projekt určuje, zda A znamená počet, úhel nebo jinou hodnotu. P9010 určuje O9010, není to běžný argument pro obrábění.
Praktický příklad řady otvorů
Postprocesor může vypsat kompaktní volání:
(8 HOLES, 32 MM PITCH, START X100 Y50, DEPTH 15)
G65 P9010 X100. Y50. Z15. A8. B32. F500.
Makro vstupy zkontroluje a vypočítá polohy:
O9010 (HOLE ROW - CONCEPTUAL EXAMPLE)

IF [#1 LT 1] THEN #3000 = 1 (INVALID HOLE COUNT)
IF [#2 LE 0] THEN #3000 = 2 (INVALID PITCH)
IF [#26 LE 0] THEN #3000 = 3 (INVALID DEPTH)

#100 = FIX[#1]
#101 = 0

WHILE [#101 LT #100] DO1
  G0 X[#24 + #101 * #2] Y#25
  (CALL THE MACHINE'S VERIFIED DRILLING SEQUENCE HERE)
  #101 = #101 + 1
END1

M99
Skutečný vrtací pohyb je záměrně nahrazen komentářem. Bezpečné roviny, otáčky, cyklus, jednotky, aktivní rovina, délková korekce a návratové pohyby musí odpovídat skutečnému stroji.
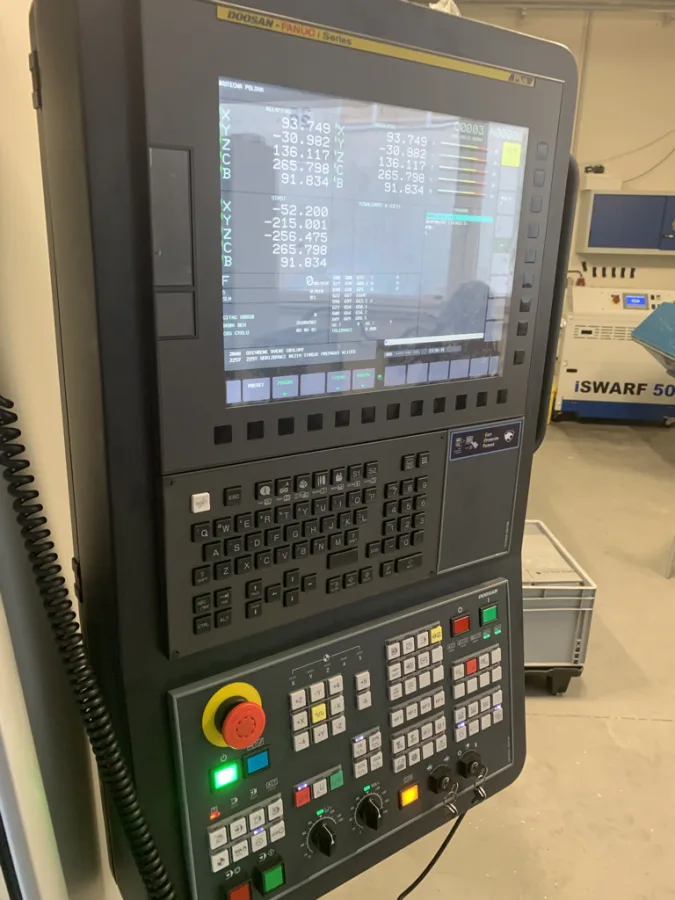
Makra FANUC jako most mezi CAM a strojem
Nejužitečnější makra se často nezapisují ručně pro každou zakázku. Automaticky je volá CAM postprocesor.
Operace Autodesk Fusion
          ↓
Postprocesor konkrétního stroje
          ↓
Ověřené volání G65 a argumenty
          ↓
Rutina FANUC Macro B
          ↓
Strojově specifická akce
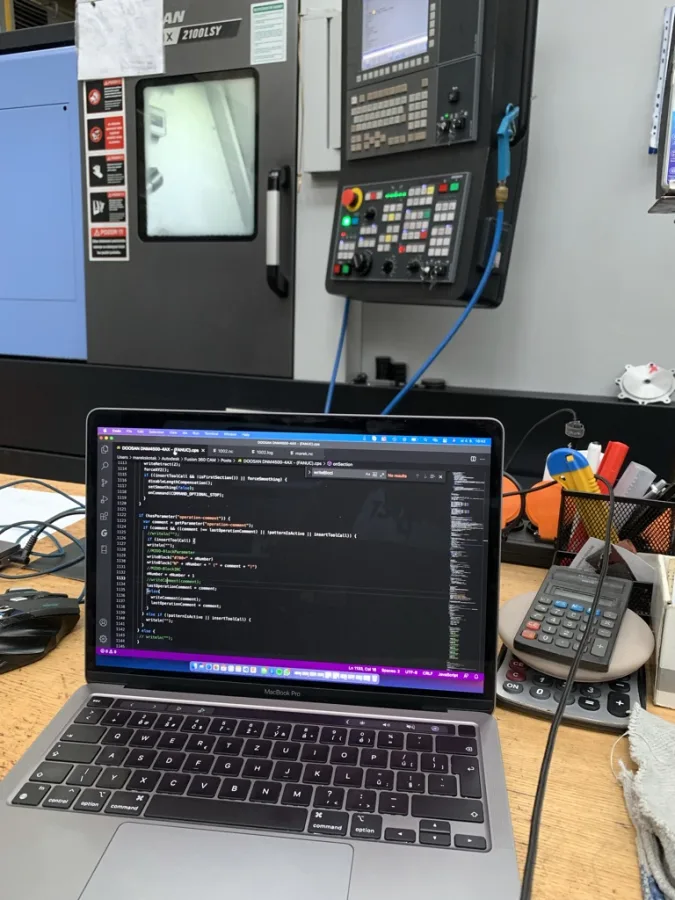
Autodesk Fusion spravuje geometrii a technologický záměr. Postprocesor rozpozná operaci a přeloží ji do dohodnutého strojového rozhraní. Makro provede stabilní sekvenci na straně stroje. FANUC ukazuje podobný modulární přístup v oficiálním dokumentu 5-Axis Part-Centric Workflow, kde G65 aktivuje, měří a ruší standardizované funkce okolo geometrie dílu.
Co má zůstat v CAM?
| Především geometrie dílu | Především chování stroje |
|---|---|
| 3D plošné dráhy | Sondovací a měřicí sekvence |
| Adaptivní hrubování | Aktivace speciálního agregátu |
| Propojovací pohyby s kontrolou kolize | Volba přípravku nebo palety |
| Simultánní víceosá orientace | Standardní sekvence OEM |
| Obrábění zbytků | Opakovaný cyklus speciální vrtací hlavy |
Složitá geometrie dráhy patří zpravidla do CAM, kde ji lze počítat, zobrazit a simulovat. Stabilní chování fyzického stroje může být vhodnou odpovědností makra. Postprocesor tvoří smlouvu mezi oběma vrstvami.
Vhodné použití maker v praxi
- sondování a automatická aktualizace nulových bodů,
- měření nástrojů a kontrola opotřebení,
- řady otvorů a roztečné kružnice,
- speciální vrtací hlavy a úhlové agregáty,
- volba přípravku, palety nebo vakuové zóny,
- opakovaná kontrola a měření,
- řízený přístup k sekvencím výrobce stroje,
- parametrické rodiny jednoduchých dílů.
Konkrétní nasazení ve výrobě ukazuje případová studie CNC Plus a FANUC ROBODRILL. Postprocesor Autodesk Fusion v ní spolupracuje s proměnnými Macro B, lokálními souřadnými systémy G52 a voláním podprogramů M98 při obrábění více dílů, včetně možnosti vynechat vybrané pozice přípravku.
Nejlepší kandidát má jasné vstupy, předvídatelný výstup a používá se dostatečně často, aby se vyplatilo centrální odladění.
Bezpečnost a uvedení do provozu
- Definujte každý argument, jednotku, znaménko a povolený rozsah.
- Odmítněte chybějící, nulové, záporné nebo nadměrné hodnoty před pohybem.
- Bezpečně a výslovně nastavte nutné modální stavy.
- Oddělte výpočty od pohybu, aby bylo možné hodnoty zkontrolovat.
- Nejprve testujte bez dílu a bez řezného zatížení.
- Podle stroje použijte simulaci, grafiku, machine lock nebo dry run.
- První fyzický běh proveďte po blocích se sníženými override.
- Ověřte nástroj, korekce, upnutí, bezpečné roviny a restart.
- Uložte ověřené makro, parametry a postprocesor jako jednu verzovanou sadu.
Proč stejné makro nemusí fungovat na jiném stroji
Stroje s řízením FANUC se mohou lišit řadou CNC, softwarem, licencemi Macro B, podporou proměnných, ochranou programů O9000, parametry a PMC logikou výrobce, mapováním vlastních G/M kódů, osami i periferiemi. Ověřené makro je proto specifické pro daný stroj, dokud není prověřen druhý. Také katalog funkcí FANUC upozorňuje na závislost funkcí na hardwaru, CPU, paměti a kompatibilních opcích.
Udržovatelné rozhraní makra
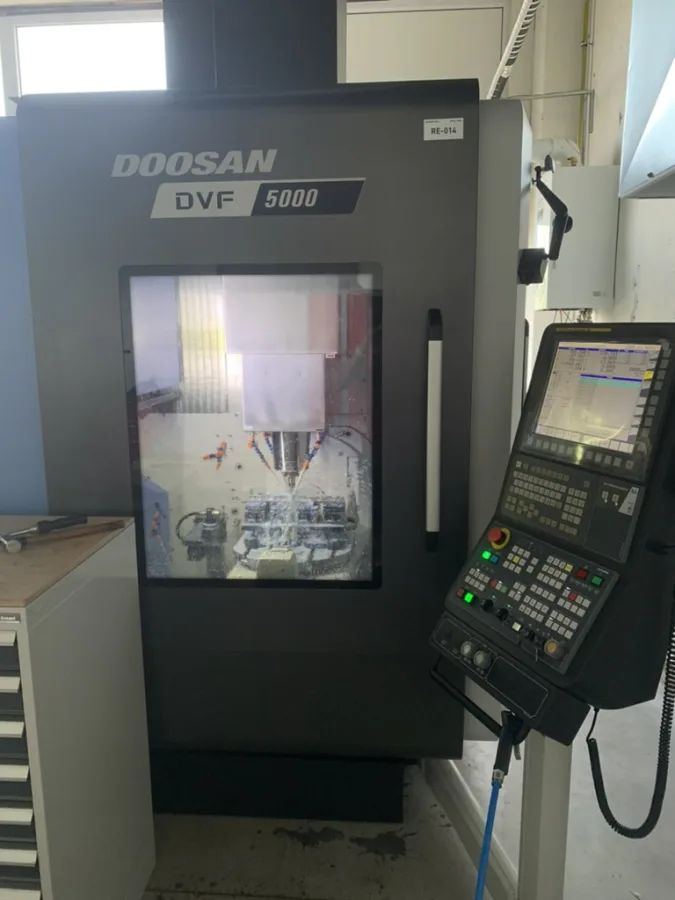
S produkčním makrem zacházejte jako s malým strojovým API: dejte mu stabilní číslo a popsaný účel, zdokumentujte argumenty a jejich mapování, jednotky, znaménka, výchozí hodnoty a rozsahy. Uveďte požadované modální stavy, čtené a měněné proměnné i stav po skončení. Makro verzujte společně s odpovídajícím postprocesorem a udržujte krátký přejímací test.
Tato disciplína mění G65 P9010 ... z nejasné zkratky na spolehlivé rozhraní mezi Autodesk Fusion, postprocesorem a CNC strojem.
Stáhněte si ukázkový balíček FANUC Macro B
Získejte v jednom ZIP souboru zdokumentované makro pro roztečnou kružnici, příklad volání G65 a čtyřstránkový PDF manuál.
Závěr
FANUC Macro B je praktický nástroj pro opakovaně použitelnou CNC logiku. Proměnné umožňují konfiguraci, podmínky brání neplatnému spuštění, smyčky odstraňují opakované bloky a G65 předává parametry do odladěné rutiny.
Cílem není skrýt každou dráhu do řídicího systému. Jde o správné rozdělení odpovědnosti: geometrie v CAM, překlad v postprocesoru a stabilní chování stroje v pečlivě navrženém makru tam, kde integraci skutečně zjednoduší.
V CCSOFTCZ vyvíjíme postprocesory Autodesk Fusion na míru a CNC integrace pro FANUC i další průmyslová řízení. Správným výstupem může být běžný G-kód, funkce řízení, cyklus výrobce stroje nebo koordinovaná kombinace postprocesoru a Macro B. Související praxi ukazuje případová studie automatizace FANUC FOCAS a průvodce 3+2 versus simultánním 5osým obráběním.
