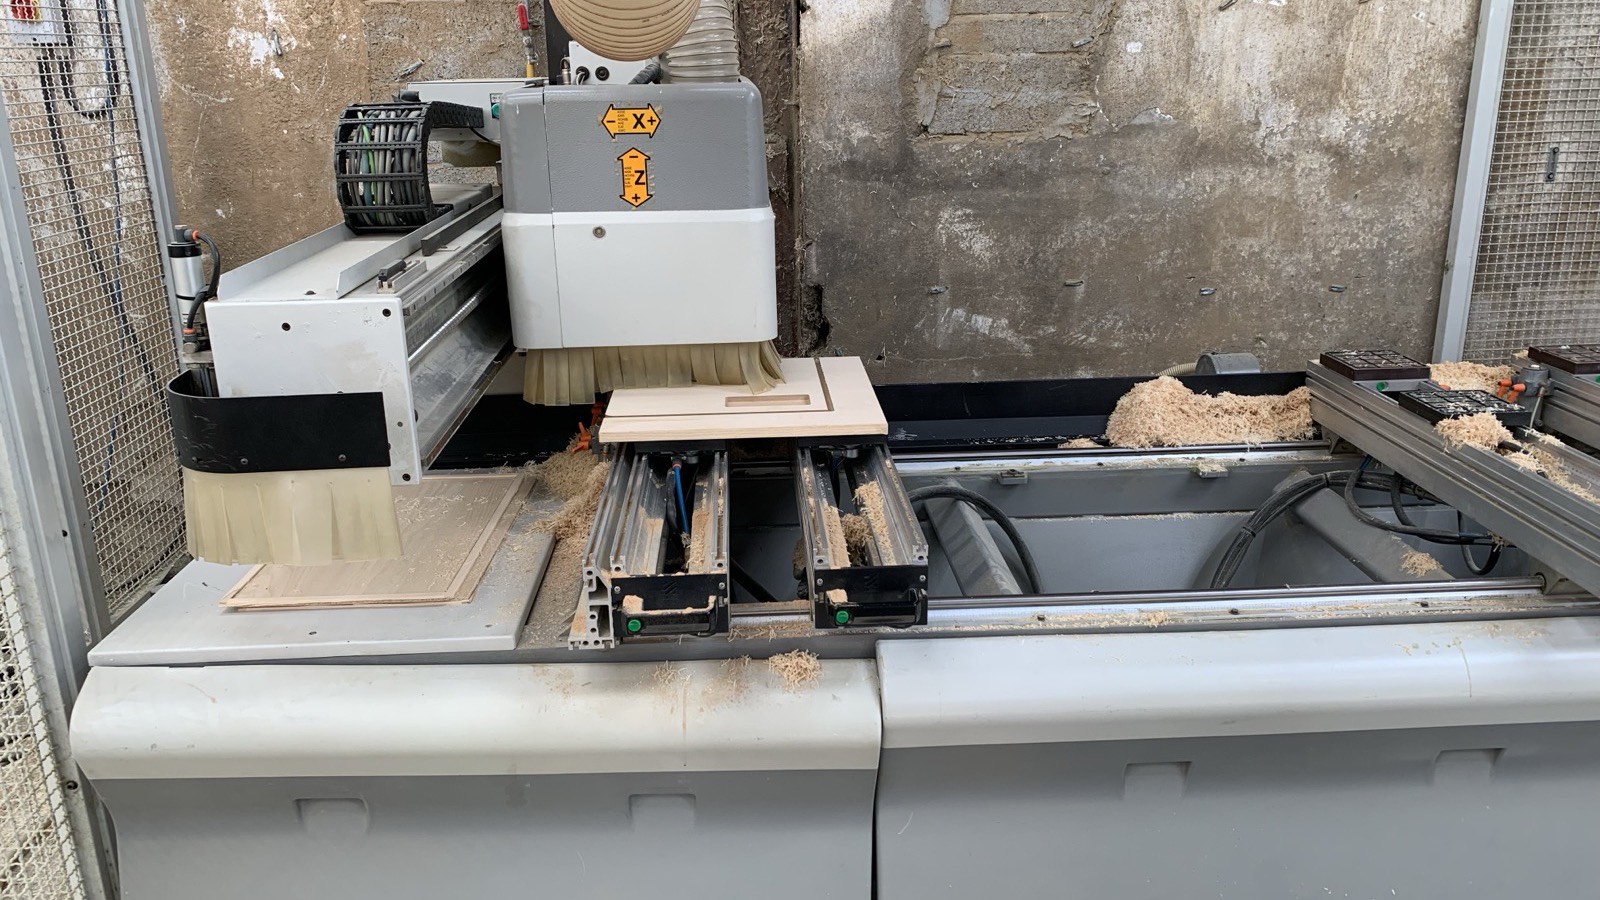
Ano, Autodesk Fusion lze se staršími CNC stroji často úspěšně používat. Stáří samotného stroje bývá méně důležité než schopnosti jeho CNC řídicího systému, podporovaný formát programu a kvalita postprocesoru.
Starší stroje mohou mít omezenou paměť pro programy, pomalejší zpracování bloků, omezenou podporu oblouků nebo speciální, strojově specifický formát programování. Tato omezení automaticky neznamenají, že stroj potřebuje nový řídicí systém nebo že jej nelze programovat z Fusion.
Se správným nastavením CAM a vhodně nakonfigurovaným postprocesorem lze mnoho starších dřevoobráběcích i kovoobráběcích CNC strojů stále zapojit do moderního workflow s Fusion.
Rychlá odpověď
Funguje Fusion se starým CNC strojem? Obvykle ano, pokud stroj umí přijmout externě vygenerovaný program a jeho funkce lze správně popsat postprocesorem pro Fusion.
Typická omezení starších CNC řídicích systémů zahrnují:
- omezenou paměť pro NC program
- pomalé zpracování krátkých pohybů dráhy nástroje
- omezenou podporu oblouků G2/G3
- proprietární formát NC programu
- omezenou síťovou nebo DNC konektivitu
- strojově specifické vrtací cykly a makra
- starší syntaxi řídicího systému
- omezenou podporu moderních 3D drah
Postprocesor a CAM strategie proto musí být přizpůsobeny reálným možnostem konkrétního stroje.
Obsah článku
- Zvládnou starší CNC stroje spouštět programy z Autodesk Fusion?
- Co rozhoduje o kompatibilitě s Fusion?
- Typické problémy starších CNC řídicích systémů
- Jak optimalizovat Fusion pro starší CNC stroj
- Smoothing
- Tolerance CAM
- Dělení velkých programů
- DNC a postupné podávání dat
- Postprocesory na míru
- Kdy Fusion nemusí být správným řešením
- Jak zjistit stav vašeho CNC stroje
- Časté dotazy
Zvládnou starší CNC stroje spouštět programy z Autodesk Fusion?
Fusion obvykle CNC stroj přímo neřídí. Dráhy nástroje v CAM se vytvářejí ve Fusion a postprocesor je převádí do formátu NC programu, který vyžaduje konkrétní stroj a jeho řídicí systém.
To znamená, že kompatibilita není daná jen stářím CNC stroje. Dvacet let starý stroj může být někdy snazší integrovat než mnohem novější stroj se špatně zdokumentovaným proprietárním řízením.
Klíčová otázka zní, zda lze funkce vyžadované strojem správně popsat ve výstupu, který generuje postprocesor pro Fusion. Pochopení toho, co dělá CNC postprocesor, je základem pro posouzení jakéhokoliv staršího stroje.
Co rozhoduje o kompatibilitě s Fusion?
Než se začne vyvíjet nebo upravovat postprocesor pro Fusion u staršího CNC stroje, je potřeba ověřit několik věcí:
CNC řídicí systém
Řídicí systém určuje, jaké příkazy, cykly, způsoby interpolace a struktury programu jsou k dispozici.
Může jít například o rodiny řídicích systémů jako Fanuc, Siemens, Heidenhain a Osai, ale i o proprietární řídicí systémy dřevoobráběcích strojů.
Formát programu
Některé stroje používají standardní nebo upravený G-kód, dřevoobráběcí CNC stroje naopak často používají výrobcem specifický formát nebo instrukce na vyšší úrovni.
Konfigurace stroje
Postprocesor musí odpovídat skutečné konfiguraci stroje:
- počet os
- konfigurace rotačních os
- konfigurace vřetena
- vrtací hlavy
- agregáty
- výměník nástrojů
- posuny nulového bodu (work offsets)
- souřadný systém stroje
- dostupné obráběcí cykly
Omezení řídicího systému
Starší řídicí systémy mohou mít výrazně menší paměť a nižší výpočetní výkon než moderní CNC řízení.
Existující dokumentace
Znalost funkčního NC programu, programovací příručka a dokumentace stroje výrazně zjednoduší vývoj a ověření postprocesoru.
Typické problémy starších CNC řídicích systémů

Omezená paměť programu
Jedním z nejčastějších omezení starších CNC řídicích systémů je velikost paměti dostupné pro NC programy.
Moderní CAM systémy dokážou vygenerovat velmi rozsáhlé programy, zejména při 3D obrábění. Program obsahující tisíce krátkých pohybů může překročit paměť dostupnou na starším řízení, přestože samotná obráběcí operace je poměrně jednoduchá.
Často pomůže optimalizace dráhy nástroje, vyhlazení (smoothing) NC výstupu, úprava CAM tolerance nebo rozdělení programu na menší celky.
Pomalé zpracování bloků a data starving
Starší řídicí systém sice dokáže NC program úspěšně načíst, ale při obrábění jej nemusí stíhat zpracovávat dostatečně rychle.
Moderní 3D dráhy nástroje z CAM mohou obsahovat tisíce velmi krátkých lineárních pohybů. Pokud řídicí systém příkazy nezvládá zpracovat dostatečně rychle, stroj se může opakovaně zpomalovat nebo zadrhávat.
Tento jev se běžně označuje jako data starving.
Typické příznaky zahrnují:
- pohyb stroje, který není plynulý
- posuv výrazně nižší, než je naprogramovaná hodnota
- viditelné zadrhávání při 3D obrábění
- horší kvalitu povrchu
- delší strojní časy
Omezení zbytečných NC bloků proto může zlepšit nejen velikost souboru, ale i reálný výkon stroje.
Omezená podpora oblouků
Starší řídicí systémy nemusí podporovat kruhovou interpolaci ve všech rovinách nebo konfiguracích.
Postprocesor proto může potřebovat určit, kdy lze bezpečně použít pohyby G2/G3 a kdy je potřeba pohyb linearizovat.
Toto chování je nutné nastavit pro konkrétní řídicí systém, ne jej předpokládat plošně.
Proprietární formáty NC
Ne každý starší CNC stroj používá běžný ISO G-kód.
To platí zejména v dřevoobráběcím průmyslu, kde výrobci CNC strojů často používají proprietární formát programu, vrtací cykly, makra nebo instrukce na vyšší úrovni.
V takových případech není úkolem postprocesoru pouze změnit syntaxi G-kódu. Může být potřeba převést operace CAM z Fusion do zcela odlišné, strojově specifické struktury programu.
Jak optimalizovat Fusion pro starší CNC stroj
V závislosti na omezení konkrétního stroje lze použít několik přístupů.
Správné řešení by mělo být vybráno podle řídicího systému, ne jen zjednodušením kvality dráhy nástroje v CAM.
Řešení 1: Použití Fusion Smoothing
Funkce Smoothing ve Fusion dokáže omezit zbytečné body v dráze nástroje a nahradit skupiny krátkých lineárních pohybů delšími pohyby a kruhovými oblouky tam, kde to umožňuje geometrie i CNC řídicí systém.
Tím se může výrazně snížit počet NC bloků, které musí CNC řídicí systém ukládat a zpracovávat.

Smoothing je ale nutné nastavit společně s obráběcí tolerancí a možnostmi cílového řídicího systému. Nelze předpokládat, že každý starší CNC podporuje každý typ pohybu G2/G3.
Řešení 2: Optimalizace CAM tolerance
CAM tolerance má přímý vliv na množství dat generovaných dráhou nástroje.
Velmi přísná tolerance může vytvořit mnohem vyšší počet bodů dráhy. To může být vhodné pro některé aplikace, ale pro starší CNC řídicí systém zbytečně náročné.
Vyšší tolerance dokáže omezit počet generovaných pohybů, zároveň ale mění maximální povolenou odchylku od vypočtené dráhy.
Cílem tedy není použít prostě co nejvyšší toleranci. Cílem je najít vhodnou rovnováhu mezi:
- požadovanou přesností obrábění
- kvalitou povrchu
- velikostí NC programu
- výkonem zpracování řídicího systému
Toleranci a smoothing je vhodné posuzovat společně.
Řešení 3: Dělení velkých NC programů
Pokud je hlavním omezením paměť řídicího systému, dalším řešením je rozdělit velký obráběcí program na menší NC soubory nebo podprogramy.
V závislosti na řídicím systému může postprocesor na míru tento proces v některých případech automatizovat.
Možné přístupy zahrnují:
- více samostatných NC programů
- hlavní program s podprogramy
- dělení programu podle operací
- dělení podle velikosti
Konkrétní implementace závisí na tom, jak řídicí systém CNC spravuje soubory a spouštění programu.
Řešení 4: Použití DNC nebo postupného podávání dat
Některé starší CNC řídicí systémy podporují DNC nebo drip feeding, kdy se NC program do řídicího systému přenáší postupně během obrábění.
Díky tomu lze spustit i programy větší než interní paměť řídicího systému.
Podpora DNC zcela závisí na konkrétním stroji a konfiguraci řídicího systému a může využívat sériovou komunikaci, síťovou komunikaci nebo specializovaný DNC software. Samotné Fusion by přitom nemělo být popisováno jako DNC systém.
Řešení 5: Přizpůsobení postprocesoru řídicímu systému
Postprocesor bývá klíčovou součástí při propojení moderního CAM systému se starším CNC strojem.
Postprocesor na míru pro Fusion dokáže výstup přizpůsobit konkrétním omezením a požadavkům řídicího systému. V závislosti na stroji to může zahrnovat:
- syntaxi programu specifickou pro konkrétní řídicí systém
- omezení G2/G3
- logiku výměny nástroje
- vrtací cykly
- posuny nulového bodu
- výstup rotačních os
- strojová makra
- podprogramy
- dělení programu
- bezpečné chování při odjezdu (retract)
- práci s posuvem
- strojově specifické hlavičky a strukturu programu
Postprocesor nedokáže přidat funkci, kterou CNC řídicí systém fyzicky nepodporuje, ale dokáže zajistit, aby Fusion správně využívalo dostupné funkce.
Vývoj postprocesoru pro Fusion je praktický proces, který stojí za každým z výše popsaných řešení – přečtěte si, jak skutečně fungují soubory .cps a Post Properties.
Každý stroj z tohoto seznamu vychází ze stejného posouzení: podívejte se na kompletní přehled podporovaných CNC strojů a postprocesorů, které vyvíjíme a upravujeme.
| Problém | Typický příznak | Možné řešení |
|---|---|---|
| Omezená paměť řídicího systému | NC soubor se nedá načíst | Smoothing, optimalizace tolerance, dělení programu nebo DNC |
| Pomalé zpracování bloků | Stroj při obrábění zadrhává | Omezení zbytečných krátkých pohybů a optimalizace smoothingu |
| Nepodporované oblouky G2/G3 | Řídicí systém hlásí chybu oblouku | Nastavení výstupu oblouků v postprocesoru nebo linearizace |
| Nepodporovaná syntaxe | Program je řídicím systémem odmítnut | Postprocesor na míru pro konkrétní řídicí systém |
| Proprietární formát CNC | Standardní G-kód nelze použít | Postprocesor na míru pro konkrétní stroj |
| Chybí síťové připojení | Obtížný přenos programu | Sériový přenos, DNC nebo stávající způsob přenosu na stroji |
| Speciální vrtací cykly | Nesprávné chování při vrtání | Strojově specifická logika v postprocesoru |
| Velké 3D programy | Pomalé provádění nebo problémy s pamětí | Smoothing, optimalizace tolerance a výstup na míru řídicímu systému |
Jaké typy starších CNC strojů lze integrovat?
Neexistuje žádná univerzální věková hranice pro použití Autodesk Fusion s CNC strojem.
Fusion lze potenciálně propojit jak s kovoobráběcími, tak s dřevoobráběcími CNC systémy, pokud lze určit programovací požadavky konkrétního stroje.
Příkladem mohou být stroje využívající:
- řídicí systémy Fanuc
- řídicí systémy Siemens
- řídicí systémy Heidenhain
- řídicí systémy Osai
- systémy SCM / Xilog
- systémy SCM Maestro
- CNC systémy Biesse
- systémy Homag / Weeke
- systémy Holzher / NC HOPS
Důležité: zařazení do tohoto seznamu neznamená, že je automaticky podporován každý stroj nebo každá verze řídicího systému. Každý stroj je nutné posoudit individuálně.
Příklad: SCM Maestro / Xilog
Starší stroje SCM se systémem Maestro nebo Xilog mohou využít strojově specifický postprocesor pro Fusion, který místo obecného G-kódu generuje strukturovaný výstup XCS.
Podívejte se na postprocesor SCM Maestro XCS →Příklad: Holzher / NC HOPS
Dřevoobráběcí stroje Holzher s formátem NC HOPS vyžadují postprocesor, který rozumí nativní struktuře programu Holzher, nikoli běžnému G-kódu.
Podívejte se na postprocesor Holzher NC HOPS →Kdy Fusion nemusí být správným řešením
Ne každý starší CNC stroj lze nebo má smysl integrovat s moderním CAM systémem.
Workflow s Fusion nemusí být praktický, pokud:
- nelze načítat externí NC programy
- řídicí systém používá nezdokumentovaný proprietární formát
- nelze externě řídit klíčové funkce stroje
- dokumentace stroje zcela chybí
- řídicí systém nepodporuje požadovanou operaci
- konfiguraci stroje nelze v postprocesoru bezpečně reprodukovat
V takových situacích může být vhodnější retrofit řídicího systému, CAM systém specifický pro daného výrobce nebo jiný způsob integrace.
Jak zjistit, zda váš CNC může fungovat s Fusion
Před vývojem postprocesoru si obvykle nejdřív ověřuji konfiguraci stroje a řídicího systému.
Pro posouzení staršího CNC stroje jsou užitečné tyto informace:
- výrobce stroje
- přesný model stroje
- rok výroby stroje
- CNC řídicí systém nebo software
- počet a konfigurace os
- ukázka funkčního NC programu
- programovací příručka, pokud je dostupná
- operace, které chcete programovat z Fusion
Nejste si jistí, zda váš CNC stroj může fungovat s Autodesk Fusion?
Pošlete mi model stroje, informace o řídicím systému a ukázku funkčního NC programu. Nejdřív posoudím, zda je vytvoření postprocesoru pro Fusion u vašeho stroje technicky proveditelné.
Ověřit kompatibilitu mého CNC →Výměna funkčního CNC stroje nebo řídicího systému není vždy nutná. V mnoha případech je prvním krokem zjistit, zda lze stávající stroj propojit s Fusion pomocí správného nastavení CAM a postprocesoru.
Pošlete mi informace o vašem CNC stroji a posoudím, jaké řešení postprocesoru bude potřeba.
