
Ve Fusion nastavíte posuv 6 000 mm/min, vygenerujete NC program a spustíte obrábění. Stroj ale místo plynulého pohybu opakovaně zpomaluje a zrychluje. Příčinou nemusí být chyba CAM ani postprocesoru: často se potká hustá dráha, omezení řízení a dynamika os.
Typické je to při 3D obrábění reliéfů, forem a tvarových dílů nebo při simultánním pětiosém pohybu. Správná diagnóza proto musí projít celý řetězec CAM → postprocesor → přenos programu → plánovač dráhy → pohony a mechanika.
Rychlé shrnutí
- Krátké G1 segmenty nejsou automaticky chyba. Problém vzniká, když je řízení nedokáže zpracovat a projet požadovanou rychlostí při zachování dynamických a geometrických limitů.
- Fusion smoothing může zmenšit program fitováním oblouků; u strategie Steep and Shallow lze podle stroje volit i rovnoměrně rozmístěné body.
- Look-ahead a tolerance kontury jsou funkce CNC řízení. Určují, jak se bloky skutečně projedou, ne jak byly vypočítány v CAM.
- Postprocesor může aktivovat podporovaný režim, ale nedoplní chybějící opci řízení, výkon interpolátoru ani mechanickou tuhost stroje.
- Rozhoduje měřený test. Měňte vždy jeden parametr a porovnávejte bloky, čas, skutečný posuv, povrch i rozměr.
V tomto článku
Proč CAM generuje tolik příkazů G1
CAM obvykle aproximuje složitou 3D geometrii posloupností krátkých lineárních pohybů. Každý koncový bod se pak může v NC programu objevit jako další blok G1:
G1 X100.000 Y20.000 Z-5.000 F6000
X100.150 Y20.020 Z-5.012
X100.300 Y20.045 Z-5.028
X100.450 Y20.075 Z-5.047
X100.600 Y20.110 Z-5.069
Krátké úseky samy o sobě nejsou chybné. Jejich hustota vychází z geometrie, zvolené strategie a tolerance. Problém nastane, když je řízení nedokáže dostatečně rychle načíst, interpretovat a zahrnout do rychlostního profilu nebo když musí kvůli změnám směru opakovaně brzdit.
Jednoduchý výpočet: 1 000 segmentů za sekundu
Při naprogramovaném posuvu 6 000 mm/min se nástroj pohybuje rychlostí 100 mm/s. Pokud má lineární segment průměrnou délku 0,1 mm, musí stroj pro udržení tohoto posuvu dokončit přibližně:
100 mm/s ÷ 0,1 mm = 1 000 segmentů/s
Je to zjednodušený geometrický odhad, nikoli kompletní model CNC. Skutečná dráha obsahuje různě dlouhé bloky, změny směru a limity rychlosti, zrychlení a jerku. Výpočet ale ukazuje, proč se krátké segmenty mohou stát problémem staršího řízení.
Look-ahead, continuous path a tolerance kontury
Funkce look-ahead analyzuje následující bloky dřív, než se vykonají. Řízení tak může naplánovat zpomalení a přechody s předstihem. Počet analyzovaných bloků však není jediný parametr: výsledek ovlivňuje algoritmus plánování, cyklus interpolátoru, dynamické limity a přípustná odchylka dráhy.
Je užitečné oddělit tři vrstvy:
- CAM smoothing upravuje vypočítanou dráhu ještě před postprocesingem.
- Look-ahead a path blending určují rychlostní profil, kterým CNC projede posloupnost bloků.
- Tolerance kontury omezuje přípustnou odchylku skutečného pohybu od naprogramované dráhy v daném režimu.
Příliš přísný režim může vynutit častější zpomalování. Příliš volná tolerance může zaoblit přechody a zhoršit přesnost. Univerzální hodnota pro všechny stroje a díly neexistuje.
Autodesk Fusion: Tolerance a Smoothing
Ve Fusion začněte nastavením konkrétní operace, ne obecným zásahem do celého programu:
- Tolerance nastavte podle požadované přesnosti a povrchu. Menší číslo znamená těsnější aproximaci, ale obvykle také více bodů a delší výpočet.
- Smoothing u standardních 2D a 3D frézovacích strategií odstraňuje nadbytečné body a tam, kde to geometrie dovolí, fituje oblouky G2/G3 v zadané toleranci.
- Steep and Shallow má vlastní volby. Vedle Fit Arcs lze pro vhodné moderní řízení použít Evenly Spaced Points s maximálním rozestupem bodů.
- Kontrolujte výsledek po postprocesingu. Nepodporované prostorové nebo mimorovinné oblouky může postprocesor znovu linearizovat.
- Posuzujte skutečný NC soubor: počet bloků, délky segmentů a podporované typy pohybu jsou důležitější než velikost CAM operace na obrazovce.
Autodesk upozorňuje, že celková možná odchylka od modelu zahrnuje toleranci dráhy i toleranci smoothingu. Při změně jedné hodnoty proto nestačí sledovat jen zmenšení programu; musíte ověřit také rozměr a povrch.
Další souvislosti pro stroje s omezenou pamětí popisujeme v článku Autodesk Fusion pro starší CNC stroje.
Proč nelze všechny G1 jednoduše změnit na G2/G3
Příkazy G2 a G3 popisují kruhovou interpolaci, nikoli libovolnou prostorovou křivku. Oblouk lze použít jen tam, kde odpovídá geometrii v požadované toleranci a kde ho konkrétní řízení v dané rovině nebo formě podporuje.
Ani program s oblouky není automaticky plynulý. Prudká změna zakřivení, omezení os nebo nevhodný režim přesnosti může stroj zpomalit i mezi G2/G3 pohyby.
Co může nastavit postprocesor podle CNC řízení
Postprocesor může aktivovat režim, který dané řízení skutečně podporuje, a zvolit jiné parametry pro hrubování a dokončování. Nemůže ale předpokládat instalovanou licenci nebo konfiguraci podle samotné značky CNC.
| Řídicí systém | Příklady relevantních funkcí | Co je nutné ověřit |
|---|---|---|
| Siemens SINUMERIK | G64; podle generace a opcí G641/G642/G645 nebo Advanced Surface | konkrétní řada, aktivní transformace, licence a tolerance přechodu |
| HEIDENHAIN | Cycle 32 TOLERANCE, HSC-MODE, případně TA pro rotační osy | software TNC, úprava výrobcem stroje, dokončování vs. hrubování, aktivní TCPM/M128 |
| FANUC | na podporovaných konfiguracích např. G05.1 Q1; další režimy se liší řadou a opcí | přesný model řízení, instalovaná high-speed opce a logika výrobce stroje |
| Haas | G187 s volbou plynulosti a maximálního zaoblení | generace řízení, hodnoty P/E a vhodnost pro danou operaci |
| LinuxCNC | G64; G64 P pro blending s tolerancí, volitelně Q pro slučování naivního CAM | jednotky, limity rychlosti/zrychlení a bezpečné vzdálenosti u rychloposuvů |
Skutečný výstup CCSOFTCZ pro HEIDENHAIN
Na fotografii je výstup z Autodesk Fusion vytvořený postprocesorem CCSOFTCZ. Program obsahuje Cycle 32:
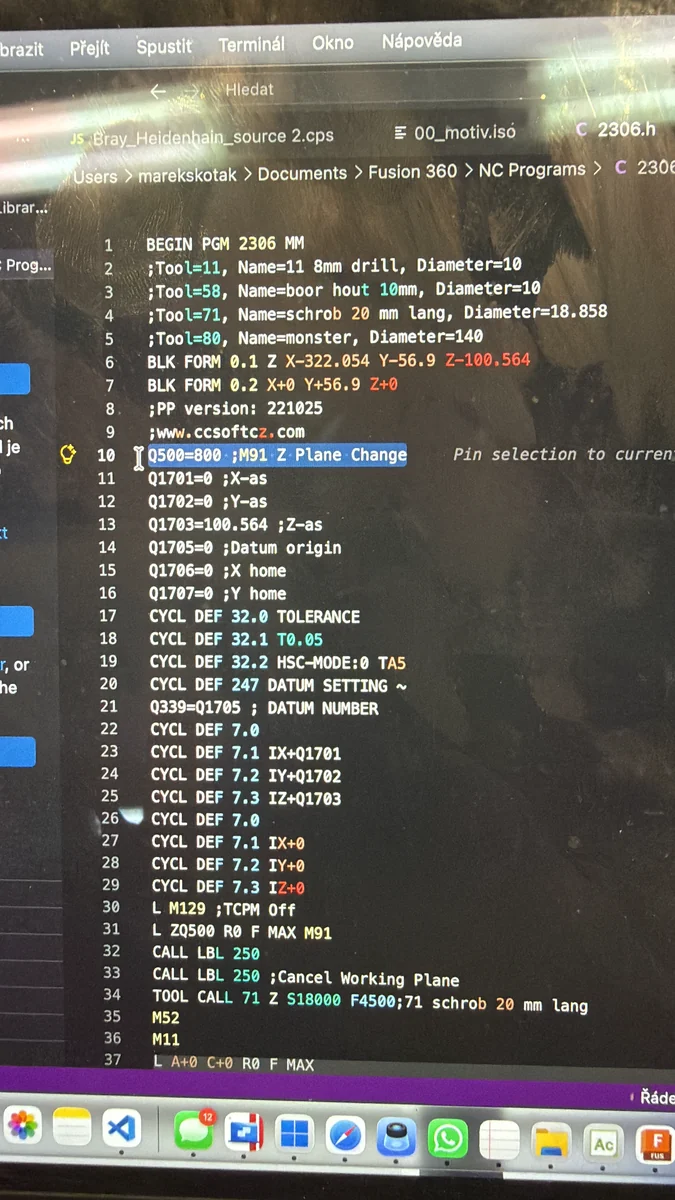
CYCL DEF 32.1 T0.05 a CYCL DEF 32.2 HSC-MODE:0 TA5. Foto: archiv CCSOFTCZ.CYCL DEF 32.0 TOLERANCE
CYCL DEF 32.1 T0.05
CYCL DEF 32.2 HSC-MODE:0 TA5
- T0.05 nastavuje maximální přípustnou odchylku kontury 0,05 mm v rámci Cycle 32.
- HSC-MODE:0 volí interní nastavení filtru pro vyšší přesnost kontury, tedy dokončování. Hodnota 1 je v dokumentaci TNC 640 popsaná jako režim pro vyšší posuv při hrubování.
- TA5 je přípustná polohová odchylka rotačních os 5°, pouze když je aktivní M128 nebo FUNCTION TCPM. Nejde o toleranci XYZ.
Fotografie dokládá, že postprocesor tyto bloky zapisuje. Sama nedokazuje kratší čas ani lepší povrch. Hodnota TA5 je navíc výrazná a její vhodnost je nutné ověřit pro konkrétní pětiosou operaci.
FANUC: G05.1 Q1 jen na podporované konfiguraci
FANUC na své aplikační stránce uvádí AI Contour Control (G05.1 Q1) jako jednu z funkcí pro pokročilé zpracování CAM bodů. Obecná ukázka zapnutí a vypnutí může vypadat takto:
G05.1 Q1 (SUPPORTED HIGH-SPEED MODE ON)
(3D MACHINING TOOLPATH)
G05.1 Q0 (MODE OFF)
To není univerzální šablona. Název funkce, syntaxe, dostupné parametry a chování závisejí na generaci FANUC, instalované opci a konfiguraci výrobce stroje. Režimy G05.1, G08 nebo další high-speed funkce proto nelze zaměňovat jen podle podobného účelu.
Pětiosé obrábění přidává rotační limity
U simultánního pětiosého obrábění nestačí hodnotit plynulost naprogramovaného bodu v XYZ. Změna orientace nástroje vyvolává pohyb rotačních os. Kvůli kinematice stroje může jedna z nich dosáhnout limitu rychlosti nebo zrychlení dříve než lineární osy.
Výsledek ovlivňuje také TCP/RTCP/TCPM, délka nástroje, konstrukce hlavy nebo stolu a způsob, jakým postprocesor reprezentuje orientaci nástroje. Dráha proto může v CAM vypadat rovnoměrně, zatímco fyzický stroj musí v určité poloze zpomalit. Rozdíl mezi transformací v řízení a přepočtem v postprocesoru vysvětluje průvodce 3+2 vs. simultánní 5osé CNC obrábění.
Akcelerace a jerk: kdy už problém není v NC blocích
Akcelerace popisuje změnu rychlosti osy; jerk je změna akcelerace v čase. Plánovač dráhy musí zůstat v mezích, které zvládnou servopohony a mechanika. Plynulejší algoritmus proto nemůže libovolně obejít hmotnost hlavy, vůle, tuhost stroje nebo limit pohonu.
Pokud CNC cuká i při jednoduchém dlouhém lineárním pohybu, prověřte mechaniku, pohony, snímání a parametry řízení. Servoparametry a strojová data má měnit kvalifikovaný servis, ne postprocesor.
Jak problém diagnostikovat v praxi
| Co pozorujete | Co ověřit jako první |
|---|---|
| Stroj cuká hlavně na 3D reliéfu | délku G1 segmentů, toleranci CAM, smoothing a aktivní režim dráhy |
| Skutečný posuv je výrazně nižší než naprogramovaný | změny směru, kapacitu bloků, look-ahead a dynamické limity os |
| Problém se objeví jen u velkého programu nebo při DNC | přenos dat, vyrovnávací paměť a způsob načítání |
| Pětiosá dráha zpomaluje při změně orientace | rychlost/zrychlení rotačních os, kinematiku, TCPM a singularity |
| Cuká i dlouhá přímka | pohony, mechaniku, měření os a strojová data |
Na jedné reprezentativní dráze vytvořte bezpečně ověřené varianty. Vždy změňte jen jednu veličinu — například CAM toleranci, smoothing nebo podporovaný režim řízení. U každé varianty zaznamenejte:
- počet NC bloků a velikost programu,
- skutečný čas obrábění,
- průběh dosaženého posuvu,
- kvalitu povrchu,
- rozměrovou odchylku.
Testujte nejprve v simulaci a poté bezpečným zkušebním postupem podle výrobce stroje. Při změně tolerance nikdy neposuzujte jen subjektivní plynulost.
Co skutečně vyřeší postprocesor — a co ne
Postprocesor může pomoci, když stroj podporuje vhodný režim, ale program ho neaktivuje, nebo když výstup obsahuje pro konkrétní řízení nevhodné konstrukce pohybů. Může odlišit hrubování a dokončování, nastavit režim přesnosti a vypsat podporované oblouky či spline formáty.
Postprocesor nevyřeší nedostatečný výkon řízení, chybějící licenci high-speed funkce, omezení DNC, vůle, rezonance, špatně naladěné pohony ani fyzikálně nereálnou kombinaci rychlosti a přesnosti.
Pro spolehlivou diagnózu potřebujeme víc než značku stroje. Užitečné jsou přesný model řízení a jeho software, ukázka problematického NC programu, nastavení CAM operace, způsob přenosu programu a krátké video průběhu posuvu.
Prověřit CAM a NC výstup →Plynulost nevzniká jediným příkazem. Je výsledkem rozumné CAM tolerance, vhodné reprezentace dráhy, správného postprocesoru, podporovaného režimu CNC a reálné dynamiky stroje. Teprve měření na konkrétní sestavě ukáže, která vrstva je skutečným omezením.
