
Bei der Bearbeitung mehrerer gleicher Teile sollen identische Werkzeugbahnen nicht mehrfach erzeugt und gepflegt werden. Bei CNC Plus, s.r.o. haben wir deshalb ein in Autodesk Fusion vorbereitetes Bauteilmuster mit einem angepassten Postprozessor für eine FANUC ROBODRILL verbunden.
Das Ergebnis ist ein übersichtliches NC-Programm, das die Bahn jeder Operation nur einmal speichert. Die einzelnen Vorrichtungspositionen werden über die lokale Koordinatenverschiebung G52, Unterprogramme und Variablen von Fanuc Macro B gesteuert. Der Bediener kann direkt an der Maschine bestimmen, wie viele Teile und welche Positionen bearbeitet werden.
Kurzfassung
- Kunde: CNC Plus, s.r.o. in Třebíč — Präzisionsfräsen von Metallen und Kunststoffen, Serien- und Einzelteilfertigung.
- CAM und Maschine: Autodesk Fusion CAM und FANUC ROBODRILL.
- Lösung: individuell angepasster Postprozessor für Muster- und indexierte Bearbeitung.
- Schlüsseltechnik: G52, lokale Unterprogramme, M98 Q und Fanuc Macro B.
- Nutzen: eine Referenzbahn, flexible Positionswahl und besser lesbarer NC-Code.
In dieser Fallstudie
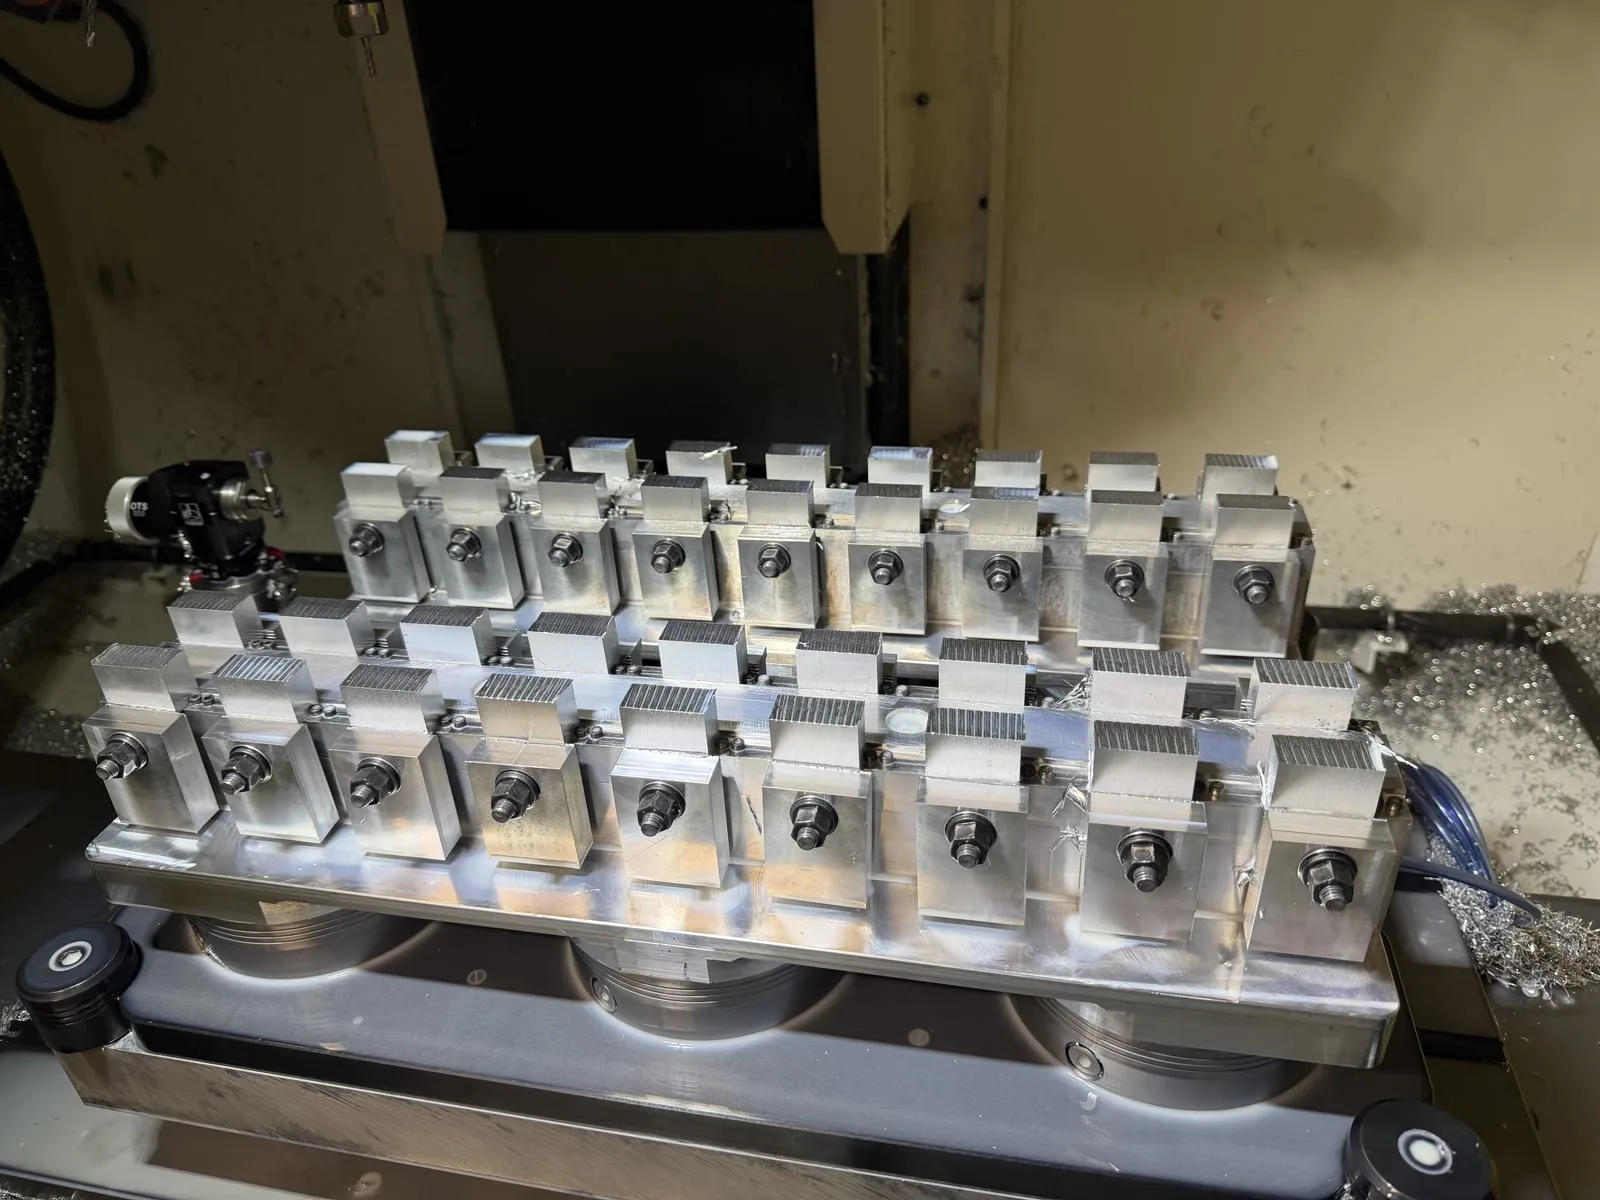
Ausgangssituation: mehrere Teile in einer Aufspannung
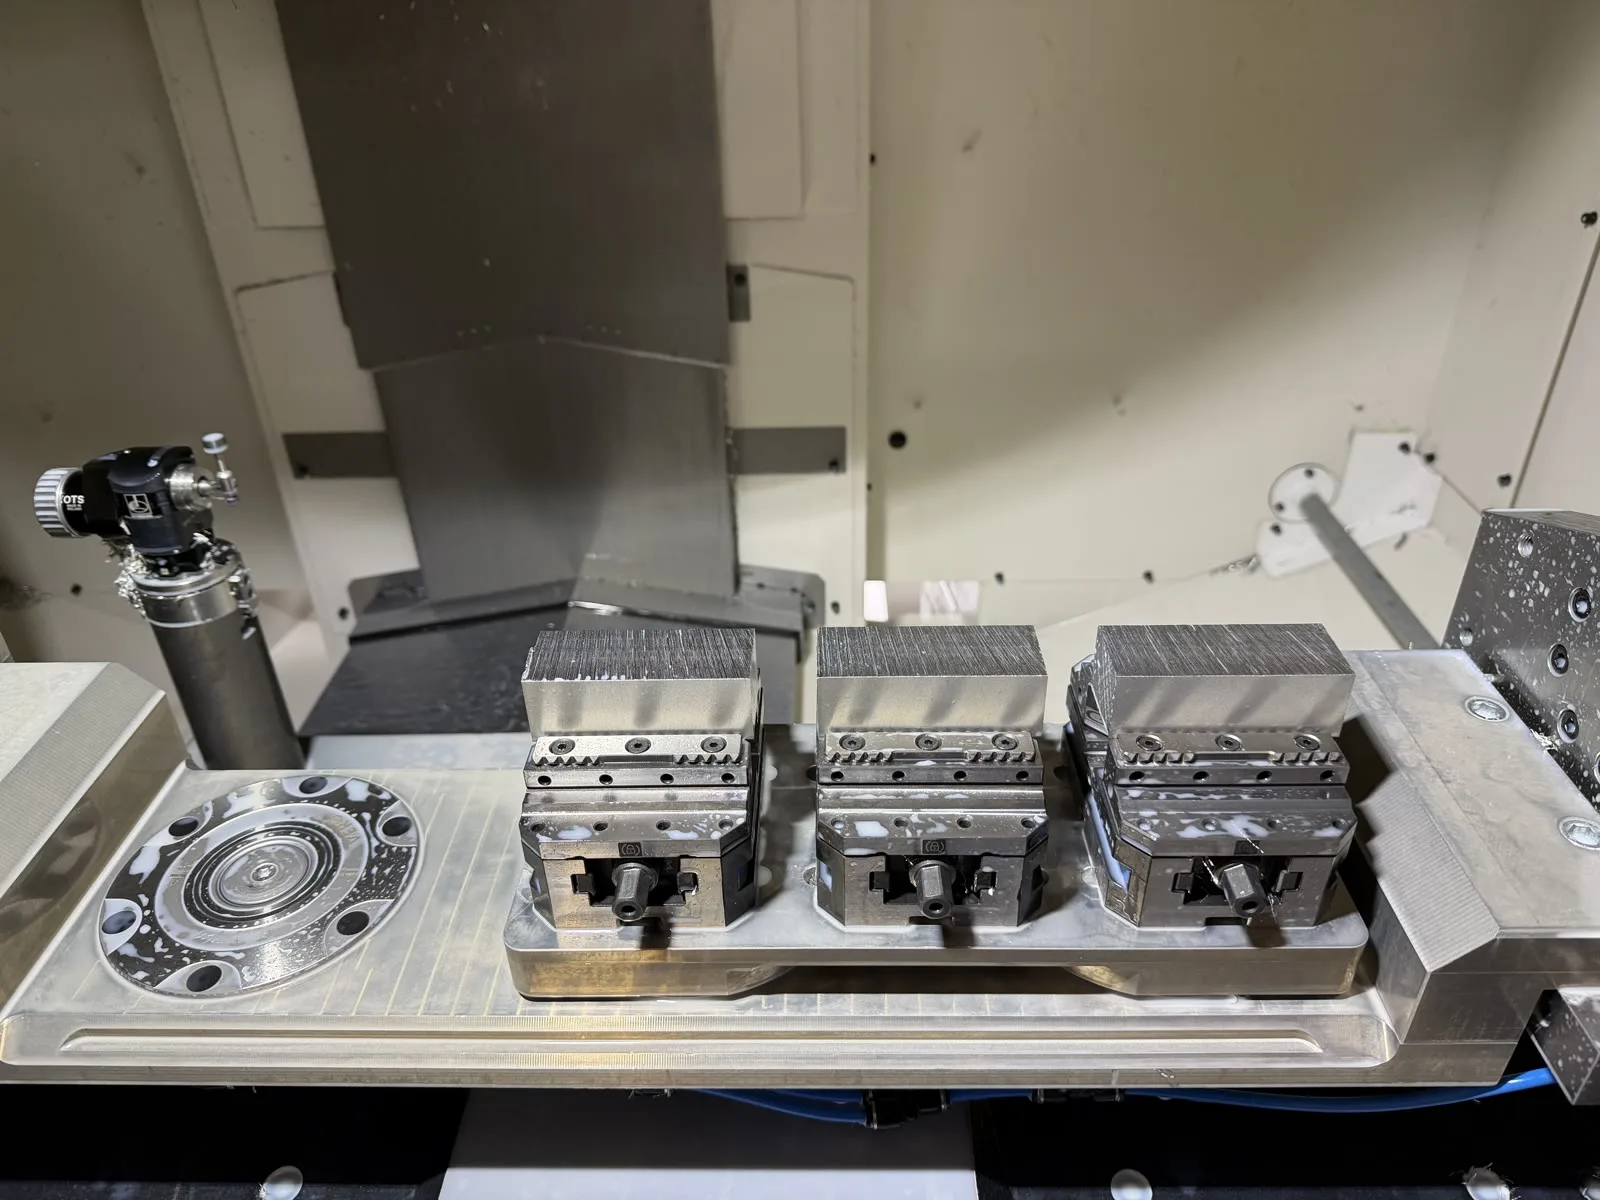
In der Serienfertigung ist es sinnvoll, den Arbeitsraum zu nutzen und mehrere gleiche Teile gleichzeitig zu spannen. Der Programmierer bereitet die Bearbeitung einer Position vor und erzeugt in Fusion ein Muster. Die Werkzeugbahn bleibt gleich; nur die Lage der Kopien ändert sich.
Diese Logik sollte in ein NC-Programm übertragen werden, das für Programmierer und Bediener gut lesbar bleibt. Gleichzeitig musste es auf die tatsächliche Belegung der Vorrichtung reagieren, ohne lange Codeblöcke manuell zu kopieren.
So funktioniert die Integration
Setup, Werkzeuge, Bearbeitungsoperationen und Muster werden wie gewohnt in Autodesk Fusion vorbereitet. Beim Erzeugen des NC-Codes erkennt der angepasste Postprozessor die Positionen und erstellt eine Struktur für die Steuerung der FANUC ROBODRILL.
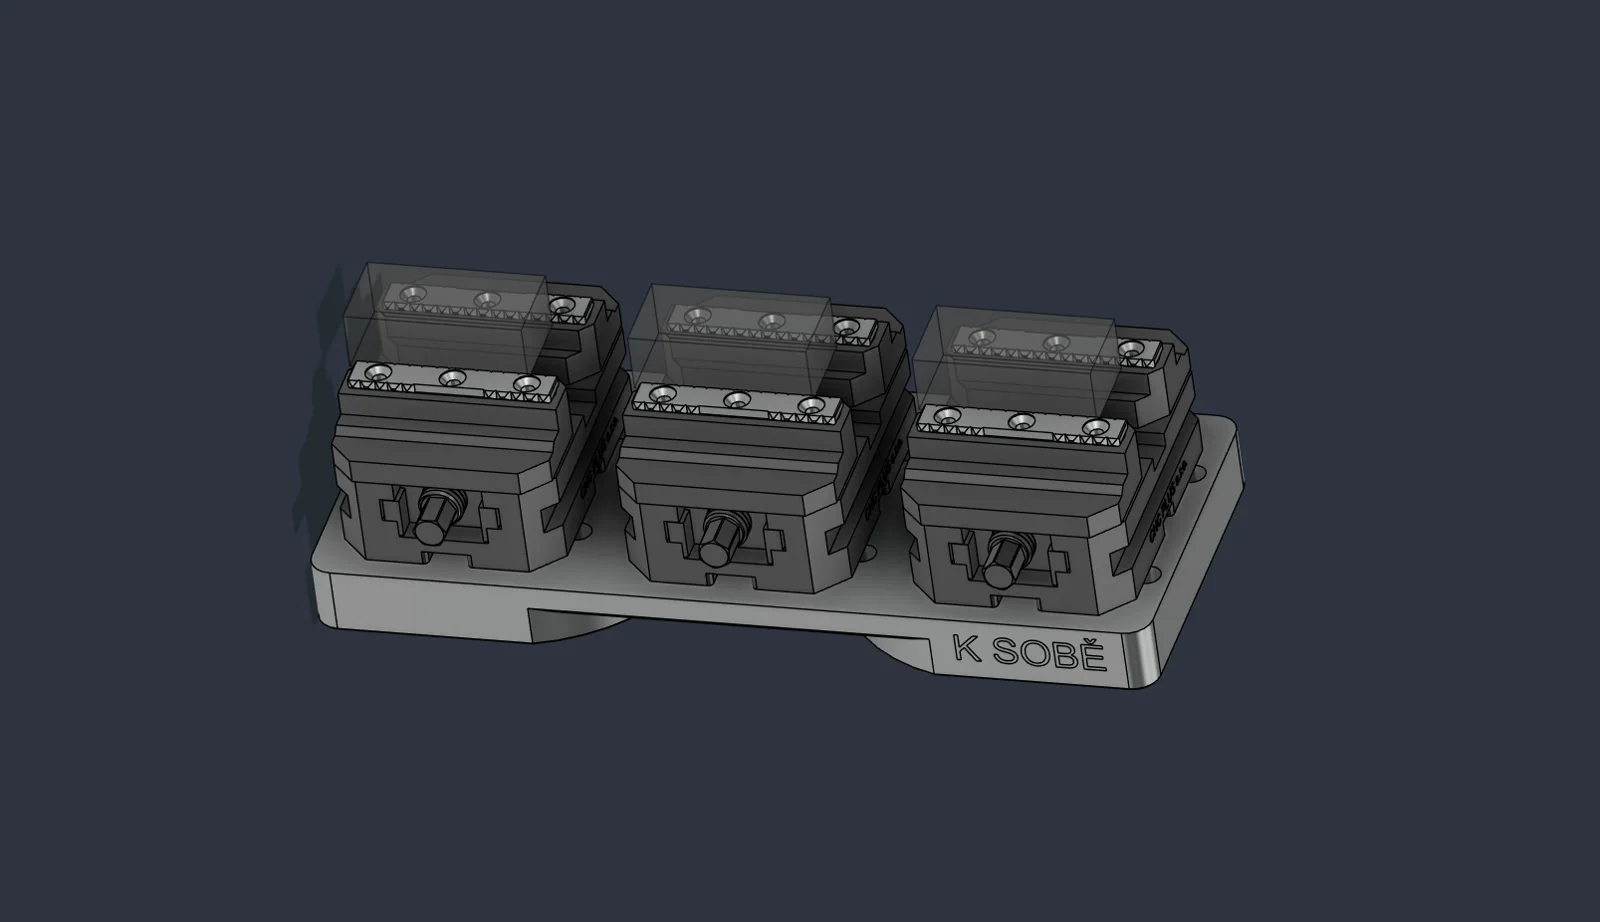
Der Ablauf besteht aus vier Ebenen:
- CAM: Modell, Setup, Werkzeuge, Operationen und Bauteilmuster.
- Übersetzung: Der Postprozessor erkennt die Musterpositionen.
- NC-Logik: Fanuc Macro B und G52 steuern die aktiven Positionen.
- Maschine: M98 Q ruft die Referenzbahn für die gewählte Position auf.
Jede eindeutige Bahn wird nur einmal in einem lokalen Unterprogramm gespeichert. Das Hauptprogramm wählt die zu bearbeitende Position, setzt die Verschiebung und führt sie anschließend sicher auf null zurück.
Mustersteuerung mit Fanuc Macro B
Am Programmanfang steht ein eigener, lesbarer Einstellblock. Das folgende Beispiel definiert drei Teile mit 115 mm Teilung in X:
(POLE 1 - LINEARNI)
#511=3       (POCET INSTANCI VCETNE PRVNI)
#512=115.    (ROZTEC X)
#513=0.      (ROZTEC Y)
#514=1       (MASTER POLE)
#515=1       (DILEC 1 X0. Y0.)
#516=1       (DILEC 2 X115. Y0.)
#517=1       (DILEC 3 X230. Y0.)
#511 legt die Anzahl der Positionen fest, #512 und #513 die Teilung; die übrigen Variablen dienen als Schalter. 1 bedeutet bearbeiten, 0 überspringen.
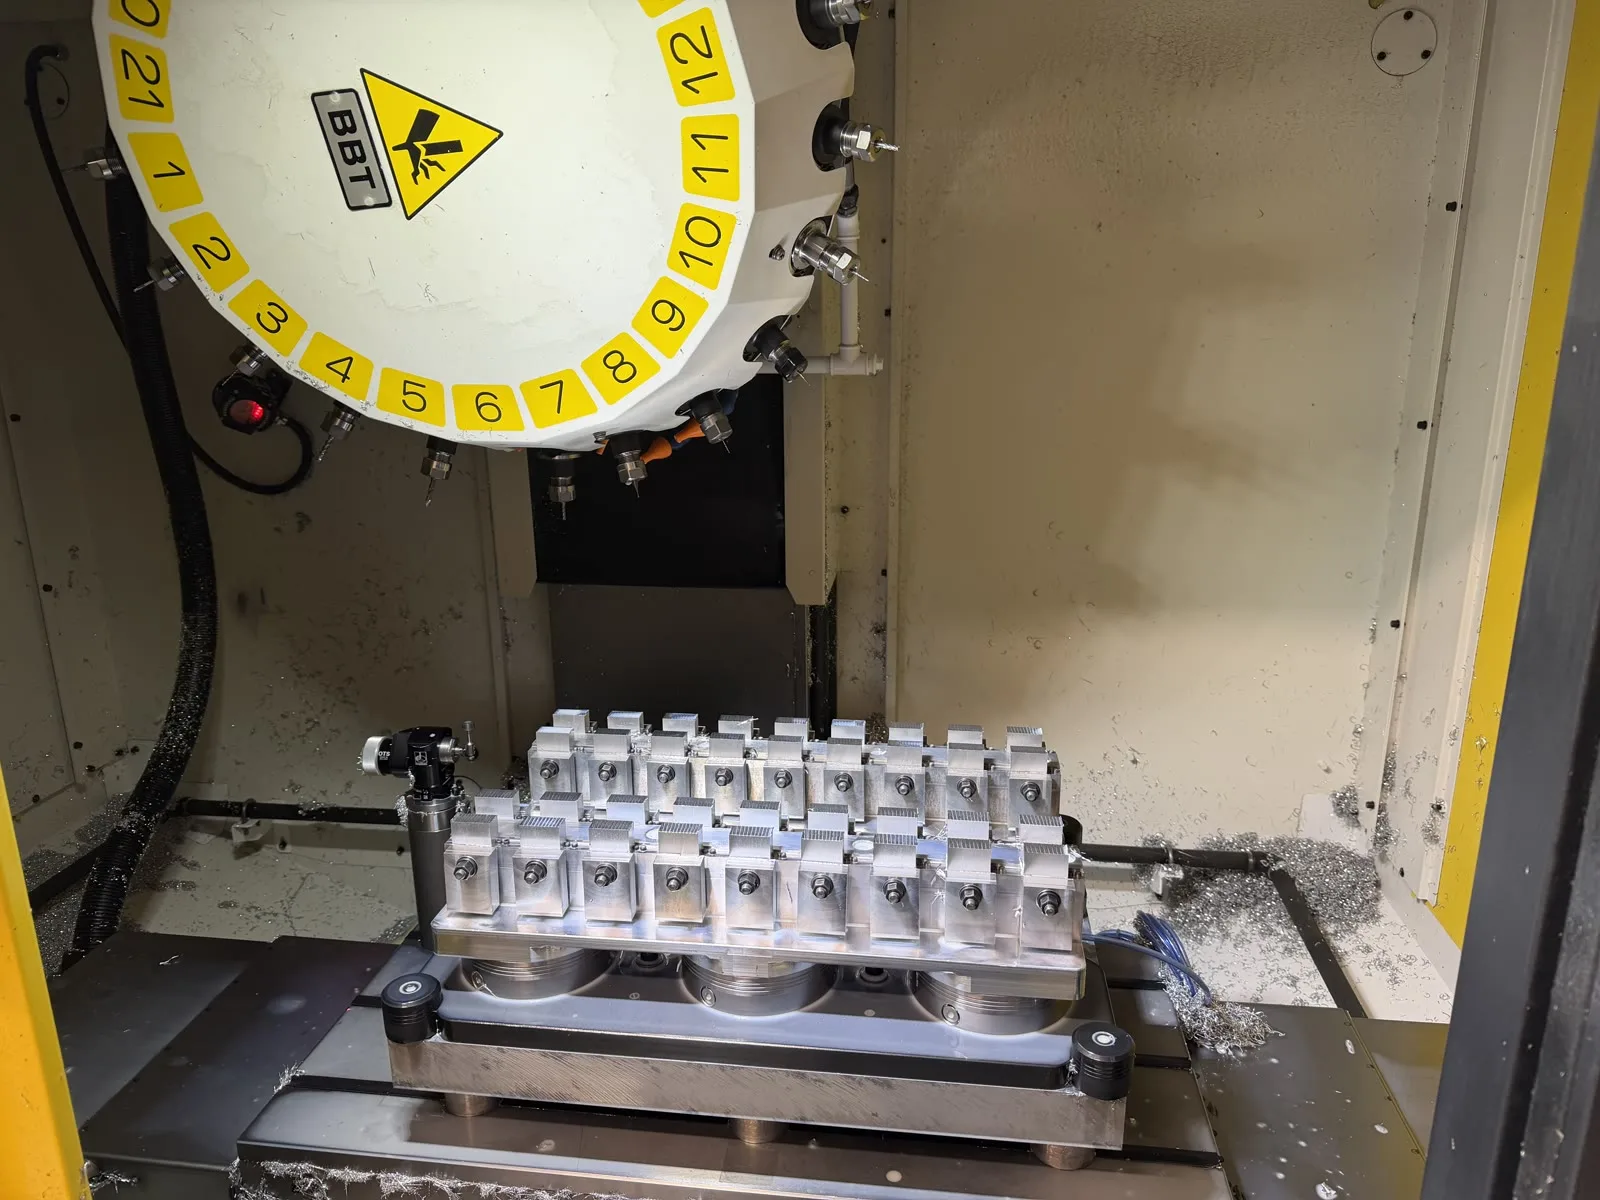
Ist beispielsweise der zweite Rohling nicht eingelegt, setzt der Bediener #516=0. Das erste und dritte Teil werden normal bearbeitet, die zweite Position wird sicher übersprungen. Weder Programmteile müssen gelöscht noch der NC-Code neu erzeugt werden. Mehr zu Variablen und sicherer Inbetriebnahme erklärt unser Leitfaden Fanuc Macro B und G65 für die CNC-Automatisierung.
Eine Bahn, mehrfach genutzt
Die Bearbeitungsbahn liegt in einem lokalen Unterprogramm. Vor dem Aufruf prüft das Hauptprogramm, ob das Teil aktiv ist, und setzt die passende Verschiebung.
IF[#511LT2]GOTO90001
IF[#514EQ0]GOTO90001
IF[#516EQ0]GOTO90001
G52 X[#512*1] Y[#513*1] Z0.
M98 Q10
N90001
G52 X0. Y0. Z0.
Jede Position wird vom selben Referenznullpunkt berechnet. Nach Ausführung oder Überspringen folgt G52 X0. Y0. Z0., sodass sich Verschiebungen nicht addieren.
NC-Ausgabe für die Fertigung
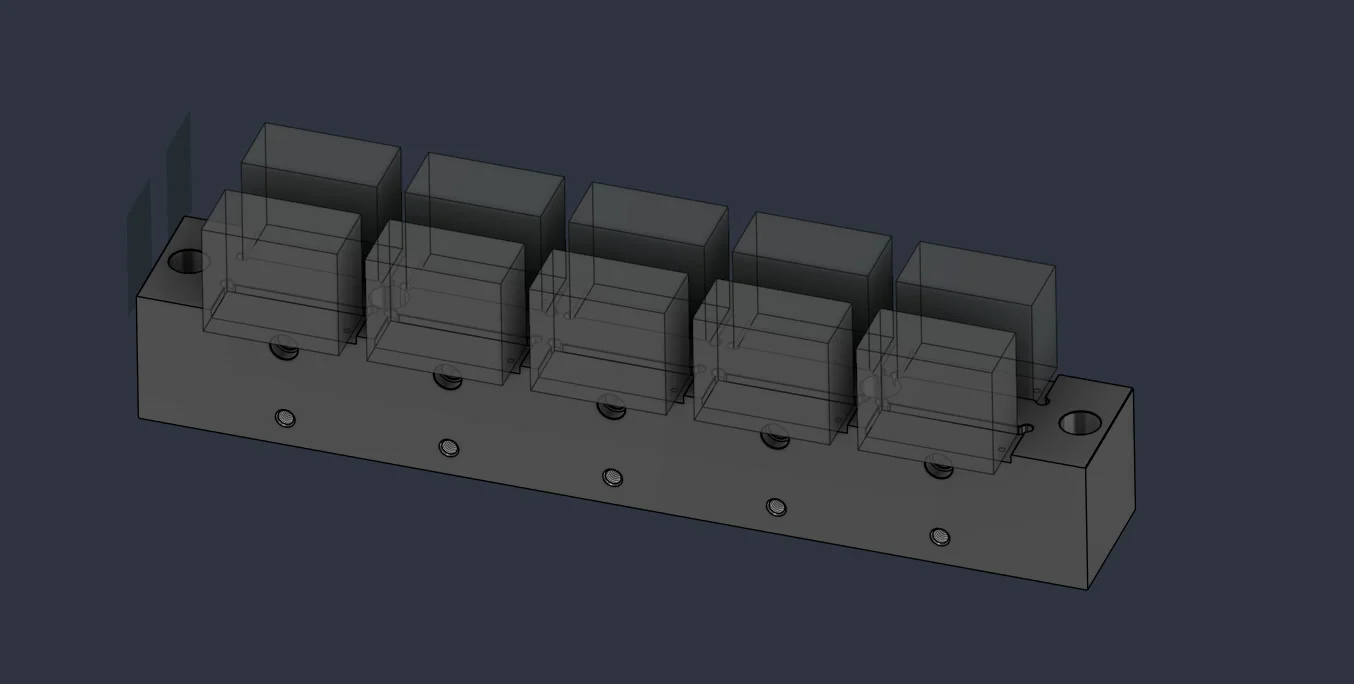
Die Änderung endet nicht beim Muster. Ebenso wichtig ist die Lesbarkeit bei der Übergabe an die Fertigung. Der Kopf enthält automatisch Datum, Autor, Postprozessorrevision und eine Werkzeugliste mit der niedrigsten erreichten Z-Koordinate jedes Werkzeugs.
O1234 (413-4003-13-A)
(13.10.2026)
(MAREK SKOTAK)
(NASTROJOVY LIST)
(T1 VRTAK_9TK_L83_KL.25X70_BT.30 Z=-36.638)
(PP VERSION 1310_1230)
Der Postprozessor erzeugt außerdem Technologieblöcke für Werkzeugwechsel, Kühlung, optionale Stopps und indexierte Bearbeitung. Nach einem Werkzeugwechsel werden die Musterwerte erneut geladen und durch ein Prüfunterprogramm validiert. Es kontrolliert unter anderem Wertebereich und Ganzzahligkeit der Teilezahl sowie den Zustand der Schalter. Bei einem Fehler erzeugt die Steuerung vor Beginn der Operation einen Alarm.
Vorteile für CNC Plus
- Kürzeres NC-Programm: Eine Referenzbahn wird gespeichert und mit passender Verschiebung wiederverwendet.
- Flexible Vorrichtungsbelegung: Einzelne Positionen lassen sich in einem übersichtlichen Variablenblock ein- oder ausschalten.
- Bessere Orientierung: Kopf, Operationsnamen, Werkzeugliste und Kommentare erleichtern die Kontrolle.
- Einheitlicher Ablauf: Die Musterlogik entsteht automatisch beim Postprozessieren und entspricht dem konkreten ROBODRILL-Prozess.
Über CNC Plus, s.r.o.
CNC Plus aus Třebíč ist auf das Präzisionsfräsen von Metallen und Kunststoffen spezialisiert. Das Unternehmen arbeitet seit 1997 in diesem Bereich und fertigt Serien sowie Einzelteile. Auf seiner Website nennt es Serien von 10 bis 100.000 Stück, 24 Bearbeitungszentren und Drehdienstleistungen.
Eine Integration aus der realen Produktion
Der Postprozessor wurde für die konkrete Maschinenkonfiguration und die Anforderungen von CNC Plus entwickelt. Es ging nicht nur um eine allgemeine Umwandlung von Bahnen in G-Code, sondern um die Verbindung der Fusion-Vorbereitung mit dem tatsächlichen Ablauf von Programmierer und Bediener.
Der Programmierer erstellt das Muster im CAM, der Postprozessor erzeugt eine kontrollierte Programmstruktur und der Bediener erhält eine einfache Einstellung für jede Position. Damit passt sich ein NC-Programm an die aktuelle Vorrichtungsbelegung an, ohne die Werkzeugbahnen selbst zu ändern.
Fazit
Die Integration von Autodesk Fusion und FANUC ROBODRILL bei CNC Plus zeigt, dass ein gut entwickelter Postprozessor mehr als Werkzeugbahngeometrie übertragen kann. Er ergänzt Vorrichtungslogik, Positionswahl, Einstellprüfungen und wichtige Bedienerinformationen.
G52, lokale Unterprogramme und Fanuc Macro B ermöglichen es, eine Referenzbahn für mehrere Teile zu verwenden. Das Ergebnis ist ein flexibles und lesbares NC-Programm für den täglichen Fertigungseinsatz.
Möchten Sie Autodesk Fusion ähnlich mit einer konkreten CNC-Maschine verbinden? Sehen Sie sich unsere individuellen Postprozessoren für Autodesk Fusion an oder senden Sie uns Maschinendaten und ein bewährtes NC-Beispiel.
