
In Autodesk Fusion sind 6.000 mm/min programmiert, doch die CNC bremst und beschleunigt ständig. Das ist nicht automatisch ein CAM- oder Postprozessorfehler. Meist wirken Bahndichte, Steuerungsgrenzen, Datenzufuhr und Achsdynamik zusammen.
Kurzantwort
- Kurze G1-Segmente sind nicht grundsätzlich falsch. Sie werden zum Limit, wenn die Steuerung sie nicht schnell genug planen kann.
- Fusion Smoothing kann die Punktdichte reduzieren und geeignete Abschnitte durch Bögen ersetzen.
- Look-ahead und Konturtoleranz sind Steuerungsfunktionen.
- Ein Postprozessor ersetzt weder Rechenleistung noch Lizenz oder Mechanik.
Kurze G1-Segmente und Satzrate
CAM nähert komplexe 3D-Geometrie durch kurze lineare Bewegungen an:
G1 X100.000 Y20.000 Z-5.000 F6000
X100.150 Y20.020 Z-5.012
X100.300 Y20.045 Z-5.028
6.000 mm/min entsprechen 100 mm/s. Bei 0,1 mm langen Segmenten wären ungefähr 1.000 abgearbeitete Sätze pro Sekunde nötig – noch ohne Richtungswechsel und Dynamikgrenzen. Satzverarbeitung und Dateiübertragung sind außerdem verschieden: Langsame DNC-Kommunikation kann den Puffer leerlaufen lassen.
Look-ahead, Fusion Smoothing und Toleranz
Look-ahead analysiert kommende Sätze und plant Geschwindigkeitsänderungen. Entscheidend sind Interpolatortakt, Planungsalgorithmus, zulässige Konturabweichung und Achsgrenzen, nicht nur die beworbene Anzahl vorausgelesener Sätze.
Die Fusion-Toleranz bestimmt die Bahnapproximation. Smoothing entfernt überflüssige Punkte und passt, wo geometrisch möglich, G2/G3-Bögen ein. Steep and Shallow bietet zusätzlich Fit Arcs und für geeignete moderne Steuerungen Evenly Spaced Points. Nicht unterstützte Raum- oder schiefe Bögen können beim Postprozessing erneut linearisiert werden.
Steuerungsspezifische Modi
| Steuerung | Beispiele | Vorher prüfen |
|---|---|---|
| Siemens SINUMERIK | G64, je nach Optionen G641/G642/G645 oder Advanced Surface | Baureihe, Transformation, Lizenz, Toleranz |
| HEIDENHAIN | Cycle 32, HSC-MODE, gegebenenfalls TA | TNC-Software, Schruppen/Schlichten, TCPM/M128 |
| FANUC | bei unterstützten Systemen z. B. G05.1 Q1 | genaue Steuerung, High-Speed-Option, Maschinenlogik |
| Haas | G187 | Steuerungsgeneration und passende P/E-Werte |
| LinuxCNC | G64, G64 P, optional Q | Einheiten, Achsdynamik, sichere Eilgangabstände |
Das ist keine Kopiervorlage für andere Maschinen.
Tatsächlicher CCSOFTCZ-Ausgang für HEIDENHAIN
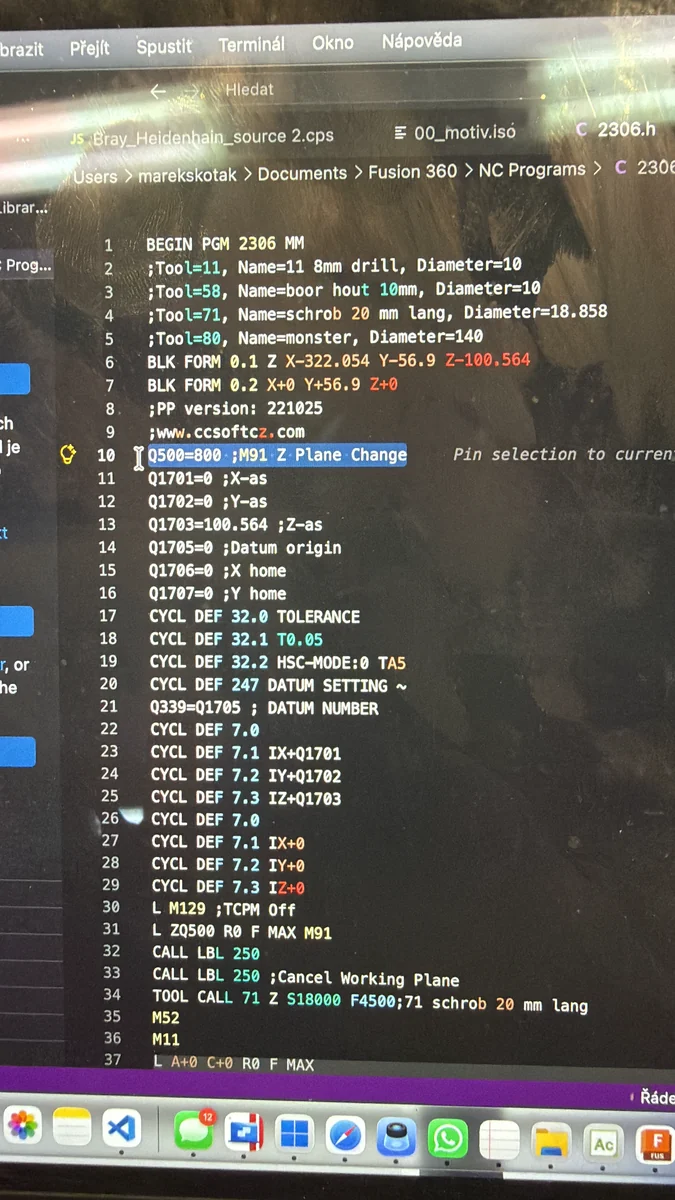
CYCL DEF 32.0 TOLERANCE
CYCL DEF 32.1 T0.05
CYCL DEF 32.2 HSC-MODE:0 TA5
T0.05 erlaubt 0,05 mm Konturabweichung. HSC-MODE:0 wählt die Filtereinstellung für höhere Konturgenauigkeit. TA5 erlaubt nur bei aktivem M128 oder FUNCTION TCPM fünf Grad Rundachsabweichung; es ist keine XYZ-Toleranz. Das Foto belegt den ausgegebenen Code, nicht eine kürzere Laufzeit oder bessere Oberfläche.
Fünfachsdynamik und Diagnose
Eine ruhige XYZ-Bahn kann schnelle Rundachsbewegungen verlangen. Kinematik, Werkzeuglänge, Kopf-/Tischbauart, TCP/RTCP/TCPM und Singularitäten können die gesamte Bewegung bremsen. Kein Algorithmus umgeht Masse, Spiel, Resonanz oder Antriebsgrenzen.
Ändern Sie auf einer sicheren Testbahn immer nur eine Größe. Vergleichen Sie Satzanzahl, Istzeit und Istvorschub, Oberfläche und Maß. Ruckelt auch eine lange Gerade, sind Antriebe, Mechanik, Messsystem oder Maschinendaten wahrscheinlicher als dichter 3D-Code.
Was der Postprozessor lösen kann
Er kann einen unterstützten Genauigkeitsmodus wählen, Schruppen und Schlichten unterscheiden und unterstützte Bogen- oder Splineformate ausgeben. Fehlende Steuerungsleistung, Lizenzen, DNC-Datenmangel oder mechanische Fehler kann er nicht beheben.
Für eine belastbare Diagnose benötigen wir Steuerung und Softwarestand, ein NC-Beispiel, Fusion-Einstellungen, Übertragungsart und ein kurzes Video.
CAM- und NC-Ausgang prüfen →