
En Autodesk Fusion programa 6.000 mm/min, pero la CNC frena y acelera continuamente. No implica por sí solo un error de CAM o del postprocesador: intervienen densidad de trayectoria, capacidad del control, suministro de datos y dinámica de los ejes.
Respuesta rápida
- Los segmentos G1 cortos no son incorrectos. Se convierten en límite cuando el control no puede planificarlos a la velocidad solicitada.
- Fusion Smoothing reduce puntos y ajusta arcos donde la geometría y el control lo permiten.
- Look-ahead y tolerancia de contorno son funciones del CNC.
- El postprocesador no añade potencia de cálculo, licencias ni rigidez mecánica.
Segmentos G1 y velocidad de bloques
G1 X100.000 Y20.000 Z-5.000 F6000
X100.150 Y20.020 Z-5.012
X100.300 Y20.045 Z-5.028
6.000 mm/min equivalen a 100 mm/s. Con segmentos de 0,1 mm harían falta aproximadamente 1.000 bloques terminados por segundo, antes de considerar cambios de dirección y límites dinámicos. La ejecución de bloques tampoco es igual a la transferencia: un DNC lento puede vaciar el búfer.
Look-ahead, smoothing y tolerancia
Look-ahead analiza los bloques siguientes para planificar la velocidad. Importan el ciclo del interpolador, el algoritmo, la desviación permitida y los límites de ejes, no solo el número comercial de bloques.
La Tolerance de Fusion define la aproximación. Smoothing elimina puntos redundantes y ajusta G2/G3; Steep and Shallow ofrece Fit Arcs y, para controles adecuados, Evenly Spaced Points. Un arco espacial no admitido puede volver a convertirse en líneas. Compruebe siempre el NC publicado, la medida y el acabado.
Modos específicos del control
| Control | Ejemplos | Comprobar |
|---|---|---|
| Siemens SINUMERIK | G64; según opciones G641/G642/G645 o Advanced Surface | serie, transformación, licencia y tolerancia |
| HEIDENHAIN | Cycle 32, HSC-MODE y posiblemente TA | software TNC, acabado/desbaste, TCPM/M128 |
| FANUC | en sistemas compatibles, por ejemplo G05.1 Q1 | control exacto, opción high-speed y lógica del fabricante |
| Haas / LinuxCNC | G187 / G64 | generación, parámetros, unidades y dinámica |
No son comandos universales para copiar.
Salida HEIDENHAIN real de CCSOFTCZ
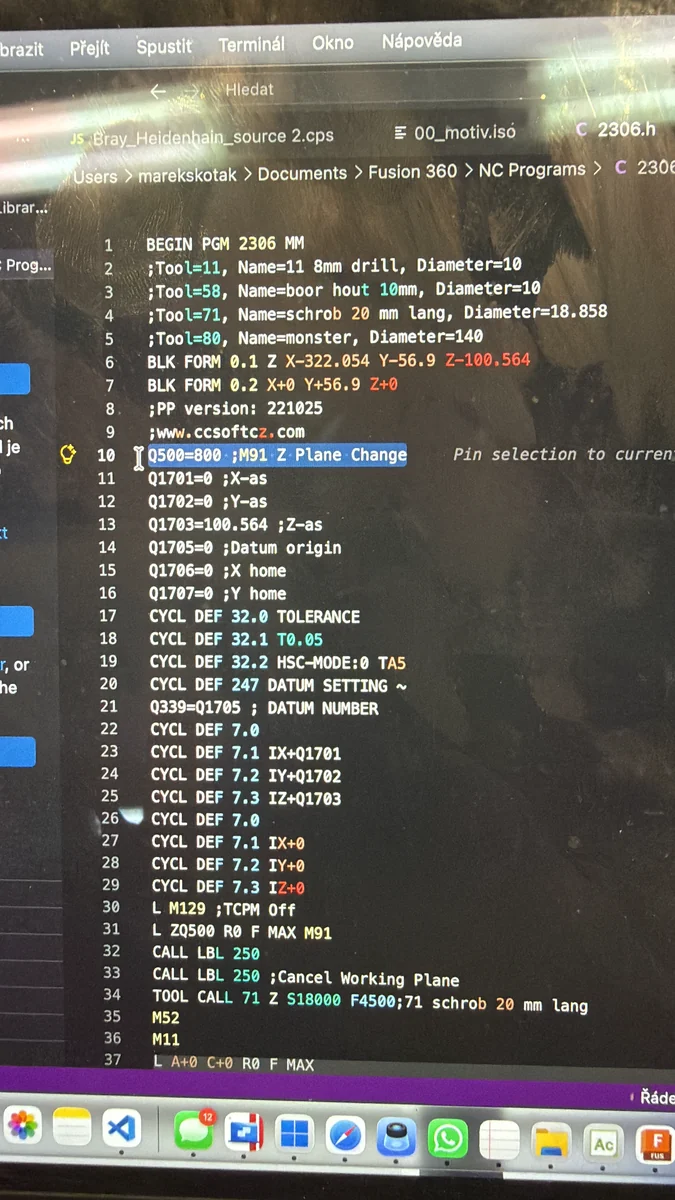
CYCL DEF 32.0 TOLERANCE
CYCL DEF 32.1 T0.05
CYCL DEF 32.2 HSC-MODE:0 TA5
T0.05 permite 0,05 mm de desviación de contorno. HSC-MODE:0 selecciona mayor precisión de contorno. TA5 permite cinco grados en ejes giratorios solo con M128 o FUNCTION TCPM activo; no es tolerancia XYZ. La foto demuestra la salida, no una mejora de tiempo o acabado.
Dinámica y diagnóstico
En cinco ejes, una trayectoria XYZ suave puede exigir movimientos giratorios rápidos. Cinemática, longitud de herramienta, diseño de cabeza/mesa, TCPM y singularidades pueden obligar a frenar. Cambie una sola variable en una prueba segura y compare bloques, tiempo, avance real, acabado y medida. Si también da tirones una recta larga, revise accionamientos, mecánica, medición y datos de máquina.
Qué puede resolver el postprocesador
Puede elegir un modo de precisión compatible y formatos de arco o spline admitidos. No corrige falta de rendimiento, licencias, hambre de datos DNC ni fallos mecánicos.
Para diagnosticar necesitamos control y software exactos, una muestra NC, ajustes de Fusion, método de transferencia y un vídeo corto.
Revisar CAM y salida NC →