
Al mecanizar varias piezas iguales no conviene crear y mantener repetidamente trayectorias idénticas. En CNC Plus, s.r.o. conectamos por ello un patrón preparado en Autodesk Fusion con un postprocesador adaptado para un FANUC ROBODRILL.
El resultado es un programa NC legible que guarda la trayectoria de cada operación una sola vez. Las posiciones del utillaje se controlan con el desplazamiento local G52, subprogramas y variables Fanuc Macro B. El operario puede decidir en la propia máquina cuántas piezas y qué posiciones concretas se mecanizan.
Resumen rápido
- Cliente: CNC Plus, s.r.o., de Třebíč — fresado de precisión de metales y plásticos, en serie y unitario.
- CAM y máquina: Autodesk Fusion CAM y FANUC ROBODRILL.
- Solución: postprocesador modificado a medida para patrones y mecanizado indexado.
- Tecnologías clave: G52, subprogramas locales, M98 Q y Fanuc Macro B.
- Ventaja principal: una trayectoria de referencia, selección flexible de posiciones y salida NC más clara.
En este caso de estudio
Situación inicial: varias piezas en una sujeción
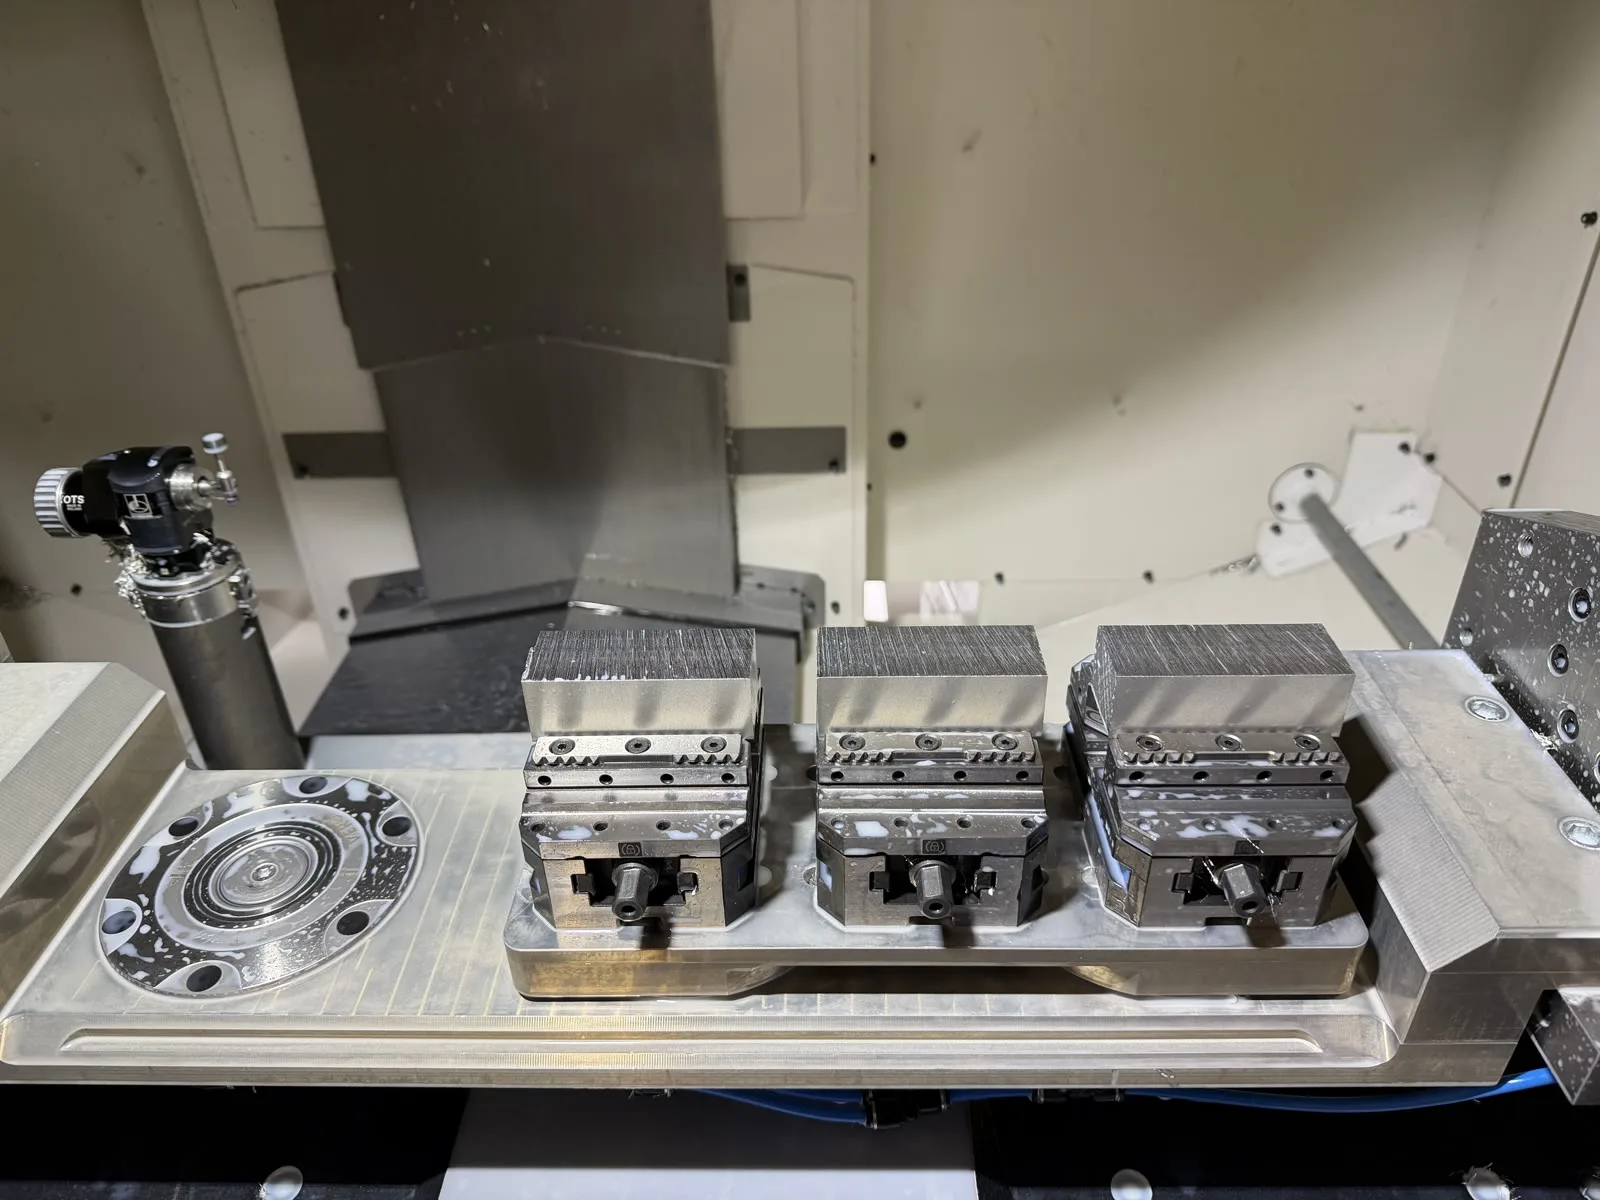
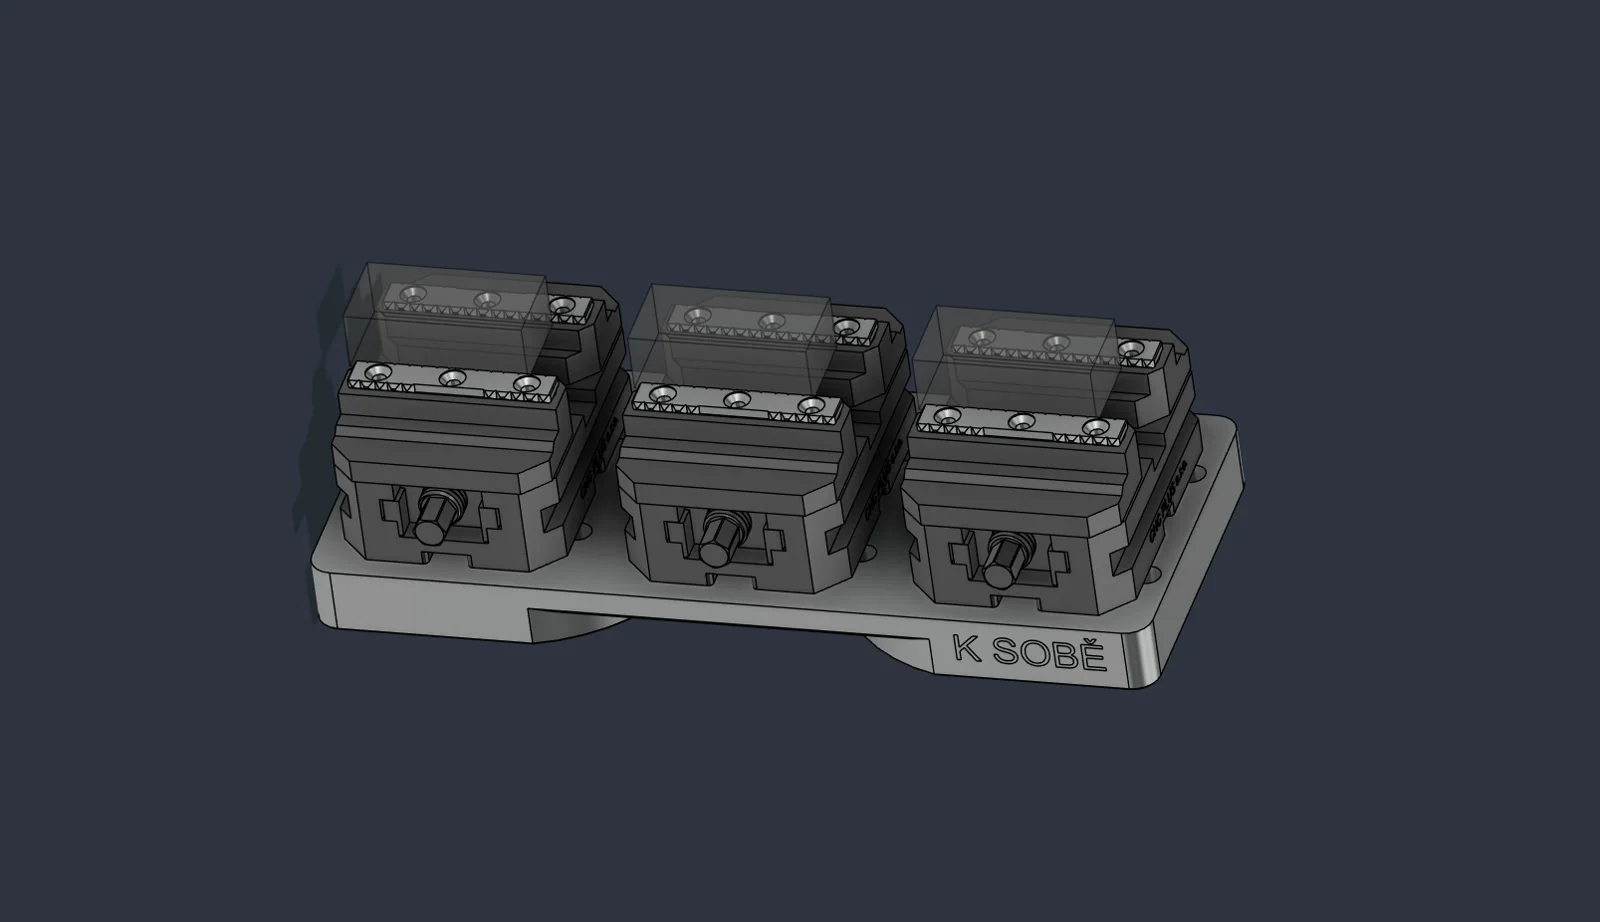
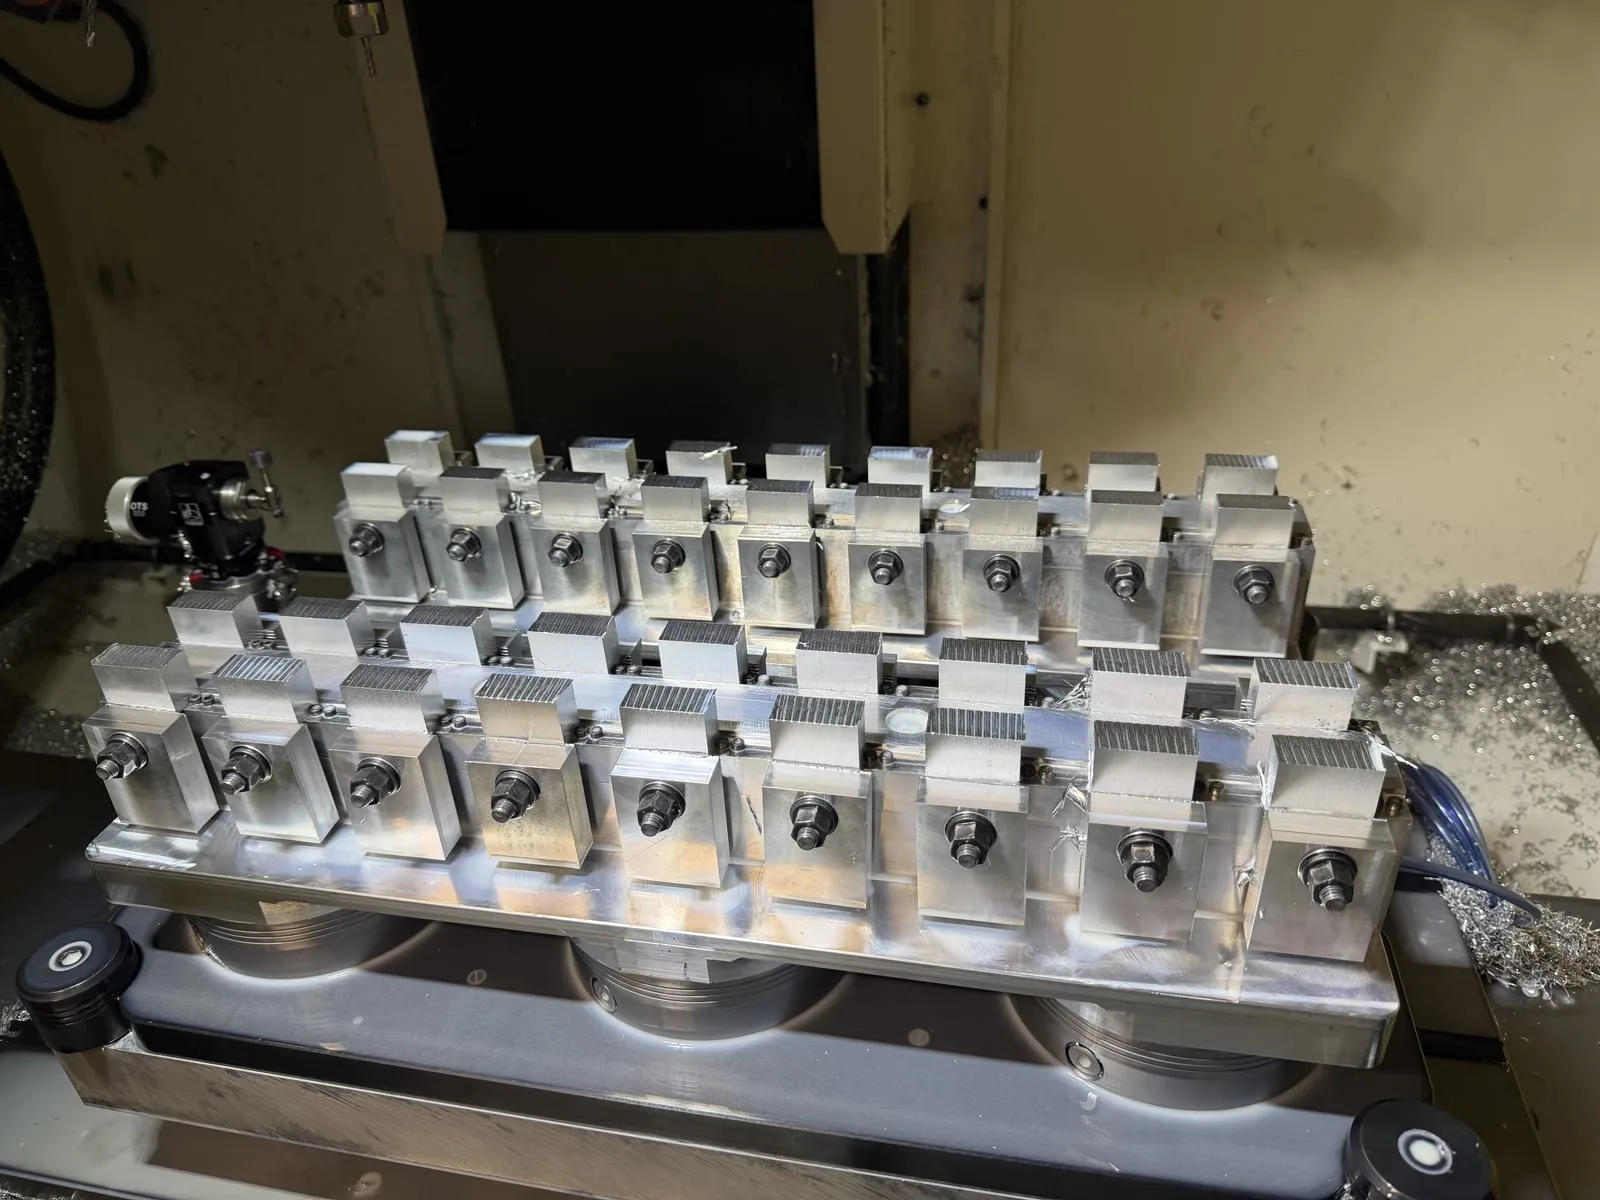
En producción en serie conviene aprovechar el espacio de trabajo y sujetar varias piezas iguales a la vez. El programador prepara una posición y crea un patrón en Fusion. La trayectoria no cambia; solo varía la ubicación de cada copia.
La integración debía trasladar esa lógica a un programa NC fácil de leer para programador y operario, y responder a la ocupación real del utillaje sin copiar manualmente bloques extensos.
Cómo funciona la integración
El programador prepara el Setup, herramientas, operaciones y patrón normalmente en Autodesk Fusion. Al generar el NC, el postprocesador reconoce las posiciones y crea una estructura adaptada al control del FANUC ROBODRILL.
El flujo tiene cuatro capas:
- CAM: modelo, Setup, herramientas, operaciones y patrón.
- Traducción: el postprocesador reconoce las posiciones.
- Lógica NC: Fanuc Macro B y G52 controlan las posiciones activas.
- Máquina: M98 Q llama a la trayectoria de referencia.
Cada trayectoria única se guarda una sola vez en un subprograma local. El programa principal elige la posición, aplica el desplazamiento y lo devuelve a cero de forma segura.
Patrón controlado con Fanuc Macro B
El programa comienza con un bloque de ajuste separado y legible. Este ejemplo define tres piezas con 115 mm de paso en X:
(POLE 1 - LINEARNI)
#511=3       (POCET INSTANCI VCETNE PRVNI)
#512=115.    (ROZTEC X)
#513=0.      (ROZTEC Y)
#514=1       (MASTER POLE)
#515=1       (DILEC 1 X0. Y0.)
#516=1       (DILEC 2 X115. Y0.)
#517=1       (DILEC 3 X230. Y0.)
#511 fija el número de posiciones, #512 y #513 el paso; las demás variables son interruptores. 1 significa mecanizar y 0 omitir.
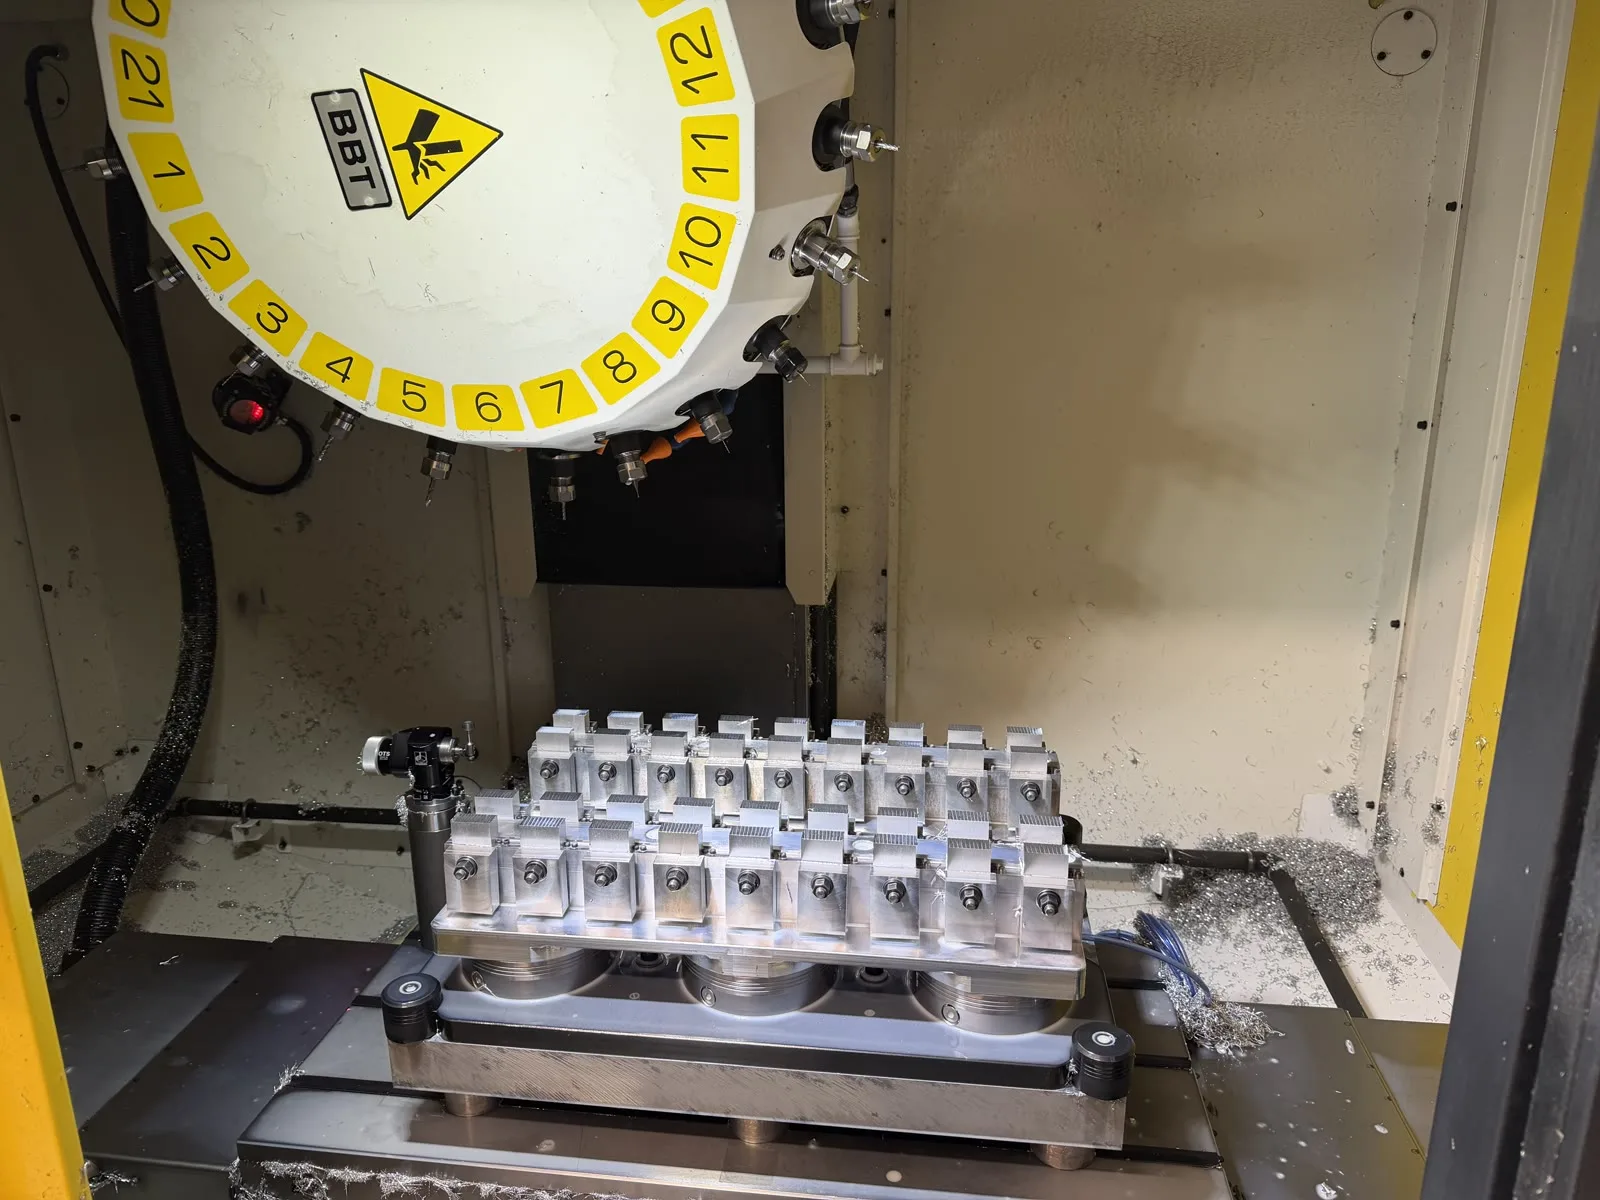
Si falta la segunda pieza, el operario configura #516=0. La primera y la tercera se ejecutan normalmente y la segunda se omite con seguridad. No hay que borrar código ni volver a generar el NC. Nuestro artículo sobre Fanuc Macro B y G65 explica con más detalle variables, condiciones y puesta en marcha segura.
Una trayectoria, uso repetido
La trayectoria se guarda como subprograma local. Antes de llamarlo, el programa principal comprueba si la pieza está activa y aplica el desplazamiento correspondiente.
IF[#511LT2]GOTO90001
IF[#514EQ0]GOTO90001
IF[#516EQ0]GOTO90001
G52 X[#512*1] Y[#513*1] Z0.
M98 Q10
N90001
G52 X0. Y0. Z0.
Todas las posiciones parten del mismo origen de referencia. Después de ejecutar u omitir la operación se aplica G52 X0. Y0. Z0., por lo que los desplazamientos no se acumulan.
Salida NC preparada para producción
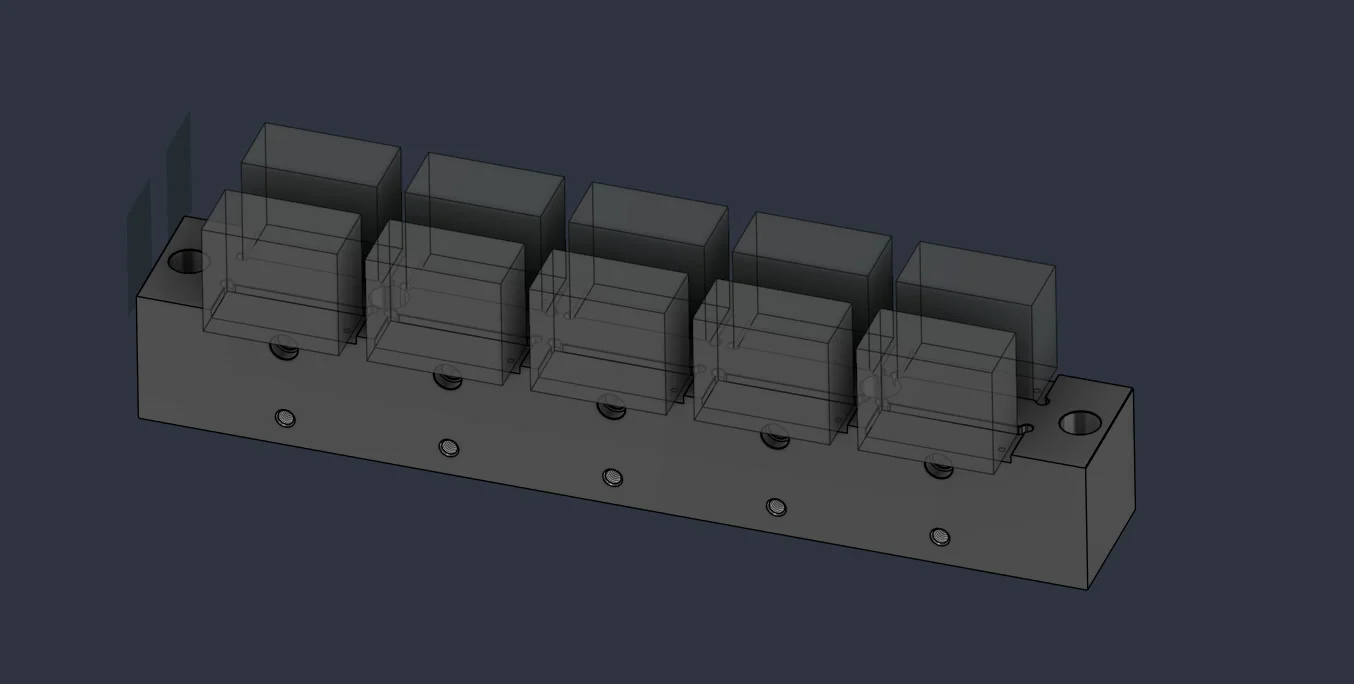
La modificación no termina en el patrón. También importa la claridad al entregar el programa a producción. La cabecera incluye automáticamente fecha, autor, revisión del postprocesador y lista de herramientas con la menor coordenada Z alcanzada.
O1234 (413-4003-13-A)
(13.10.2026)
(MAREK SKOTAK)
(NASTROJOVY LIST)
(T1 VRTAK_9TK_L83_KL.25X70_BT.30 Z=-36.638)
(PP VERSION 1310_1230)
El postprocesador también crea bloques para cambio de herramienta, refrigeración, paradas opcionales y mecanizado indexado. Tras cada cambio de herramienta, los valores del patrón se vuelven a cargar y un subprograma comprueba el rango y el carácter entero del número de piezas, además del estado de los interruptores. Si algo no es válido, el control genera una alarma antes de cortar.
Ventajas para CNC Plus
- Programa NC más corto: la trayectoria de referencia se guarda una vez y se reutiliza con el desplazamiento adecuado.
- Carga flexible: cada posición puede activarse o desactivarse en un bloque claro de variables.
- Mejor lectura: cabecera, nombres de operaciones, lista de herramientas y comentarios facilitan la revisión.
- Flujo uniforme: la lógica del patrón se genera al postprocesar y corresponde al ROBODRILL concreto.
Sobre CNC Plus, s.r.o.
CNC Plus, en Třebíč (República Checa), se especializa en fresado de precisión de metales y plásticos. Trabaja en este campo desde 1997 y realiza series y piezas unitarias. Su web indica series de 10 a 100.000 piezas, 24 centros de mecanizado y servicios de torneado.
Integración basada en la producción real
El postprocesador se desarrolló para la configuración real de la máquina y los requisitos de CNC Plus. No era una conversión genérica de trayectorias a G-code, sino la conexión entre la preparación en Fusion y el modo de trabajo del programador y el operario.
El programador crea el patrón en CAM, el postprocesador genera una estructura controlada y el operario recibe un ajuste sencillo por posición. Una salida NC se adapta así a la carga actual sin modificar las trayectorias.
Conclusión
La integración de Autodesk Fusion y FANUC ROBODRILL en CNC Plus muestra que un buen postprocesador puede trasladar más que geometría: también lógica de utillaje, selección de posiciones, validación e información para el operario.
G52, los subprogramas locales y Fanuc Macro B permiten reutilizar una trayectoria de referencia para varias piezas. El resultado es un programa NC flexible y legible para la producción diaria.
¿Quiere conectar Autodesk Fusion con una máquina concreta? Consulte nuestros postprocesadores personalizados para Autodesk Fusion o envíenos los datos de la máquina y un programa NC validado.
