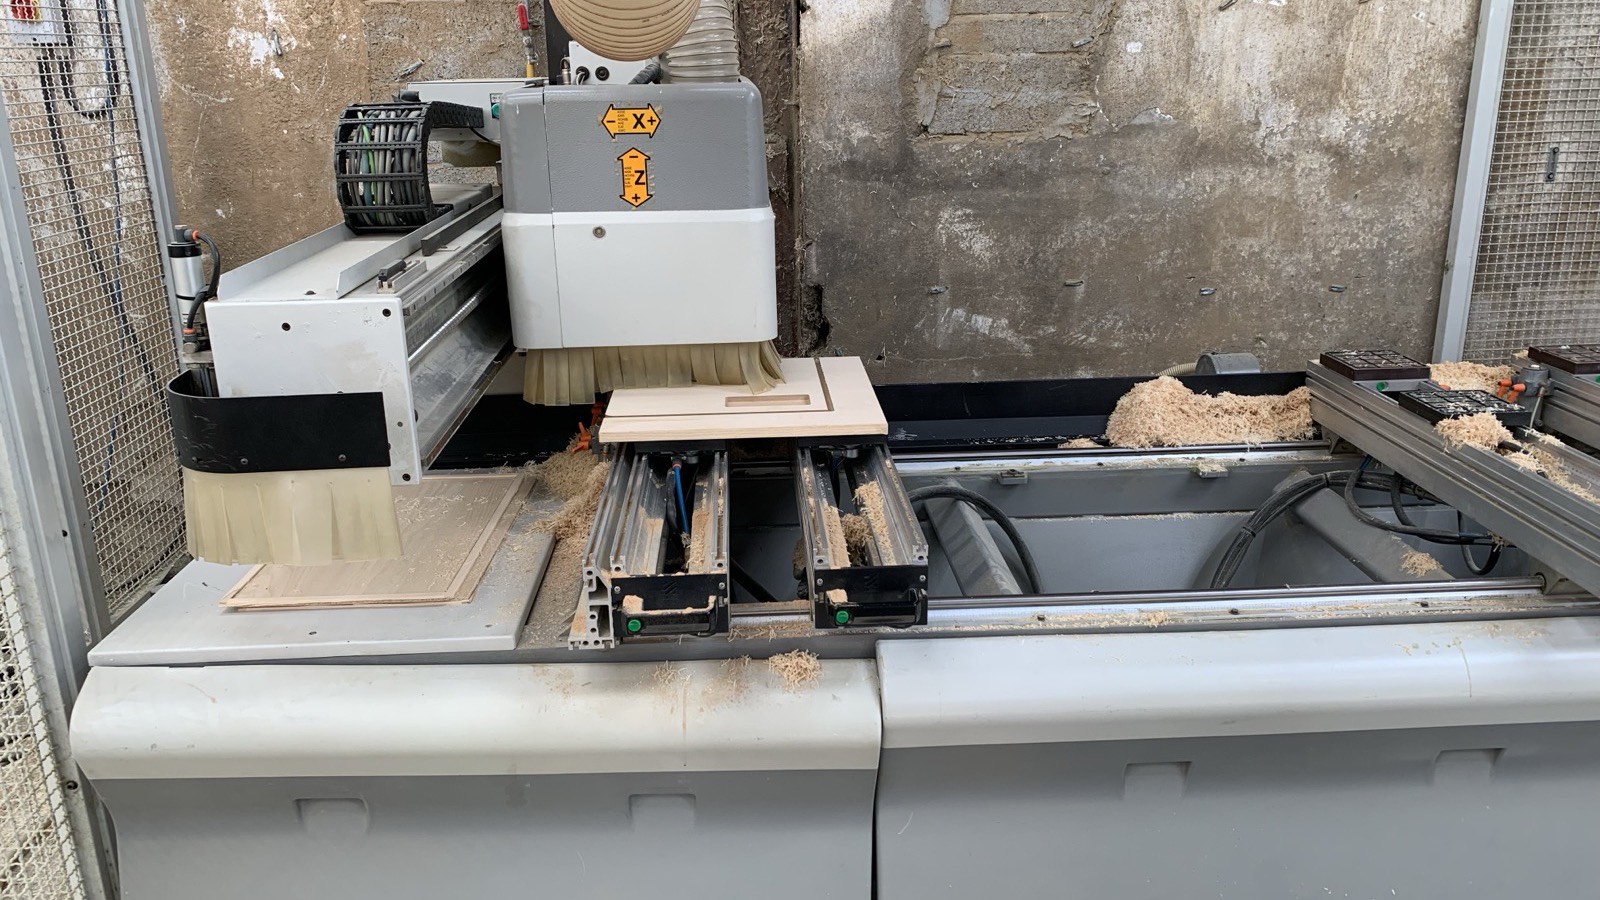
Sí, Autodesk Fusion puede usarse con éxito con máquinas CNC antiguas en muchos casos. La antigüedad de la máquina en sí suele ser menos importante que las capacidades de su controlador CNC, el formato de programa admitido y la calidad del post-procesador.
Las máquinas antiguas pueden tener memoria de programa limitada, procesamiento de bloques más lento, soporte restringido de arcos o formatos de programación específicos de la máquina. Estas limitaciones no significan automáticamente que la máquina necesite un controlador nuevo o que no pueda programarse desde Fusion.
Con la configuración CAM correcta y un post-procesador bien configurado, muchas máquinas CNC antiguas de carpintería y metal aún pueden integrarse en un flujo de trabajo moderno con Fusion.
Respuesta rápida
¿Funciona Fusion con una máquina CNC antigua? Normalmente sí, siempre que la máquina pueda aceptar programas generados externamente y sus funciones de controlador puedan representarse correctamente mediante un post-procesador de Fusion.
Las limitaciones típicas de los controladores CNC antiguos incluyen:
- memoria de programa NC limitada
- procesamiento lento de movimientos cortos de trayectoria
- soporte restringido de arcos G2/G3
- formatos de programa NC propietarios
- conectividad de red o DNC limitada
- ciclos de taladrado y macros específicos de la máquina
- sintaxis de controlador antigua
- soporte limitado de trayectorias 3D modernas
Por eso el post-procesador y la estrategia CAM deben adaptarse a las capacidades reales de la máquina.
En esta guía
- ¿Pueden las máquinas CNC antiguas ejecutar programas de Autodesk Fusion?
- ¿Qué determina la compatibilidad con Fusion?
- Problemas comunes de los controladores CNC antiguos
- Cómo optimizar Fusion para una máquina CNC antigua
- Smoothing
- Tolerancia CAM
- División de programas grandes
- DNC y transmisión progresiva
- Post-procesadores a medida
- Cuándo Fusion puede no ser la solución adecuada
- Cómo revisar su máquina CNC
- Preguntas frecuentes
¿Pueden las máquinas CNC antiguas ejecutar programas de Autodesk Fusion?
Fusion normalmente no controla la máquina CNC directamente. Las trayectorias CAM se crean en Fusion y un post-procesador las convierte al formato de programa NC que requieren la máquina y su controlador.
Esto significa que la compatibilidad no depende simplemente de la antigüedad de la máquina CNC. Una máquina de 20 años a veces puede ser más fácil de integrar que una máquina mucho más nueva con un sistema de control propietario mal documentado.
La pregunta importante es si las funciones que requiere la máquina pueden representarse correctamente en la salida generada por el post-procesador de Fusion. Comprender qué hace un post-procesador CNC es el punto de partida para evaluar cualquier máquina antigua.
¿Qué determina la compatibilidad con Fusion?
Antes de desarrollar o modificar un post-procesador de Fusion para una máquina CNC antigua, hay que comprobar varias cosas:
Controlador CNC
El controlador determina qué comandos, ciclos, métodos de interpolación y estructuras de programa están disponibles.
Algunos ejemplos son familias de controladores como Fanuc, Siemens, Heidenhain y Osai, así como sistemas CNC propietarios de carpintería.
Formato de programa
Algunas máquinas usan código G estándar o modificado, mientras que las máquinas CNC de carpintería pueden usar formatos específicos del fabricante o instrucciones de mecanizado de nivel superior.
Configuración de la máquina
El post-procesador debe reflejar la configuración real de la máquina:
- número de ejes
- configuración de ejes rotativos
- configuración del husillo
- cabezales de taladrado
- agregados
- cambiador de herramientas
- desplazamientos de trabajo
- sistema de coordenadas de la máquina
- ciclos de mecanizado disponibles
Limitaciones del controlador
Los controladores antiguos pueden tener bastante menos memoria y potencia de procesamiento que los controles CNC modernos.
Documentación existente
Un programa NC conocido que funcione, un manual de programación y la documentación de la máquina pueden simplificar enormemente el desarrollo y la validación de un post-procesador.
Problemas comunes de los controladores CNC antiguos

Memoria de programa limitada
Una de las limitaciones más comunes de los controladores CNC antiguos es la cantidad de memoria disponible para los programas NC.
Los sistemas CAM modernos pueden generar programas muy grandes, especialmente en mecanizado 3D. Un programa con miles de movimientos cortos puede superar la memoria disponible en un control antiguo aunque la operación de mecanizado en sí sea relativamente sencilla.
Esto a menudo puede mejorarse optimizando la trayectoria, suavizando (smoothing) la salida NC, ajustando la tolerancia CAM o dividiendo el programa en secciones más pequeñas.
Procesamiento lento de bloques y “data starving”
Un controlador antiguo puede cargar correctamente el programa NC pero aun así tener dificultades para procesarlo con la rapidez suficiente durante el mecanizado.
Las trayectorias CAM 3D modernas pueden contener miles de movimientos lineales muy cortos. Si el controlador no puede procesar los comandos con la rapidez suficiente, la máquina puede ralentizarse o detenerse repetidamente.
Esto se conoce comúnmente como data starving.
Los síntomas típicos incluyen:
- movimiento de la máquina que no es fluido
- avance significativamente por debajo del valor programado
- vacilación visible durante el mecanizado 3D
- peor acabado superficial
- tiempos de mecanizado más largos
Reducir bloques NC innecesarios puede mejorar así no solo el tamaño del archivo, sino también el rendimiento real de la máquina.
Soporte de arcos limitado
Los controladores antiguos no siempre admiten la interpolación circular en todos los planos o configuraciones.
Por ello, un post-procesador puede necesitar determinar cuándo pueden usarse movimientos G2/G3 con seguridad y cuándo hay que linealizar el movimiento.
Este comportamiento debe configurarse para el controlador real, no asumirse de forma global.
Formatos NC propietarios
No todas las máquinas CNC antiguas usan código G ISO convencional.
Esto es especialmente frecuente en la industria de la carpintería, donde los fabricantes de CNC suelen usar formatos de programa propietarios, ciclos de taladrado, macros o instrucciones de mecanizado de nivel superior.
En estos casos, la tarea del post-procesador no es simplemente cambiar la sintaxis del código G. Puede necesitar traducir las operaciones CAM de Fusion a una estructura de programa completamente distinta y específica de la máquina.
Cómo optimizar Fusion para una máquina CNC antigua
Se pueden usar varios enfoques según la limitación de la máquina.
La solución correcta debe elegirse en función del controlador, no simplemente reduciendo la calidad de la trayectoria CAM.
Solución 1: Usar Fusion Smoothing
La opción Smoothing de Fusion puede reducir puntos innecesarios en una trayectoria y sustituir grupos de movimientos lineales cortos por movimientos más largos y arcos circulares allí donde la geometría y el controlador CNC lo permitan.
Esto puede reducir significativamente el número de bloques NC que el controlador CNC debe almacenar y procesar.

Sin embargo, el smoothing debe configurarse junto con la tolerancia de mecanizado y las capacidades del controlador de destino. No debe asumirse que toda CNC antigua admite todos los tipos de movimiento G2/G3.
Solución 2: Optimizar la tolerancia CAM
La tolerancia CAM tiene un impacto directo en la cantidad de datos generados por una trayectoria.
Una tolerancia muy estricta puede crear un número mucho mayor de puntos de trayectoria. Esto puede ser adecuado para algunas aplicaciones, pero innecesariamente exigente para un controlador CNC antiguo.
Una tolerancia mayor puede reducir el número de movimientos generados, pero también cambia la desviación máxima permitida respecto a la trayectoria calculada.
El objetivo, por tanto, no es simplemente usar la mayor tolerancia posible. El objetivo es encontrar un equilibrio adecuado entre:
- la precisión de mecanizado requerida
- la calidad superficial
- el tamaño del programa NC
- la capacidad de procesamiento del controlador
Tolerancia y smoothing normalmente deben evaluarse juntos.
Solución 3: Dividir programas NC grandes
Si la principal limitación es la memoria del controlador, otra solución es dividir un programa de mecanizado grande en archivos NC o subprogramas más pequeños.
Según el controlador, un post-procesador a medida a veces puede automatizar este proceso.
Los enfoques posibles incluyen:
- varios programas NC independientes
- programa principal con subprogramas
- división del programa por operación
- división basada en el tamaño
La implementación depende de cómo gestione el controlador CNC los archivos y la ejecución del programa.
Solución 4: Usar DNC o transmisión progresiva (drip feeding)
Algunos controladores CNC antiguos admiten DNC o drip feeding, que permite transferir un programa NC de forma progresiva al controlador mientras la máquina está en funcionamiento.
Esto puede permitir ejecutar programas más grandes que la memoria interna del controlador.
La capacidad DNC depende totalmente de la configuración de la máquina y del controlador, y puede usar comunicación serie, comunicación por red o software DNC dedicado. Fusion en sí no debe describirse como el sistema DNC.
Solución 5: Adaptar el post-procesador al controlador
El post-procesador suele ser el componente clave al conectar un sistema CAM moderno con una máquina CNC antigua.
Un post-procesador de Fusion a medida puede adaptar la salida a las limitaciones y requisitos específicos del controlador. Según la máquina, esto puede incluir:
- sintaxis de programa específica del controlador
- limitaciones G2/G3
- lógica de cambio de herramienta
- ciclos de taladrado
- desplazamientos de trabajo
- salida de ejes rotativos
- macros de máquina
- subprogramas
- división de programas
- comportamiento seguro de retracción
- gestión del avance
- cabeceras y estructura de programa específicas de la máquina
Un post-procesador no puede añadir una función que el controlador CNC no admita físicamente, pero puede garantizar que Fusion utilice correctamente las funciones disponibles.
El desarrollo de post-procesadores para Fusion es el proceso práctico detrás de cada una de las soluciones descritas anteriormente: descubra cómo funcionan realmente los archivos .cps y las Post Properties.
Cada máquina de esta lista parte de la misma evaluación: consulte la lista completa de máquinas CNC y post-procesadores compatibles que desarrollamos y adaptamos.
| Problema | Síntoma típico | Posible solución |
|---|---|---|
| Memoria de controlador limitada | El archivo NC no se puede cargar | Smoothing, optimización de tolerancia, división de programas o DNC |
| Procesamiento lento de bloques | La máquina se detiene durante el mecanizado | Reducir movimientos cortos innecesarios y optimizar el smoothing |
| Arcos G2/G3 no admitidos | El controlador informa errores de arco | Configurar la salida de arcos en el post-procesador o linealizar |
| Sintaxis no admitida | El programa es rechazado por la CNC | Post-procesador específico del controlador |
| Formato CNC propietario | No se puede usar código G estándar | Post-procesador específico de la máquina |
| Sin conexión de red | Transferencia de programa difícil | Transferencia en serie, DNC o método de transferencia existente |
| Ciclos de taladrado especiales | Comportamiento de taladrado incorrecto | Lógica de post-procesador específica de la máquina |
| Programas 3D grandes | Ejecución lenta o problemas de memoria | Smoothing, optimización de tolerancia y salida específica del controlador |
¿Qué tipos de máquinas CNC antiguas se pueden integrar?
No existe un límite de antigüedad universal para usar Autodesk Fusion con una máquina CNC.
Fusion puede integrarse potencialmente tanto con sistemas CNC de metal como de carpintería, siempre que puedan determinarse los requisitos de programación de la máquina.
Algunos ejemplos son máquinas con:
- controladores Fanuc
- controladores Siemens
- controladores Heidenhain
- controladores Osai
- sistemas SCM / Xilog
- sistemas SCM Maestro
- sistemas CNC Biesse
- sistemas Homag / Weeke
- sistemas Holzher / NC HOPS
Importante: la inclusión en esta lista no implica que cada máquina o cada versión de controlador esté automáticamente soportada. Cada máquina debe evaluarse individualmente.
Ejemplo: SCM Maestro / Xilog
Las máquinas SCM antiguas con Maestro o Xilog pueden usar un post-procesador de Fusion específico de la máquina para generar salida XCS estructurada en lugar de código G genérico.
Ver el post-procesador SCM Maestro XCS →Ejemplo: Holzher / NC HOPS
Las máquinas de carpintería Holzher que usan el formato NC HOPS requieren un post-procesador que entienda la estructura de programa nativa de Holzher, no el código G convencional.
Ver el post-procesador Holzher NC HOPS →Cuándo Fusion puede no ser la solución adecuada
No todas las máquinas CNC antiguas pueden o deben integrarse con un sistema CAM moderno.
Un flujo de trabajo con Fusion puede no ser práctico cuando:
- no se pueden cargar programas NC externos
- el controlador usa un formato propietario no documentado
- no se pueden controlar externamente funciones esenciales de la máquina
- la documentación de la máquina no está disponible en absoluto
- la operación requerida no está soportada por el controlador
- la configuración de la máquina no se puede reproducir de forma segura en el post-procesador
En estas situaciones, puede ser más adecuado un retrofit del controlador, un sistema CAM específico del fabricante u otro método de integración.
Cómo comprobar si su CNC puede funcionar con Fusion
Antes de desarrollar un post-procesador, normalmente reviso primero la configuración de la máquina y del controlador.
Para evaluar una máquina CNC antigua, es útil disponer de la siguiente información:
- fabricante de la máquina
- modelo exacto de la máquina
- año de fabricación de la máquina
- controlador o software CNC
- número y configuración de ejes
- ejemplo de un programa NC que funcione
- manual de programación, si está disponible
- operaciones que se necesitan programar desde Fusion
¿No está seguro de si su máquina CNC puede funcionar con Autodesk Fusion?
Envíeme el modelo de la máquina, información del controlador y un ejemplo de programa NC que funcione. Primero evaluaré si es técnicamente viable crear un post-procesador de Fusion para la máquina.
Comprobar la compatibilidad de mi CNC →No siempre es necesario sustituir una máquina CNC o un controlador que funciona. En muchos casos, el primer paso debería ser determinar si la máquina existente puede integrarse con Fusion mediante la configuración CAM y el post-procesador correctos.
Envíeme información sobre su máquina CNC y evaluaré la solución de post-procesador necesaria.
