
Dans Autodesk Fusion, vous programmez 6 000 mm/min, mais la CNC ralentit puis accélère sans cesse. Ce n’est pas automatiquement une erreur de FAO ou de post-processeur : densité de trajectoire, capacité de la commande, alimentation en données et dynamique des axes se combinent.
Réponse rapide
- Les petits segments G1 ne sont pas faux. Ils deviennent limitants si la commande ne peut pas les planifier assez vite.
- Le smoothing Fusion réduit les points et ajuste des arcs lorsque la géométrie et la commande le permettent.
- Look-ahead et tolérance de contour appartiennent à la commande CNC.
- Le post-processeur n’ajoute ni puissance, ni licence, ni rigidité mécanique.
Segments G1 et débit de blocs
G1 X100.000 Y20.000 Z-5.000 F6000
X100.150 Y20.020 Z-5.012
X100.300 Y20.045 Z-5.028
6 000 mm/min correspondent à 100 mm/s. Avec des segments de 0,1 mm, il faudrait environ 1 000 blocs achevés par seconde, avant même les changements de direction et limites dynamiques. Le débit d’exécution diffère aussi du transfert : un DNC lent peut vider le tampon.
Look-ahead, smoothing et tolérance
Le look-ahead analyse les blocs à venir pour planifier la vitesse. Le cycle d’interpolation, l’algorithme, l’écart de contour admis et les limites des axes comptent davantage qu’un simple nombre de blocs annoncé.
La Tolerance Fusion définit l’approximation. Le Smoothing supprime des points et ajuste des arcs G2/G3 ; Steep and Shallow propose Fit Arcs et, pour les commandes adaptées, Evenly Spaced Points. Un arc spatial non pris en charge peut être relinéarisé. Vérifiez toujours le fichier CN obtenu, la cote et l’état de surface.
Modes propres à chaque commande
| Commande | Exemples | À vérifier |
|---|---|---|
| Siemens SINUMERIK | G64 ; selon options G641/G642/G645 ou Advanced Surface | série, transformation, licence, tolérance |
| HEIDENHAIN | Cycle 32, HSC-MODE, éventuellement TA | logiciel TNC, finition/ébauche, TCPM/M128 |
| FANUC | sur systèmes compatibles, par ex. G05.1 Q1 | commande exacte, option high-speed, logique constructeur |
| Haas / LinuxCNC | G187 / G64 | génération, paramètres, unités et dynamique |
Ces commandes ne constituent pas une recette universelle.
Sortie HEIDENHAIN réelle de CCSOFTCZ
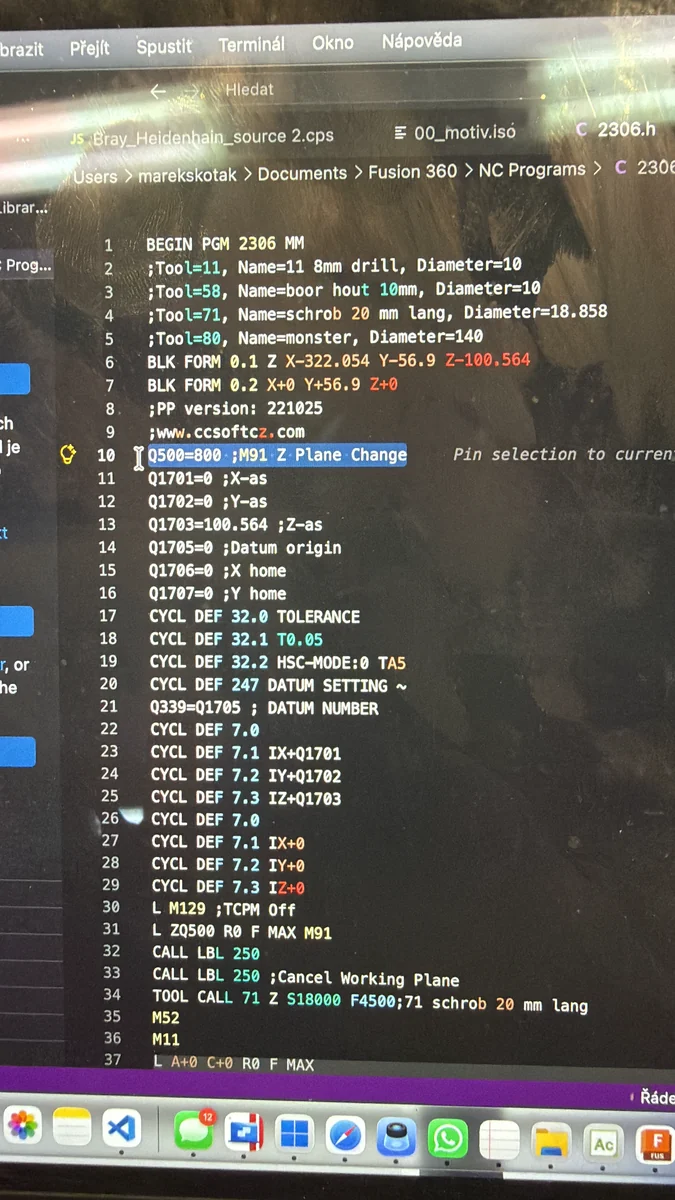
CYCL DEF 32.0 TOLERANCE
CYCL DEF 32.1 T0.05
CYCL DEF 32.2 HSC-MODE:0 TA5
T0.05 autorise 0,05 mm d’écart de contour. HSC-MODE:0 sélectionne le réglage favorisant la précision. TA5 autorise cinq degrés sur les axes rotatifs uniquement avec M128 ou FUNCTION TCPM actif ; ce n’est pas une tolérance XYZ. La photo prouve la sortie des blocs, pas un gain de temps ou de finition.
Dynamique et diagnostic
En cinq axes, une trajectoire XYZ lisse peut exiger une rotation rapide. Cinématique, longueur d’outil, architecture tête/table, TCPM et singularités peuvent imposer un ralentissement. Modifiez une seule variable sur une trajectoire sûre et comparez blocs, temps, avance réelle, surface et cote. Si une longue ligne droite saccade aussi, examinez entraînements, mécanique, mesure et données machine.
Ce que le post-processeur peut résoudre
Il peut choisir un mode de précision pris en charge et des formats d’arc ou spline compatibles. Il ne corrige pas un manque de performances, de licence, de données DNC ni un défaut mécanique.
Le diagnostic demande la commande et son logiciel exacts, un exemple CN, les réglages Fusion, le transfert et une courte vidéo.
Vérifier la FAO et la sortie CN →