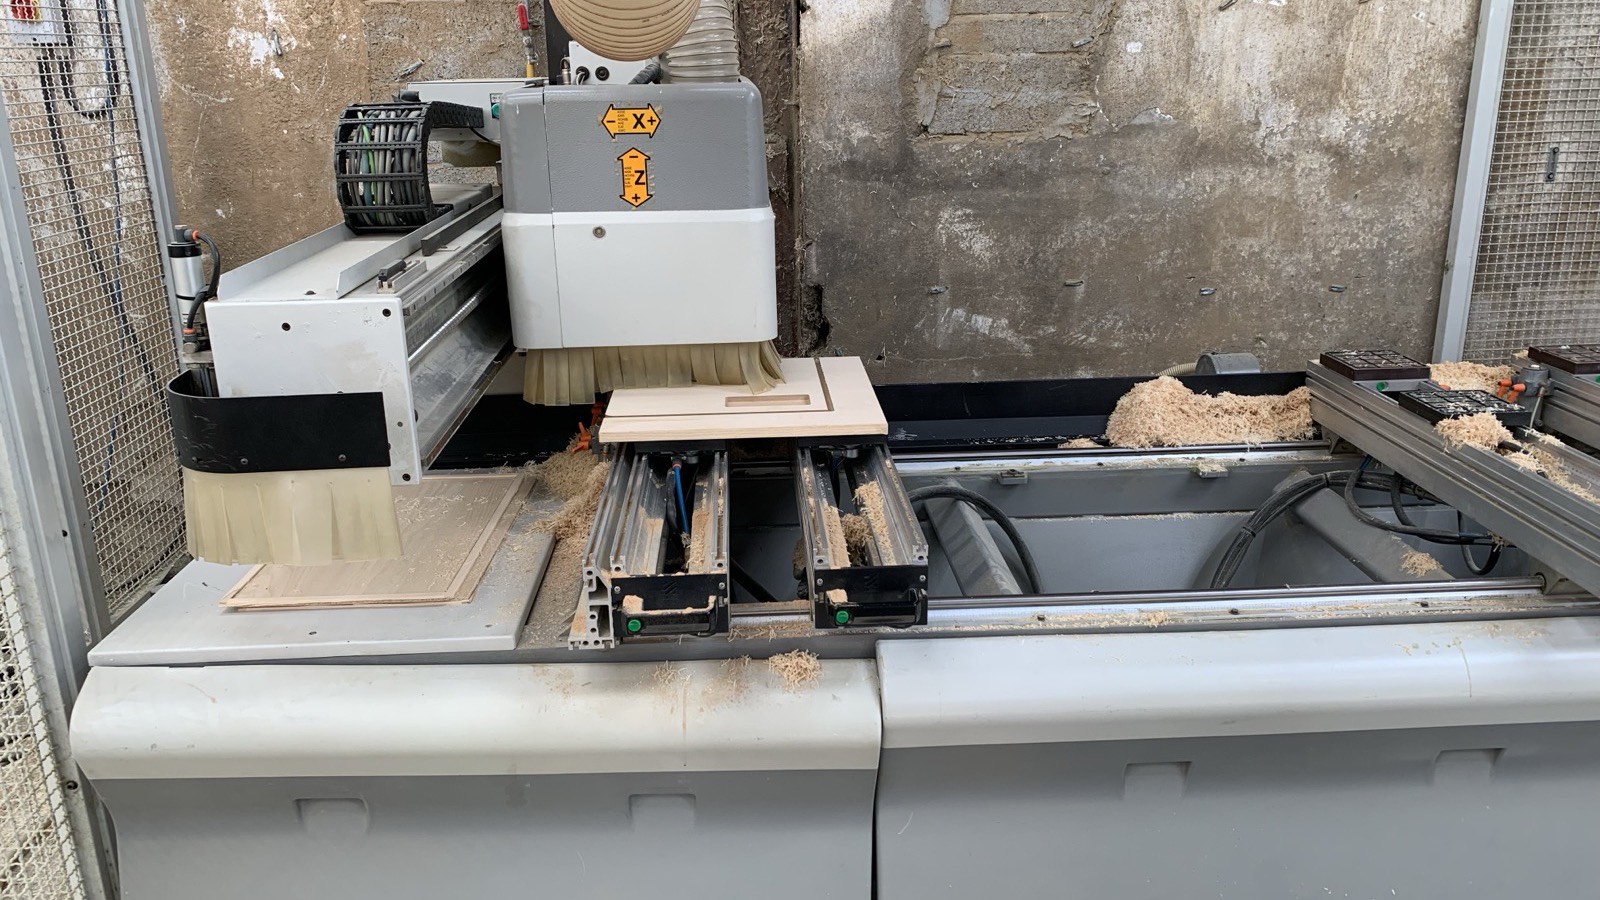
Oui, Autodesk Fusion peut souvent être utilisé avec succès avec des machines CNC anciennes. L’âge de la machine elle-même compte généralement moins que les capacités de son contrôleur CNC, le format de programme pris en charge et la qualité du post-processeur.
Les machines anciennes peuvent avoir une mémoire de programme limitée, un traitement de blocs plus lent, une prise en charge restreinte des arcs ou des formats de programmation propres à la machine. Ces limitations ne signifient pas automatiquement que la machine a besoin d’un nouveau contrôleur ou qu’elle ne peut pas être programmée depuis Fusion.
Avec les bons réglages CAM et un post-processeur correctement configuré, de nombreuses machines CNC anciennes de menuiserie et de métallurgie peuvent encore être intégrées dans un workflow Fusion moderne.
Réponse rapide
Fusion fonctionne-t-il avec une ancienne machine CNC ? Généralement oui, à condition que la machine puisse accepter des programmes générés en externe et que ses fonctions de contrôleur puissent être correctement représentées par un post-processeur Fusion.
Les limitations typiques des contrôleurs CNC anciens incluent :
- mémoire de programme NC limitée
- traitement lent des mouvements courts de trajectoire
- prise en charge restreinte des arcs G2/G3
- formats de programme NC propriétaires
- connectivité réseau ou DNC limitée
- cycles de perçage et macros spécifiques à la machine
- syntaxe de contrôleur ancienne
- prise en charge limitée des trajectoires 3D modernes
Le post-processeur et la stratégie CAM doivent donc être adaptés aux capacités réelles de la machine.
Dans ce guide
- Les machines CNC anciennes peuvent-elles exécuter des programmes d'Autodesk Fusion ?
- Qu'est-ce qui détermine la compatibilité avec Fusion ?
- Problèmes courants des contrôleurs CNC anciens
- Comment optimiser Fusion pour une machine CNC ancienne
- Smoothing
- Tolérance CAM
- Division des programmes volumineux
- DNC et transmission progressive
- Post-processeurs sur mesure
- Quand Fusion peut ne pas être la bonne solution
- Comment vérifier votre machine CNC
- Questions fréquentes
Les machines CNC anciennes peuvent-elles exécuter des programmes d’Autodesk Fusion ?
Fusion ne pilote normalement pas directement la machine CNC. Les trajectoires CAM sont créées dans Fusion, et un post-processeur les convertit dans le format de programme NC requis par la machine et son contrôleur.
Cela signifie que la compatibilité n’est pas simplement déterminée par l’âge de la machine CNC. Une machine vieille de 20 ans peut parfois être plus facile à intégrer qu’une machine bien plus récente dotée d’un système de contrôle propriétaire mal documenté.
La question importante est de savoir si les fonctions requises par la machine peuvent être correctement représentées dans la sortie générée par le post-processeur Fusion. Comprendre ce que fait un post-processeur CNC est le point de départ pour évaluer n’importe quelle machine ancienne.
Qu’est-ce qui détermine la compatibilité avec Fusion ?
Avant de développer ou de modifier un post-processeur Fusion pour une machine CNC ancienne, plusieurs points doivent être vérifiés :
Contrôleur CNC
Le contrôleur détermine quelles commandes, quels cycles, quelles méthodes d’interpolation et quelles structures de programme sont disponibles.
Cela peut inclure des familles de contrôleurs comme Fanuc, Siemens, Heidenhain et Osai, ainsi que des systèmes CNC propriétaires de menuiserie.
Format de programme
Certaines machines utilisent un G-code standard ou modifié, tandis que les machines CNC de menuiserie peuvent utiliser des formats propres au fabricant ou des instructions d’usinage de niveau supérieur.
Configuration de la machine
Le post-processeur doit refléter la configuration réelle de la machine :
- nombre d’axes
- configuration des axes rotatifs
- configuration de la broche
- têtes de perçage
- agrégats
- changeur d’outils
- décalages d’origine
- système de coordonnées machine
- cycles d’usinage disponibles
Limitations du contrôleur
Les contrôleurs anciens peuvent avoir nettement moins de mémoire et de puissance de traitement que les commandes CNC modernes.
Documentation existante
Un programme NC connu et fonctionnel, un manuel de programmation et la documentation de la machine peuvent grandement simplifier le développement et la validation d’un post-processeur.
Problèmes courants des contrôleurs CNC anciens

Mémoire de programme limitée
L’une des limitations les plus courantes des contrôleurs CNC anciens est la quantité de mémoire disponible pour les programmes NC.
Les systèmes CAM modernes peuvent générer des programmes très volumineux, en particulier pour l’usinage 3D. Un programme contenant des milliers de mouvements courts peut dépasser la mémoire disponible sur un contrôle ancien, même si l’opération d’usinage elle-même est relativement simple.
Cela peut souvent être amélioré en optimisant la trajectoire, en lissant (smoothing) la sortie NC, en ajustant la tolérance CAM ou en divisant le programme en sections plus petites.
Traitement lent des blocs et « data starving »
Un contrôleur ancien peut charger le programme NC avec succès mais avoir tout de même du mal à le traiter assez rapidement pendant l’usinage.
Les trajectoires CAM 3D modernes peuvent contenir des milliers de mouvements linéaires très courts. Si le contrôleur ne peut pas traiter les commandes assez rapidement, la machine peut ralentir ou hésiter de manière répétée.
Ce phénomène est communément appelé data starving.
Les symptômes typiques incluent :
- un mouvement de machine qui n’est pas fluide
- une vitesse d’avance nettement inférieure à la valeur programmée
- une hésitation visible pendant l’usinage 3D
- un état de surface dégradé
- des temps d’usinage plus longs
Réduire les blocs NC inutiles peut donc améliorer non seulement la taille du fichier, mais aussi la performance réelle de la machine.
Prise en charge limitée des arcs
Les contrôleurs anciens ne prennent pas toujours en charge l’interpolation circulaire dans tous les plans ou configurations.
Un post-processeur peut donc devoir déterminer quand les mouvements G2/G3 peuvent être utilisés en toute sécurité et quand le mouvement doit être linéarisé.
Ce comportement doit être configuré pour le contrôleur réel plutôt que supposé de manière globale.
Formats NC propriétaires
Toutes les machines CNC anciennes n’utilisent pas le G-code ISO conventionnel.
C’est particulièrement fréquent dans l’industrie de la menuiserie, où les fabricants de CNC utilisent souvent des formats de programme propriétaires, des cycles de perçage, des macros ou des instructions d’usinage de niveau supérieur.
Dans ces cas, la tâche du post-processeur ne consiste pas simplement à changer la syntaxe du G-code. Il peut devoir traduire les opérations CAM de Fusion vers une structure de programme totalement différente et propre à la machine.
Comment optimiser Fusion pour une machine CNC ancienne
Plusieurs approches peuvent être utilisées selon la limitation de la machine.
La bonne solution doit être choisie en fonction du contrôleur, et non simplement en réduisant la qualité de la trajectoire CAM.
Solution 1 : utiliser Fusion Smoothing
L’option Smoothing de Fusion peut réduire les points inutiles dans une trajectoire et remplacer des groupes de mouvements linéaires courts par des mouvements plus longs et des arcs circulaires, là où la géométrie et le contrôleur CNC le permettent.
Cela peut réduire significativement le nombre de blocs NC que le contrôleur CNC doit stocker et traiter.

Cependant, le smoothing doit être configuré conjointement avec la tolérance d’usinage et les capacités du contrôleur cible. Il ne faut pas supposer que toute CNC ancienne prend en charge tous les types de mouvements G2/G3.
Solution 2 : optimiser la tolérance CAM
La tolérance CAM a un impact direct sur la quantité de données générées par une trajectoire.
Une tolérance très stricte peut créer un nombre bien plus élevé de points de trajectoire. Cela peut convenir à certaines applications, mais s’avérer inutilement exigeant pour un contrôleur CNC ancien.
Une tolérance plus large peut réduire le nombre de mouvements générés, mais elle modifie aussi l’écart maximal autorisé par rapport à la trajectoire calculée.
L’objectif n’est donc pas simplement d’utiliser la tolérance la plus élevée possible. L’objectif est de trouver un équilibre adapté entre :
- la précision d’usinage requise
- la qualité de surface
- la taille du programme NC
- la capacité de traitement du contrôleur
Tolérance et smoothing doivent normalement être évalués ensemble.
Solution 3 : diviser les grands programmes NC
Si la principale limitation est la mémoire du contrôleur, une autre solution consiste à diviser un programme d’usinage volumineux en fichiers NC ou sous-programmes plus petits.
Selon le contrôleur, un post-processeur sur mesure peut parfois automatiser ce processus.
Les approches possibles incluent :
- plusieurs programmes NC indépendants
- programme principal avec sous-programmes
- division du programme par opération
- division basée sur la taille
La mise en œuvre concrète dépend de la façon dont le contrôleur CNC gère les fichiers et l’exécution du programme.
Solution 4 : utiliser le DNC ou le drip feeding
Certains contrôleurs CNC anciens prennent en charge le DNC ou le drip feeding, permettant de transférer un programme NC progressivement vers le contrôleur pendant que la machine fonctionne.
Cela peut permettre d’exécuter des programmes plus volumineux que la mémoire interne du contrôleur.
La capacité DNC dépend entièrement de la machine et de la configuration du contrôleur, et peut utiliser une communication série, une communication réseau ou un logiciel DNC dédié. Fusion lui-même ne doit pas être décrit comme le système DNC.
Solution 5 : adapter le post-processeur au contrôleur
Le post-processeur est souvent le composant clé lors de la connexion d’un système CAM moderne à une machine CNC ancienne.
Un post-processeur Fusion sur mesure peut adapter la sortie aux limitations et exigences spécifiques du contrôleur. Selon la machine, cela peut inclure :
- une syntaxe de programme spécifique au contrôleur
- des limitations G2/G3
- la logique de changement d’outil
- les cycles de perçage
- les décalages d’origine
- la sortie des axes rotatifs
- les macros machine
- les sous-programmes
- la division de programme
- un comportement de retrait sécurisé
- la gestion de l’avance
- des en-têtes et une structure de programme propres à la machine
Un post-processeur ne peut pas ajouter une fonction que le contrôleur CNC ne prend pas physiquement en charge, mais il peut garantir que Fusion utilise correctement les fonctions disponibles.
Le développement de post-processeurs Fusion est le processus concret derrière chacune des solutions décrites ci-dessus — découvrez comment fonctionnent réellement les fichiers .cps et les Post Properties.
Chaque machine de cette liste part de la même évaluation : consultez la liste complète des machines CNC et post-processeurs pris en charge que nous développons et adaptons.
| Problème | Symptôme typique | Solution possible |
|---|---|---|
| Mémoire de contrôleur limitée | Le fichier NC ne peut pas être chargé | Smoothing, optimisation de la tolérance, division du programme ou DNC |
| Traitement lent des blocs | La machine hésite pendant l’usinage | Réduire les mouvements courts inutiles et optimiser le smoothing |
| Arcs G2/G3 non pris en charge | Le contrôleur signale des erreurs d’arc | Configurer la sortie d’arcs du post-processeur ou linéariser |
| Syntaxe non prise en charge | Le programme est rejeté par la CNC | Post-processeur spécifique au contrôleur |
| Format CNC propriétaire | Le G-code standard ne peut pas être utilisé | Post-processeur spécifique à la machine |
| Pas de connexion réseau | Transfert de programme difficile | Transfert série, DNC ou méthode de transfert existante |
| Cycles de perçage spéciaux | Comportement de perçage incorrect | Logique de post-processeur spécifique à la machine |
| Programmes 3D volumineux | Exécution lente ou problèmes de mémoire | Smoothing, optimisation de la tolérance et sortie spécifique au contrôleur |
Quels types de machines CNC anciennes peuvent être intégrées ?
Il n’existe pas de limite d’âge universelle pour utiliser Autodesk Fusion avec une machine CNC.
Fusion peut potentiellement être intégré à la fois avec des systèmes CNC de métallurgie et de menuiserie, tant que les exigences de programmation de la machine peuvent être déterminées.
Voici des exemples de machines utilisant :
- des contrôleurs Fanuc
- des contrôleurs Siemens
- des contrôleurs Heidenhain
- des contrôleurs Osai
- des systèmes SCM / Xilog
- des systèmes SCM Maestro
- des systèmes CNC Biesse
- des systèmes Homag / Weeke
- des systèmes Holzher / NC HOPS
Important : figurer dans cette liste ne signifie pas que chaque machine ou chaque version de contrôleur est automatiquement prise en charge. Chaque machine doit être évaluée individuellement.
Exemple : SCM Maestro / Xilog
Les anciennes machines SCM utilisant Maestro ou Xilog peuvent utiliser un post-processeur Fusion spécifique à la machine pour générer une sortie XCS structurée au lieu d'un G-code générique.
Voir le post-processeur SCM Maestro XCS →Exemple : Holzher / NC HOPS
Les machines de menuiserie Holzher utilisant le format NC HOPS nécessitent un post-processeur qui comprend la structure de programme native de Holzher, et non le G-code conventionnel.
Voir le post-processeur Holzher NC HOPS →Quand Fusion peut ne pas être la bonne solution
Toutes les machines CNC anciennes ne peuvent pas, ou ne devraient pas, être intégrées à un système CAM moderne.
Un workflow Fusion peut ne pas être pratique lorsque :
- les programmes NC externes ne peuvent pas être chargés
- le contrôleur utilise un format propriétaire non documenté
- des fonctions essentielles de la machine ne peuvent pas être pilotées en externe
- la documentation de la machine est totalement indisponible
- l’opération requise n’est pas prise en charge par le contrôleur
- la configuration de la machine ne peut pas être reproduite de manière sûre dans le post-processeur
Dans ces situations, une remise à niveau du contrôleur, un système CAM propre au fabricant ou une autre méthode d’intégration peuvent être plus appropriés.
Comment vérifier si votre CNC peut fonctionner avec Fusion
Avant de développer un post-processeur, je vérifie normalement d’abord la configuration de la machine et du contrôleur.
Pour évaluer une machine CNC ancienne, les informations suivantes sont utiles :
- fabricant de la machine
- modèle exact de la machine
- année de fabrication de la machine
- contrôleur ou logiciel CNC
- nombre et configuration des axes
- exemple d’un programme NC connu et fonctionnel
- manuel de programmation, s’il est disponible
- opérations à programmer depuis Fusion
Vous ne savez pas si votre machine CNC peut fonctionner avec Autodesk Fusion ?
Envoyez-moi le modèle de la machine, les informations sur le contrôleur et un exemple de programme NC fonctionnel. J'évaluerai d'abord si la création d'un post-processeur Fusion pour la machine est techniquement réalisable.
Vérifier la compatibilité de ma CNC →Remplacer une machine CNC ou un contrôleur qui fonctionne n'est pas toujours nécessaire. Dans de nombreux cas, la première étape devrait être de déterminer si la machine existante peut être intégrée à Fusion grâce à une configuration CAM et un post-processeur adaptés.
Envoyez-moi des informations sur votre machine CNC et j'évaluerai la solution de post-processeur nécessaire.
