
Un palpeur facilite le réglage, mais l’origine pièce peut aussi être prise sans lui. Il faut une référence connue, un accessoire adapté et une idée claire de la coordonnée que l’on règle.
Le plus gros problème n’est généralement pas le contact lui-même. C’est la distance oubliée entre l’axe de l’outil et l’arête ou la confusion entre origine pièce et longueur d’outil.
Résumé rapide
- Trois valeurs distinctes : origine machine, origine pièce (G54, G55…) et correcteur de longueur d'outil. Elles ne sont pas interchangeables.
- X et Y : bague d'accostage mécanique de diamètre connu. À l'arête trouvée, l'axe de la broche est décalé de son rayon.
- Z : contact sur papier, cale d'épaisseur ou cale étalon. La pointe est au-dessus de la surface de l'épaisseur de la cale.
- CNC bois : décidez si Z = 0 est en haut ou en bas, et contrôlez butées, ventouses et martyr.
- Autodesk Fusion : l'origine du Setup doit correspondre au point pris sur la machine, et le post-processeur doit la transmettre correctement.
Dans cet article
Trois valeurs à distinguer
L’origine machine est la référence du système de coordonnées machine. La prise d’origine des axes établit la relation entre la position de la machine et cette référence ; elle ne détermine pas à elle seule où se trouve la pièce.
L’origine pièce est l’origine du programme par rapport à la pièce. Les commandes programmées en ISO utilisent souvent un système de travail comme G54 ou G55. Le décalage permet d’utiliser les coordonnées pièce indépendamment de sa position sur la table.
Le correcteur de longueur d’outil décrit la longueur de l’outil par rapport à la référence utilisée. Deux outils avec la même origine programme peuvent avoir des correcteurs différents. Il ne faut donc pas confondre origine pièce et table d’outils. Pour plus de détails, voir Compensation d’outil dans Autodesk Fusion.
L’article explique le principe pour le fraisage 3 axes. La saisie des valeurs, l’activation des correcteurs et le mode réglage dépendent du manuel de votre machine.
X et Y : trouver l’arête et tenir compte du rayon
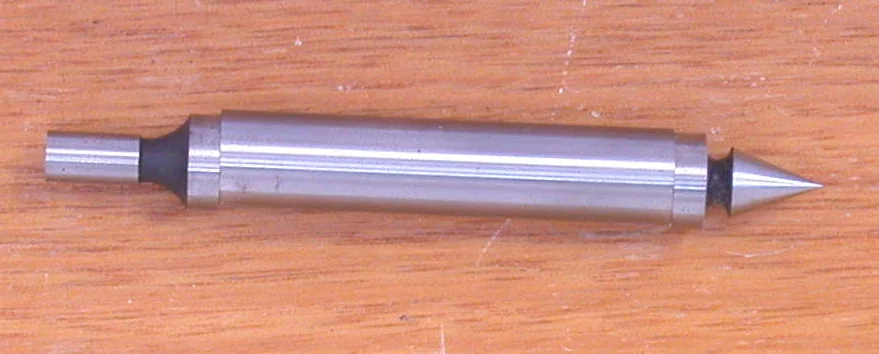
Pour déterminer X et Y à la main, une bague d’accostage mécanique convient bien. Sa touche a un diamètre connu et signale la position de l’arête au contact. Au moment où l’arête est trouvée, l’axe de la broche n’est cependant pas sur l’arête : il en est éloigné du rayon de la touche.
Procédure pratique
- Nettoyez l’arête de référence et bridez la pièce. Choisissez une face qui correspond à l’origine du programme et qui n’est ni arrondie, ni éclatée, ni bavurée.
- Montez la bague et réglez la vitesse selon le fabricant. Une bague d’accostage mécanique rotative n’est pas prévue pour les vitesses d’usinage courantes ; les fabricants indiquent généralement environ 400–600 tr/min. Si la broche ne le permet pas (typique des électrobroches haute vitesse des machines à bois), utilisez un autre accessoire.
- Approchez l’arête en mode réglage, par petits incréments. Saisissez le moment où l’arête est trouvée selon la notice. Répétez la mesure pour vérifier la répétabilité.
- Enregistrez le décalage en tenant compte du rayon. Procédez de même pour le second axe. Dégagez-vous de la pièce avant de passer sur un autre côté.
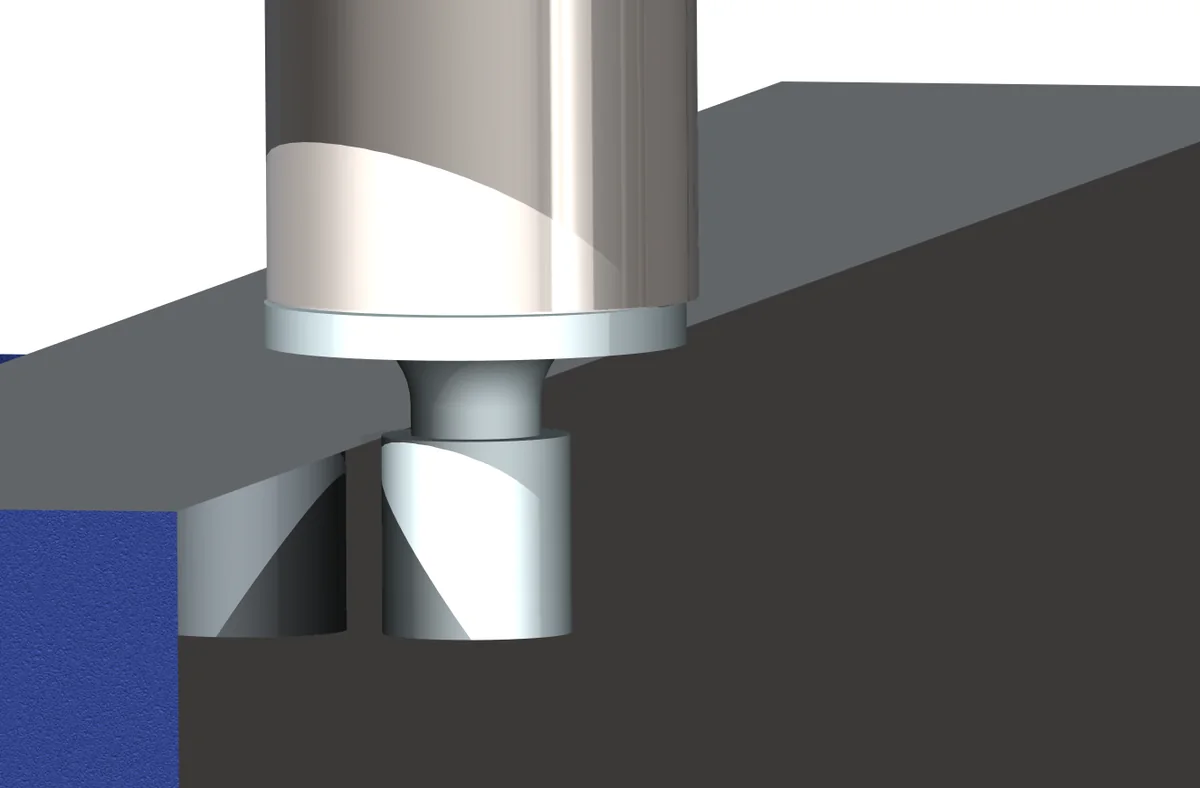
Sans bague, on peut localiser une arête de manière indicative avec l’outil à l’arrêt et une cale, en tenant compte du rayon de la partie réellement en contact et de l’épaisseur de la cale. Les arêtes de coupe, le faux-rond et une arête irrégulière dégradent la répétabilité ; pour un travail précis, utilisez un accessoire de mesure adapté.
Z : papier, cale d’épaisseur ou cale étalon
La hauteur peut être déterminée en approchant à la main la pointe de l’outil de la surface de référence au-dessus d’un matériau d’épaisseur connue. La méthode du papier figure aussi dans le manuel Haas pour le réglage manuel d’outil. Elle est accessible, mais le résultat dépend de l’épaisseur du papier et du toucher.
Prise d’origine sur la face supérieure
Nettoyez la surface et la cale. Broche arrêtée, placez l’outil au-dessus du point de mesure et réduisez l’incrément manuel. Laissez la cale sous l’outil et descendez Z doucement jusqu’à sentir une légère résistance répétable en la faisant glisser. N’enfoncez pas l’outil dans la matière et ne tenez jamais la cale près d’une arête en rotation.
Lors d’un contact sur cale, la pointe n’est pas sur la surface : elle est au-dessus de l’épaisseur de la cale. Compensez cette différence avec la fonction de réglage de l’origine ou de l’outil, selon la procédure de la commande. Après enregistrement, dégagez l’outil et vérifiez le résultat.
Où enregistrer la valeur ?
Si les longueurs d’outils sont déjà correctement mesurées et leurs correcteurs actifs, cette procédure détermine la position de la surface de référence dans le système de travail. Si vous mesurez seulement maintenant la longueur de l’outil, vous modifiez la donnée correspondante dans la table d’outils. LinuxCNC permet par exemple de saisir la dimension de la cale directement dans la table d’outils lors du contact.
Après le changement d’un outil monté à la main, la nouvelle longueur doit être prise en compte. Mesurez l’outil dans la table ou utilisez la procédure validée pour reprendre Z.
CNC bois : origine en haut, en bas ou sur butées ?
Pour les pièces en panneau et en bois massif, il est utile de décider si Z = 0 représente la face supérieure ou inférieure de la pièce. Le choix doit correspondre au programme, à l’épaisseur réelle et au mode de bridage. Il faut aussi distinguer la face inférieure de la pièce de la table : des ventouses, des consoles ou un montage peuvent se trouver entre les deux.
| Référence Z | Panneau de 18 mm, +Z vers le haut |
|---|---|
| Face supérieure de la pièce | Face supérieure : Z = 0 Face inférieure : Z = -18 mm Une poche de 5 mm a son fond à Z = -5 mm |
| Face inférieure de la pièce | Face inférieure : Z = 0 Face supérieure : Z = +18 mm Une poche de 5 mm a son fond à Z = +13 mm |
Ces chiffres décrivent la géométrie de la même poche avec deux origines différentes. Ils ne signifient pas qu’on peut les recopier tels quels dans tout format bois : une commande donnée peut exprimer la profondeur autrement. Plus de détails sur le secteur dans Autodesk Fusion dans l’industrie du bois.
Mise en place répétée sur butées
Si la machine ou le montage offre des positions de butées vérifiées, X et Y peuvent en être déduits sans rechercher les arêtes à chaque chargement. La zone de travail active, la butée utilisée et l’orientation de la pièce doivent toutefois correspondre. Des copeaux entre la pièce et la butée ou un mauvais appui décalent la pièce, même si les valeurs enregistrées restent identiques.
Sur une table à consoles, incluez la hauteur des supports et des ventouses dans le contrôle. Sur une table de nesting, vérifiez la surface du martyr. Après un changement de montage ou un surfaçage du martyr, revérifiez la référence en hauteur. Saisir l’épaisseur du matériau ne remplace pas le contrôle de la position réelle de la pièce.
Réglage dans Autodesk Fusion
Dans Manufacture > Setup, définissez l’orientation des axes de travail et l’Origin. Stock box point sélectionne un point de la boîte englobante du brut ; Model box point, de celle du modèle. Selected point permet de choisir un point de référence précis. Z doit pointer à l’opposé de la face usinée.
Si vous prenez l’origine à la main sur un coin du brut, choisissez dans Fusion le coin correspondant du brut. Si le modèle a une surépaisseur, son coin peut se trouver ailleurs. Si vous prenez l’origine sur le panneau brut alors que la FAO calcule depuis la pièce finie, la différence se retrouve dans l’usinage.
Le post-processeur doit conserver la référence prévue. Le programme généré doit utiliser le système de travail ou la définition d'origine de la machine. Un setup Fusion correct n'est qu'une moitié ; l'interprétation correcte sur la CNC est l'autre. Le rôle du post-processeur est expliqué dans Qu'est-ce qu'un post-processeur en FAO.
Faire vérifier la sortie du post-processeur →Vérifier avant la première coupe
Avant d’usiner, vérifiez la position du programme par rapport à la pièce réelle et au bridage. Utilisez le mode de vérification de la machine, le bloc à bloc et une limitation de vitesse adaptée. Ne comptez pas seulement sur la réduction de l’avance : le rapide peut avoir un réglage distinct.
Cinq points de contrôle
- L’origine active sur la machine correspond au programme et au setup FAO.
- Les sens X, Y et Z correspondent à l’orientation de la pièce.
- Le rayon de la bague et l’épaisseur de la cale sont pris en compte.
- Le bon outil est dans la broche et la commande utilise sa bonne longueur.
- Les hauteurs de sécurité tiennent compte de l’obstacle le plus haut, bridage compris.
Entre deux arêtes mesurées, remontez d’abord l’outil à une hauteur de sécurité.
À l’atelier, une fiche de réglage claire indiquant l’origine et les outils aide aussi, par exemple celle de Setup Sheet Studio pour Autodesk Fusion.
Problème de réglage ou de post-processeur ?
Si tout le programme présente le même décalage, vérifiez d’abord l’origine pièce, les correcteurs actifs et le bridage. Si le problème survient après un changement d’outil, vérifiez la longueur et son utilisation dans le programme. L’erreur peut aussi venir de la sortie du post-processeur, mais sans vérifier ces données, la cause ne peut pas être établie de façon fiable.
