
Quando si lavorano più pezzi identici, creare e gestire più volte gli stessi percorsi non aggiunge valore. In CNC Plus, s.r.o. abbiamo quindi collegato un pattern preparato in Autodesk Fusion a un postprocessor modificato per FANUC ROBODRILL.
Il risultato è un programma NC leggibile che memorizza il percorso di ogni operazione una sola volta. Le posizioni dell’attrezzatura sono gestite tramite spostamento locale G52, sottoprogrammi e variabili Fanuc Macro B. L’operatore decide direttamente in macchina quanti pezzi e quali posizioni lavorare.
In breve
- Cliente: CNC Plus, s.r.o. di Třebíč — fresatura di precisione di metalli e plastiche, serie e pezzi singoli.
- CAM e macchina: Autodesk Fusion CAM e FANUC ROBODRILL.
- Soluzione: postprocessor personalizzato per pattern e lavorazione indicizzata.
- Tecnologie: G52, sottoprogrammi locali, M98 Q e Fanuc Macro B.
- Vantaggio: un percorso di riferimento, scelta flessibile delle posizioni e output NC più leggibile.
In questo caso studio
Situazione iniziale: più pezzi in un serraggio
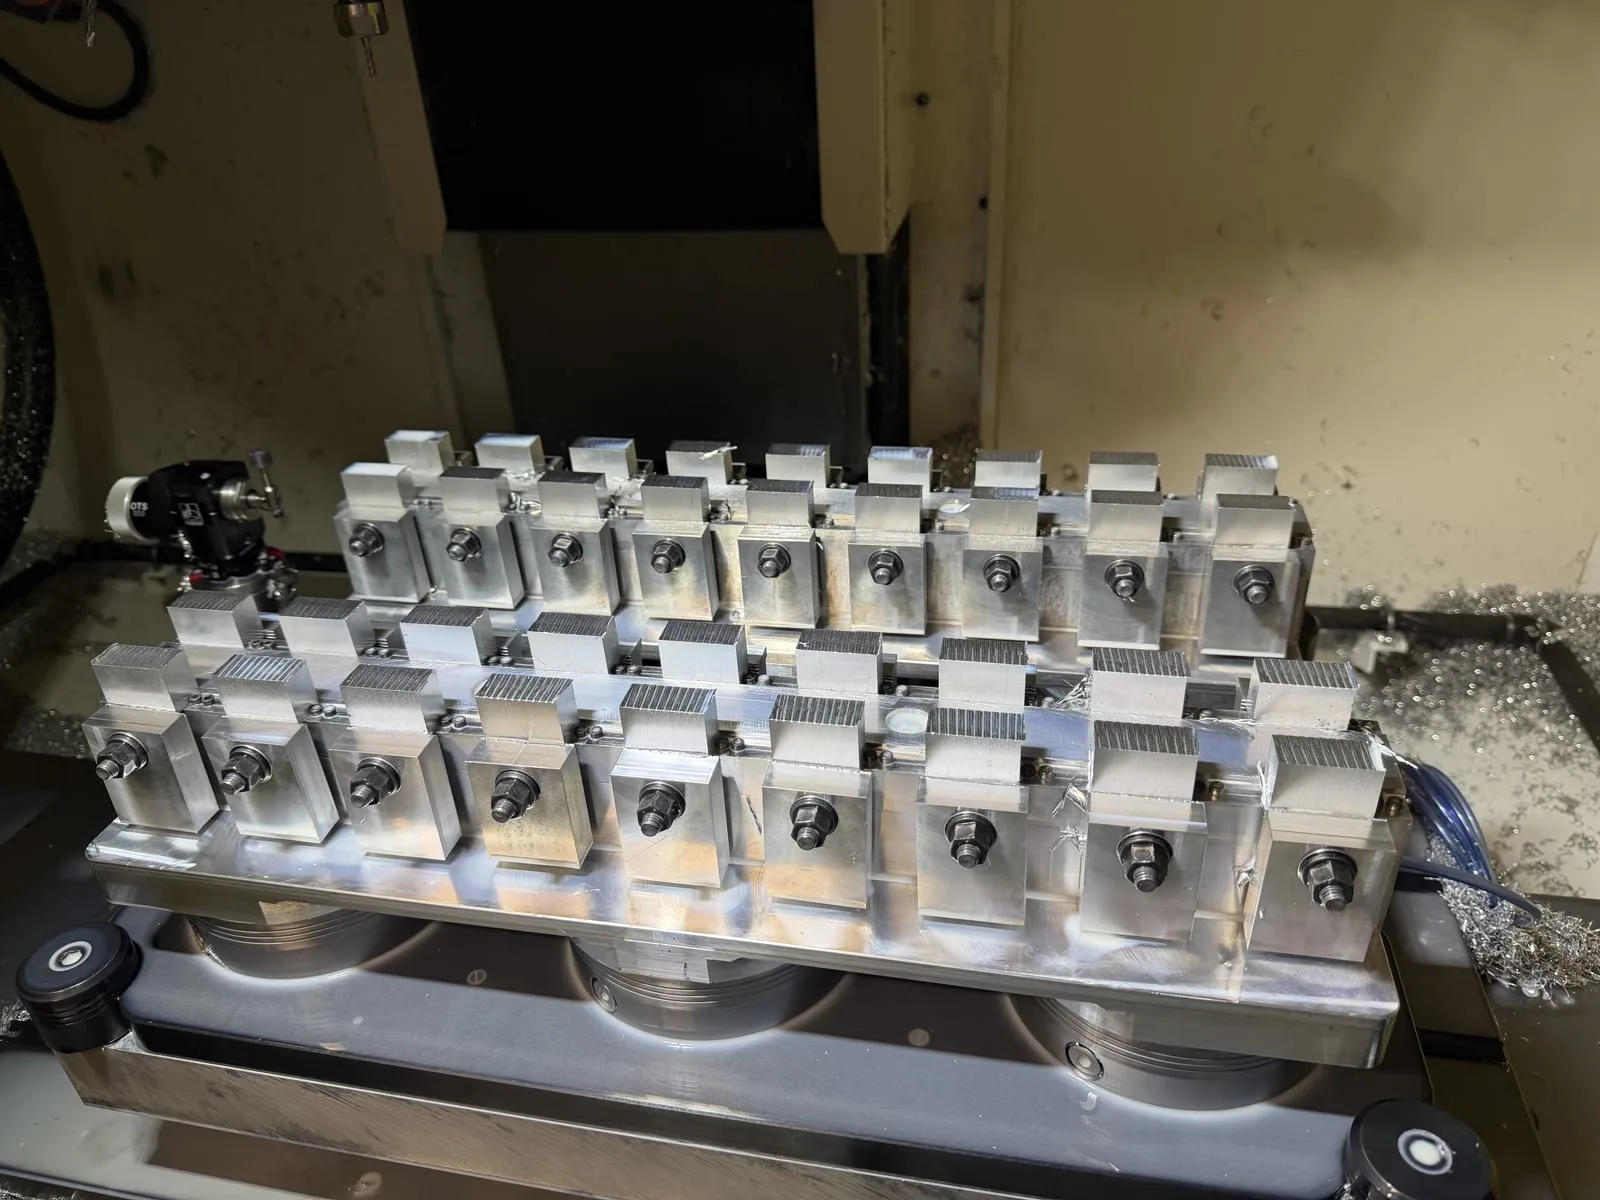
Nella produzione in serie conviene sfruttare l’area macchina e serrare più pezzi identici. Il programmatore prepara una posizione e crea un pattern in Fusion. Il percorso resta uguale; cambia solo la posizione di ogni copia.
L’integrazione doveva trasferire questa logica in un programma NC leggibile per programmatore e operatore e adattabile al carico reale senza copiare manualmente lunghi blocchi.
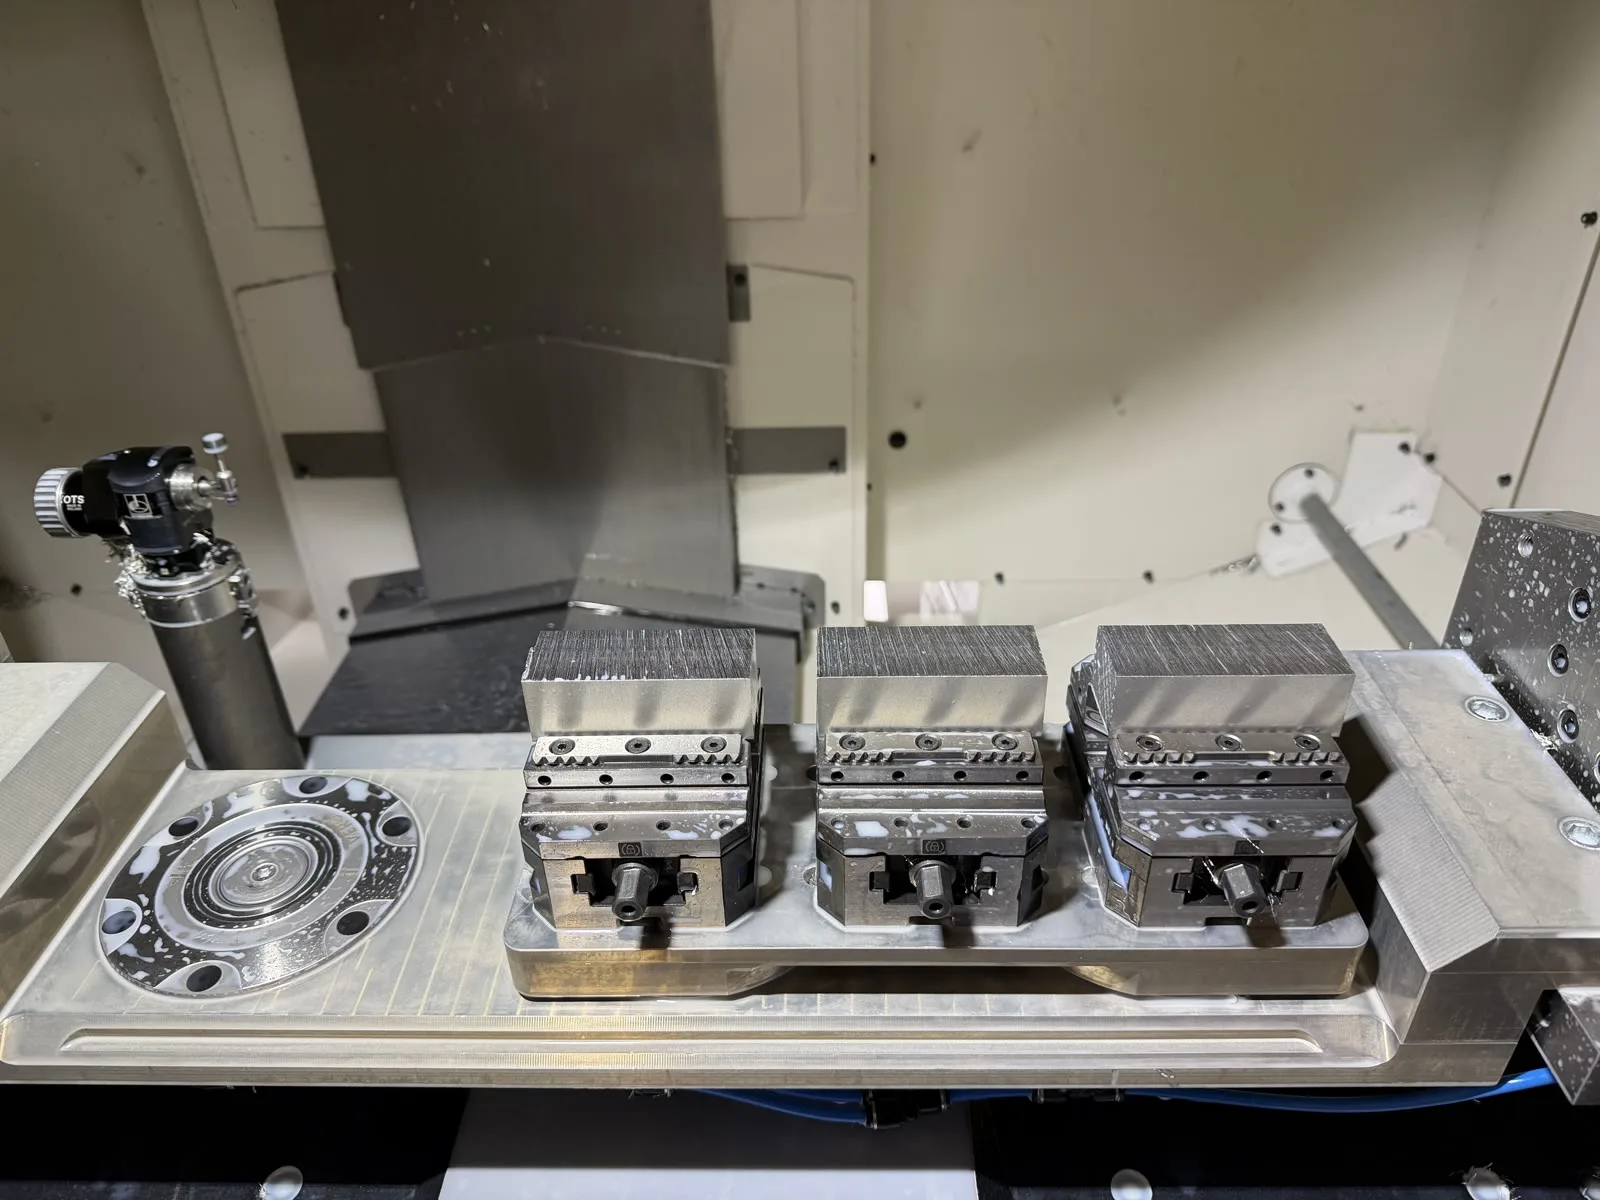
Come funziona l’integrazione
Setup, utensili, operazioni e pattern sono preparati normalmente in Autodesk Fusion. Durante la generazione NC, il postprocessor riconosce le posizioni e crea una struttura adatta al controllo FANUC ROBODRILL.
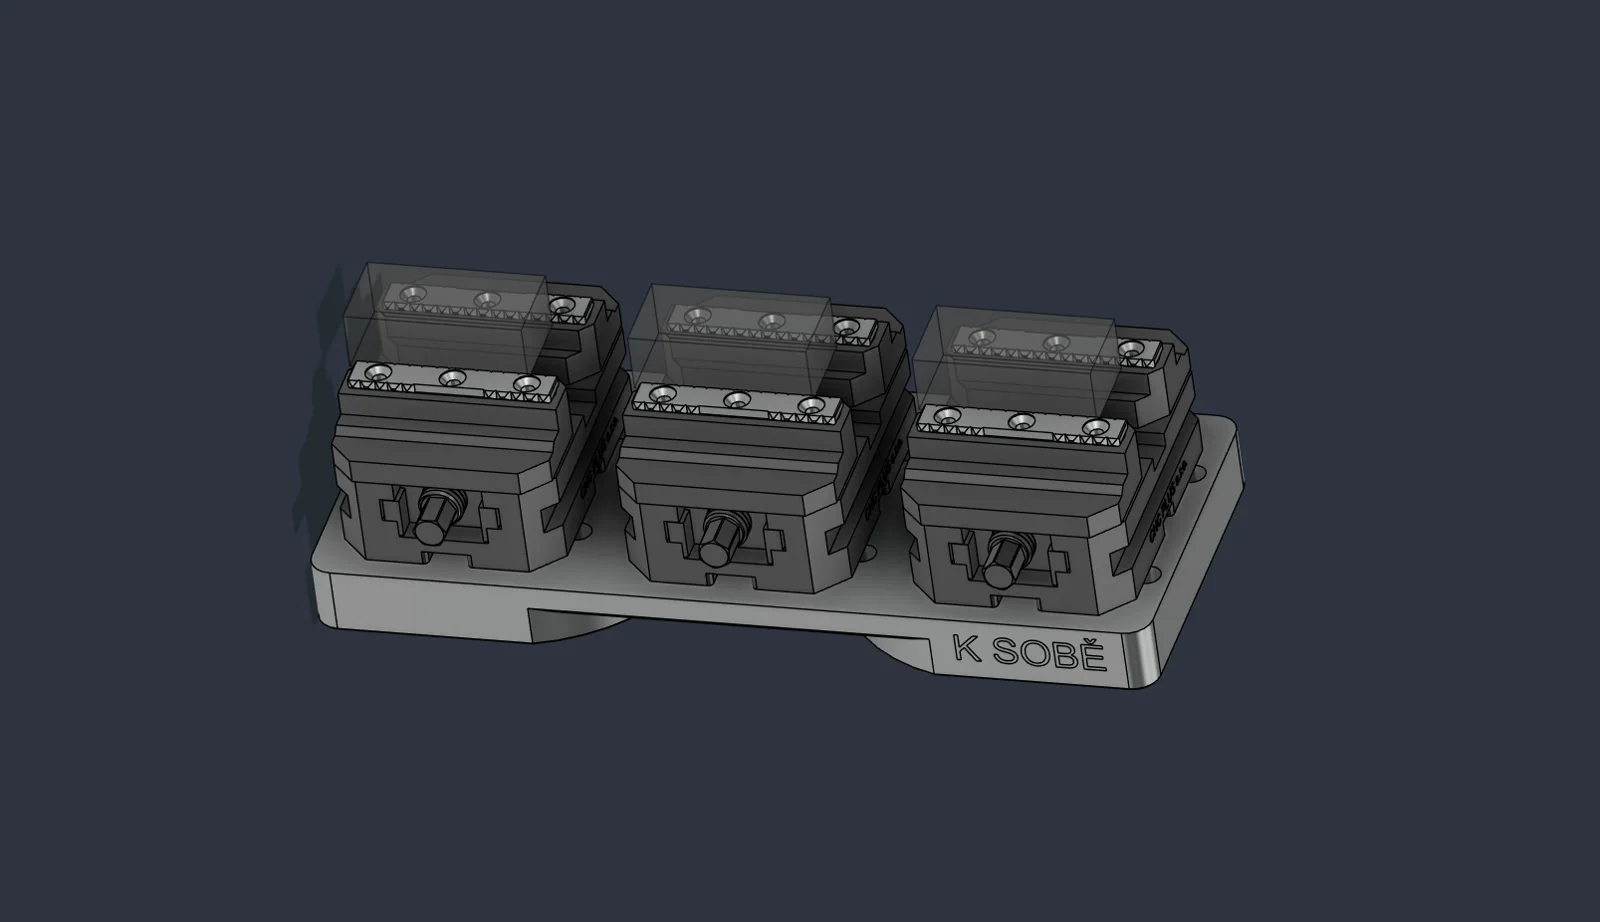
Il flusso ha quattro livelli:
- CAM: modello, Setup, utensili, operazioni e pattern.
- Traduzione: il postprocessor riconosce le posizioni.
- Logica NC: Fanuc Macro B e G52 controllano le posizioni attive.
- Macchina: M98 Q richiama il percorso di riferimento.
Ogni percorso unico è memorizzato una volta in un sottoprogramma locale. Il programma principale sceglie la posizione, applica lo spostamento e poi lo riporta a zero in sicurezza.
Pattern controllato con Fanuc Macro B
Il programma inizia con un blocco di impostazione separato e leggibile. L’esempio definisce tre pezzi con passo 115 mm in X:
(POLE 1 - LINEARNI)
#511=3       (POCET INSTANCI VCETNE PRVNI)
#512=115.    (ROZTEC X)
#513=0.      (ROZTEC Y)
#514=1       (MASTER POLE)
#515=1       (DILEC 1 X0. Y0.)
#516=1       (DILEC 2 X115. Y0.)
#517=1       (DILEC 3 X230. Y0.)
#511 imposta il numero di posizioni, #512 e #513 il passo; le altre variabili sono interruttori. 1 significa lavorare, 0 saltare.
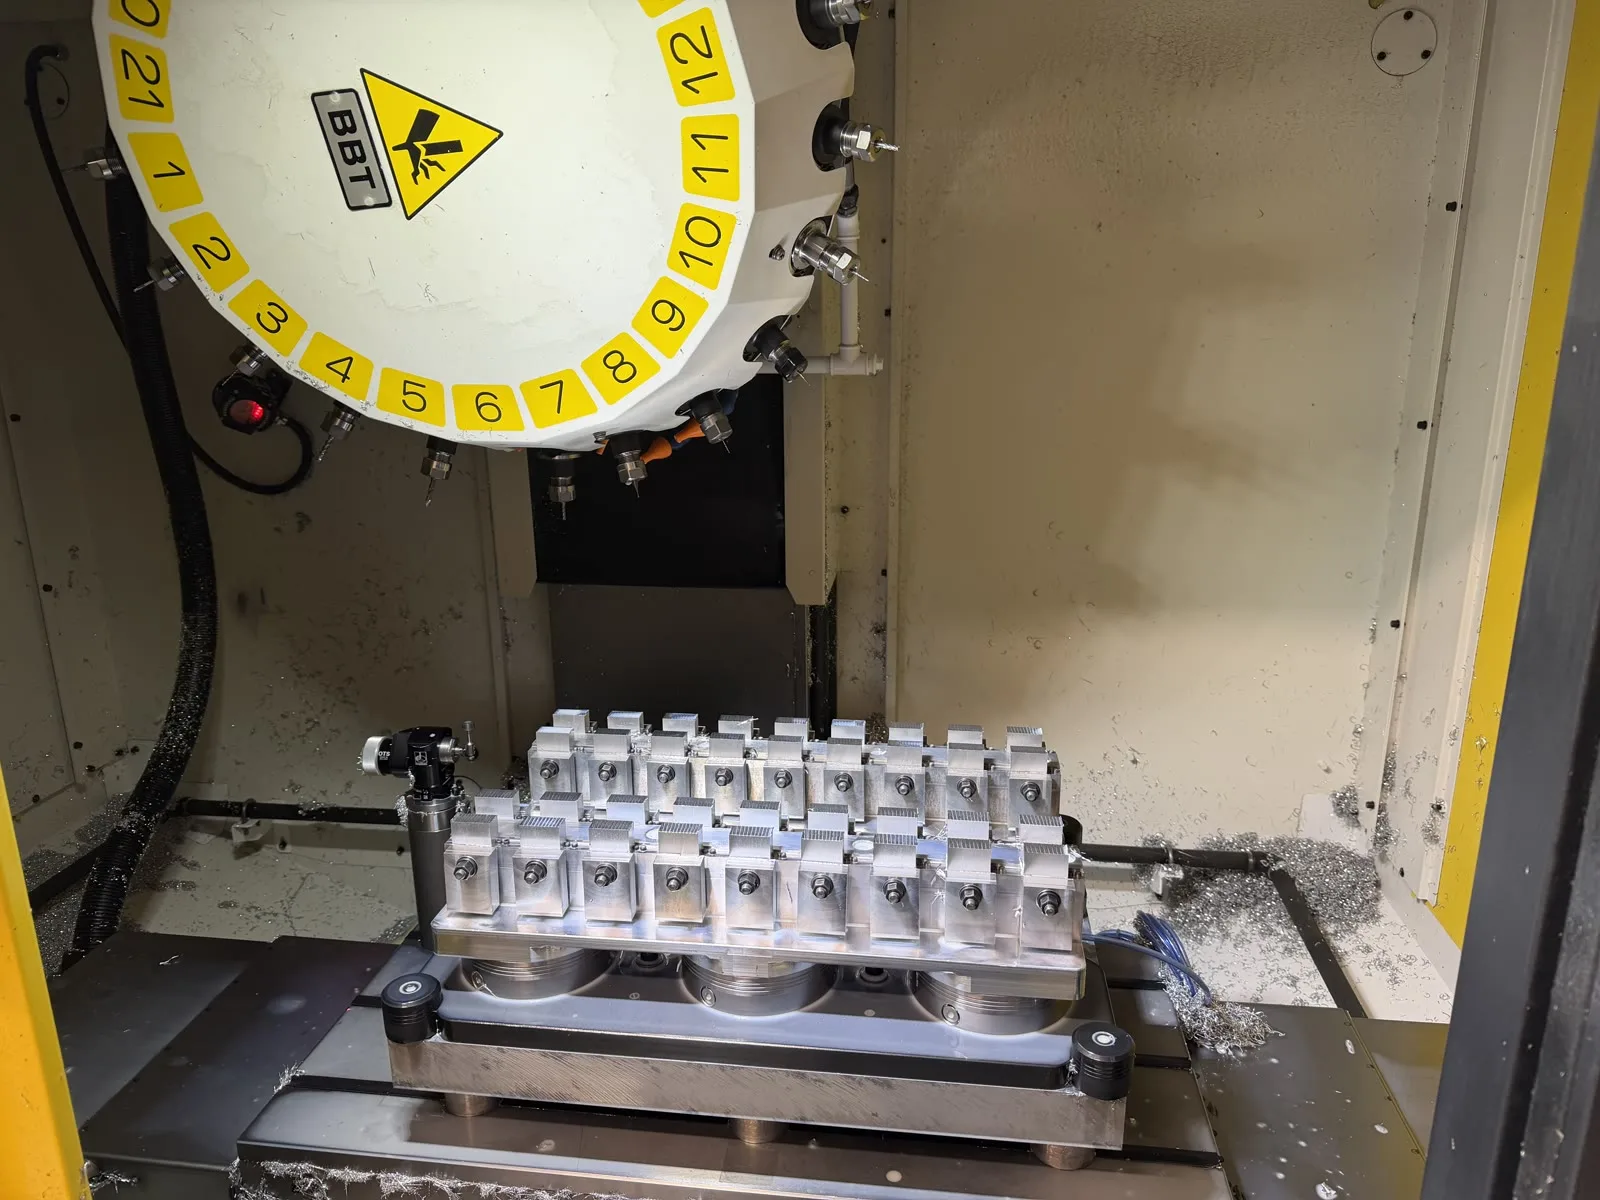
Se manca il secondo grezzo, l’operatore imposta #516=0. Il primo e il terzo pezzo vengono lavorati normalmente, il secondo viene saltato in sicurezza. Non occorre cancellare codice o ripetere il postprocessing. Per variabili, condizioni e collaudo sicuro si veda Fanuc Macro B e G65.
Un percorso, uso ripetuto
Il percorso è salvato in un sottoprogramma locale. Prima del richiamo, il programma principale verifica che il pezzo sia attivo e applica lo spostamento.
IF[#511LT2]GOTO90001
IF[#514EQ0]GOTO90001
IF[#516EQ0]GOTO90001
G52 X[#512*1] Y[#513*1] Z0.
M98 Q10
N90001
G52 X0. Y0. Z0.
Tutte le posizioni partono dalla stessa origine. Dopo esecuzione o salto segue G52 X0. Y0. Z0., evitando l’accumulo degli spostamenti.
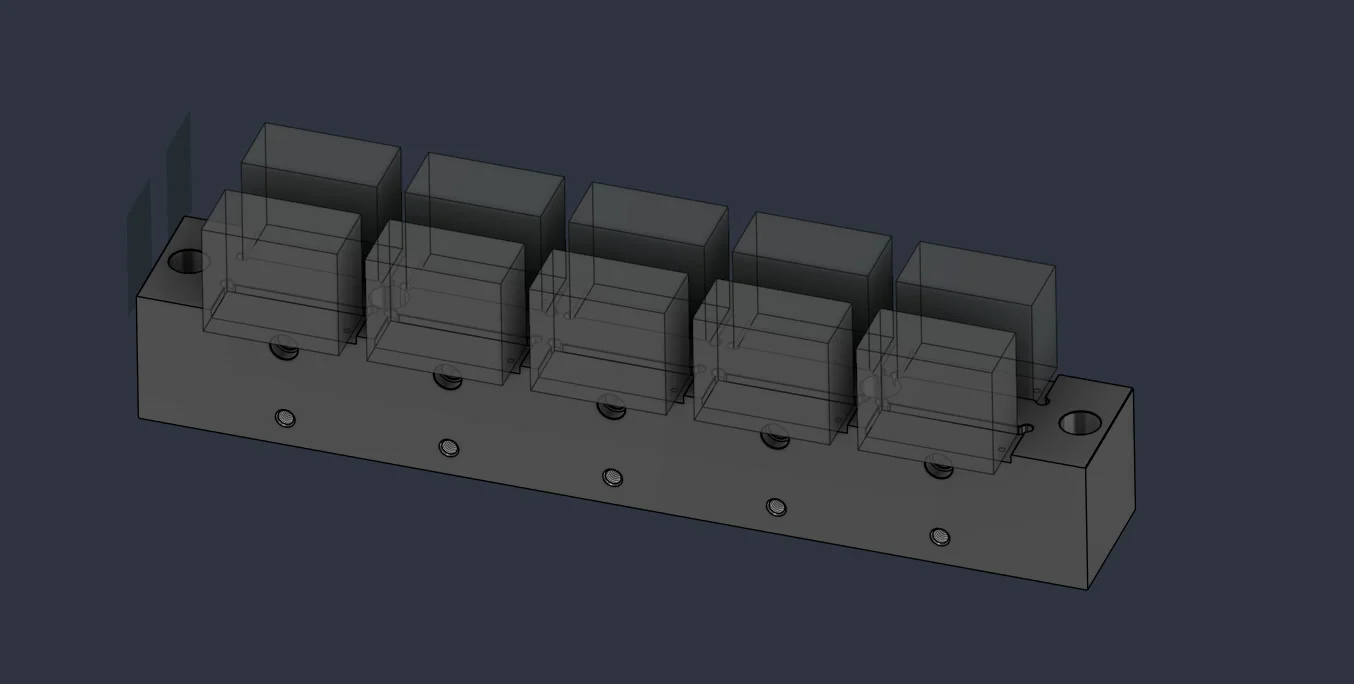
Output NC pronto per la produzione
La modifica non termina con il pattern. È importante anche la leggibilità al passaggio in produzione. L’intestazione contiene automaticamente data, autore, revisione del postprocessor e lista utensili con la quota Z minima raggiunta.
O1234 (413-4003-13-A)
(13.10.2026)
(MAREK SKOTAK)
(NASTROJOVY LIST)
(T1 VRTAK_9TK_L83_KL.25X70_BT.30 Z=-36.638)
(PP VERSION 1310_1230)
Il postprocessor prepara anche blocchi per cambio utensile, refrigerante, arresti opzionali e lavorazione indicizzata. Dopo ogni cambio utensile, i valori del pattern vengono riletti e controllati: intervallo e valore intero del numero pezzi, stato degli interruttori. Un valore errato genera un allarme prima del taglio.
Vantaggi per CNC Plus
- Programma NC più corto: il percorso di riferimento è memorizzato una volta e richiamato con lo spostamento giusto.
- Carico flessibile: ogni posizione si abilita o disabilita nel blocco variabili.
- Migliore leggibilità: intestazione, nomi operazione, lista utensili e commenti facilitano il controllo.
- Flusso coerente: la logica del pattern nasce automaticamente nel postprocessing e corrisponde al ROBODRILL reale.
CNC Plus, s.r.o.
CNC Plus, con sede a Třebíč nella Repubblica Ceca, è specializzata nella fresatura di precisione di metalli e plastiche dal 1997. Produce serie e pezzi singoli; il sito indica lotti da 10 a 100.000 pezzi, 24 centri di lavoro e servizi di tornitura.
Integrazione costruita sulla produzione reale
Il postprocessor è stato sviluppato per la configurazione reale della macchina e le esigenze CNC Plus. Non era una conversione generica in G-code, ma il collegamento tra preparazione Fusion e lavoro effettivo di programmatore e operatore.
Il programmatore prepara il pattern in CAM, il postprocessor crea una struttura controllata e l’operatore riceve un’impostazione semplice per posizione. Un solo output NC si adatta così al carico corrente senza modificare i percorsi.
Conclusione
L’integrazione Autodesk Fusion–FANUC ROBODRILL in CNC Plus mostra che un buon postprocessor può trasferire più della geometria: logica dell’attrezzatura, scelta delle posizioni, controlli e informazioni per l’operatore.
G52, sottoprogrammi locali e Fanuc Macro B consentono di riutilizzare un percorso di riferimento su più pezzi. Il risultato è un programma NC flessibile e leggibile per la produzione quotidiana.
Volete collegare Autodesk Fusion a una CNC specifica? Consultate i nostri postprocessor personalizzati per Autodesk Fusion o inviateci dati macchina e un programma NC collaudato.
