
In Autodesk Fusion imposti 6.000 mm/min, ma la CNC rallenta e accelera continuamente. Non significa automaticamente che CAM o postprocessor siano errati: densità del percorso, capacità del controllo, trasferimento dati e dinamica degli assi interagiscono.
Risposta rapida
- I segmenti G1 corti non sono sbagliati. Diventano un limite se il controllo non riesce a pianificarli alla velocità richiesta.
- Fusion Smoothing riduce i punti e adatta archi dove geometria e controllo lo consentono.
- Look-ahead e tolleranza del contorno appartengono al controllo CNC.
- Il postprocessor non aggiunge potenza di calcolo, licenze o rigidità meccanica.
Segmenti G1 e velocità dei blocchi
G1 X100.000 Y20.000 Z-5.000 F6000
X100.150 Y20.020 Z-5.012
X100.300 Y20.045 Z-5.028
6.000 mm/min equivalgono a 100 mm/s. Con segmenti da 0,1 mm servono circa 1.000 blocchi completati al secondo, prima di considerare cambi di direzione e limiti dinamici. L’esecuzione è diversa dal trasferimento: un DNC lento può svuotare il buffer.
Look-ahead, smoothing e tolleranza
Il look-ahead analizza i blocchi successivi per pianificare la velocità. Contano ciclo dell’interpolatore, algoritmo, deviazione consentita e limiti degli assi, non solo il numero dichiarato di blocchi.
La Tolerance di Fusion definisce l’approssimazione. Smoothing elimina punti e adatta archi G2/G3; Steep and Shallow offre Fit Arcs ed Evenly Spaced Points per controlli idonei. Archi spaziali non supportati possono essere nuovamente linearizzati. Verifica file NC, quota e finitura.
Modalità specifiche del controllo
| Controllo | Esempi | Da verificare |
|---|---|---|
| Siemens SINUMERIK | G64; secondo opzioni G641/G642/G645 o Advanced Surface | serie, trasformazione, licenza, tolleranza |
| HEIDENHAIN | Cycle 32, HSC-MODE, eventualmente TA | software TNC, finitura/sgrossatura, TCPM/M128 |
| FANUC | su sistemi compatibili, per esempio G05.1 Q1 | controllo esatto, opzione high-speed, logica del costruttore |
| Haas / LinuxCNC | G187 / G64 | generazione, parametri, unità e dinamica |
Non sono comandi universali da copiare.
Output HEIDENHAIN reale di CCSOFTCZ
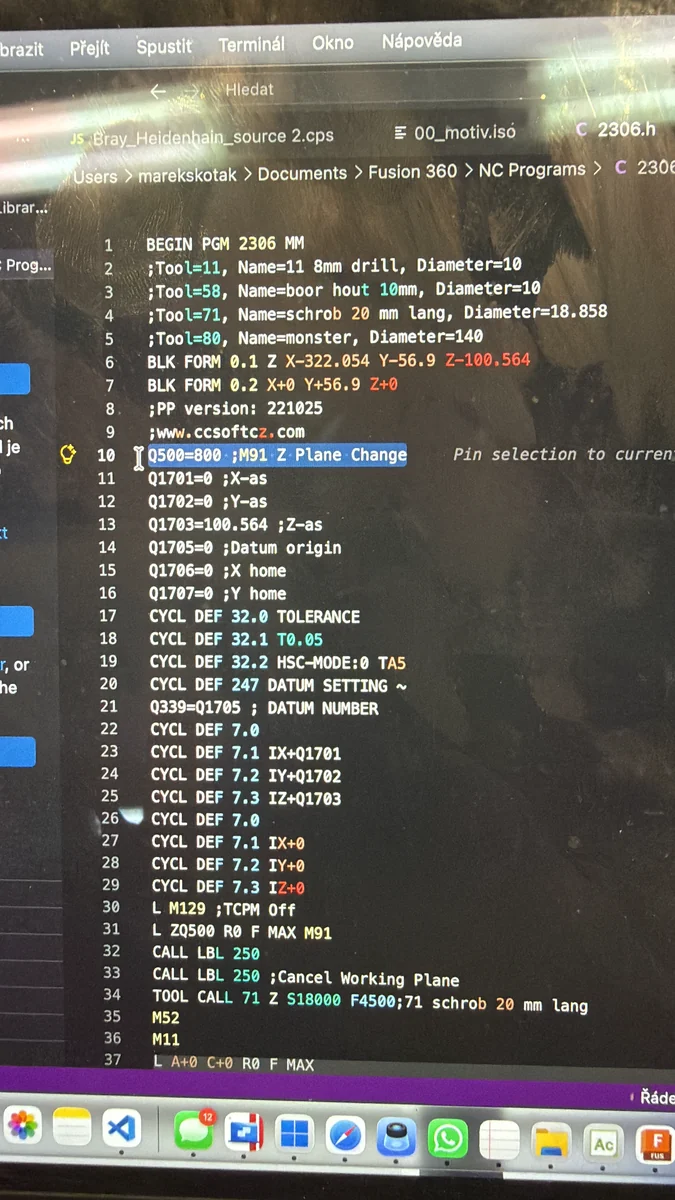
CYCL DEF 32.0 TOLERANCE
CYCL DEF 32.1 T0.05
CYCL DEF 32.2 HSC-MODE:0 TA5
T0.05 consente 0,05 mm di deviazione del contorno. HSC-MODE:0 privilegia la precisione. TA5 consente cinque gradi sugli assi rotanti solo con M128 o FUNCTION TCPM attivo; non è tolleranza XYZ. La foto dimostra l’output, non un miglioramento di tempo o finitura.
Dinamica e diagnosi
In cinque assi, un percorso XYZ regolare può richiedere rotazioni rapide. Cinematica, lunghezza utensile, testa/tavola, TCPM e singolarità possono imporre un rallentamento. Modifica una variabile alla volta su un test sicuro e confronta blocchi, tempo, avanzamento reale, superficie e quota. Se scatta anche una lunga retta, controlla azionamenti, meccanica, misura e dati macchina.
Che cosa può risolvere il postprocessor
Può scegliere una modalità di precisione e formati arco/spline supportati. Non corregge prestazioni insufficienti, licenze mancanti, carenza dati DNC o guasti meccanici.
Servono controllo e software esatti, esempio NC, impostazioni Fusion, metodo di trasferimento e un breve video.
Verificare CAM e output NC →