
Bij het bewerken van meerdere gelijke delen is het niet zinvol identieke gereedschapspaden telkens opnieuw te maken en te beheren. Bij CNC Plus, s.r.o. koppelden we daarom een patroon uit Autodesk Fusion aan een aangepaste postprocessor voor een FANUC ROBODRILL.
Het resultaat is een leesbaar NC-programma dat het pad van elke bewerking slechts één keer opslaat. De opspanposities worden gestuurd met lokale verschuiving G52, subprogramma’s en Fanuc Macro B-variabelen. De operator bepaalt op de machine hoeveel delen en welke posities worden bewerkt.
Kort samengevat
- Klant: CNC Plus, s.r.o. in Třebíč — precisiefrezen van metalen en kunststoffen, serie- en enkelstuksproductie.
- CAM en machine: Autodesk Fusion CAM en FANUC ROBODRILL.
- Oplossing: aangepaste postprocessor voor patronen en geïndexeerde bewerking.
- Techniek: G52, lokale subprogramma's, M98 Q en Fanuc Macro B.
- Voordeel: één referentiebaan, flexibele positiekeuze en overzichtelijker NC-resultaat.
In deze praktijkcase
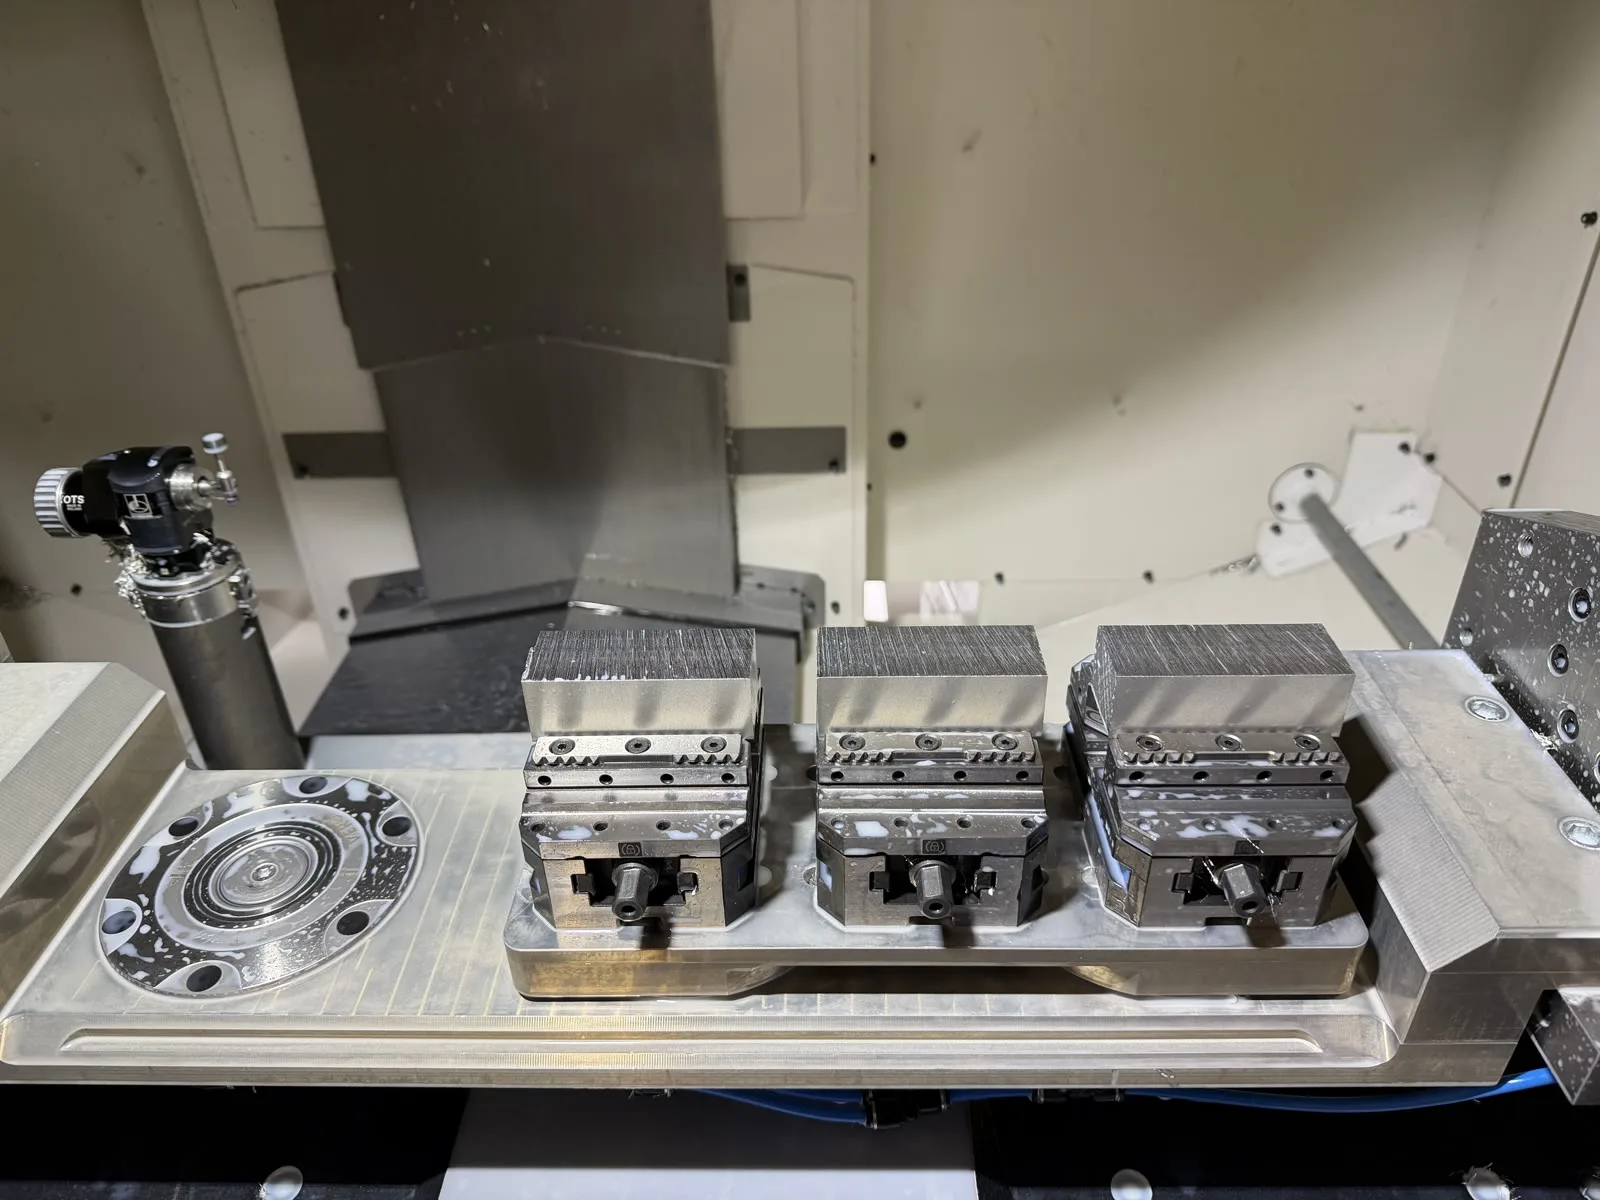
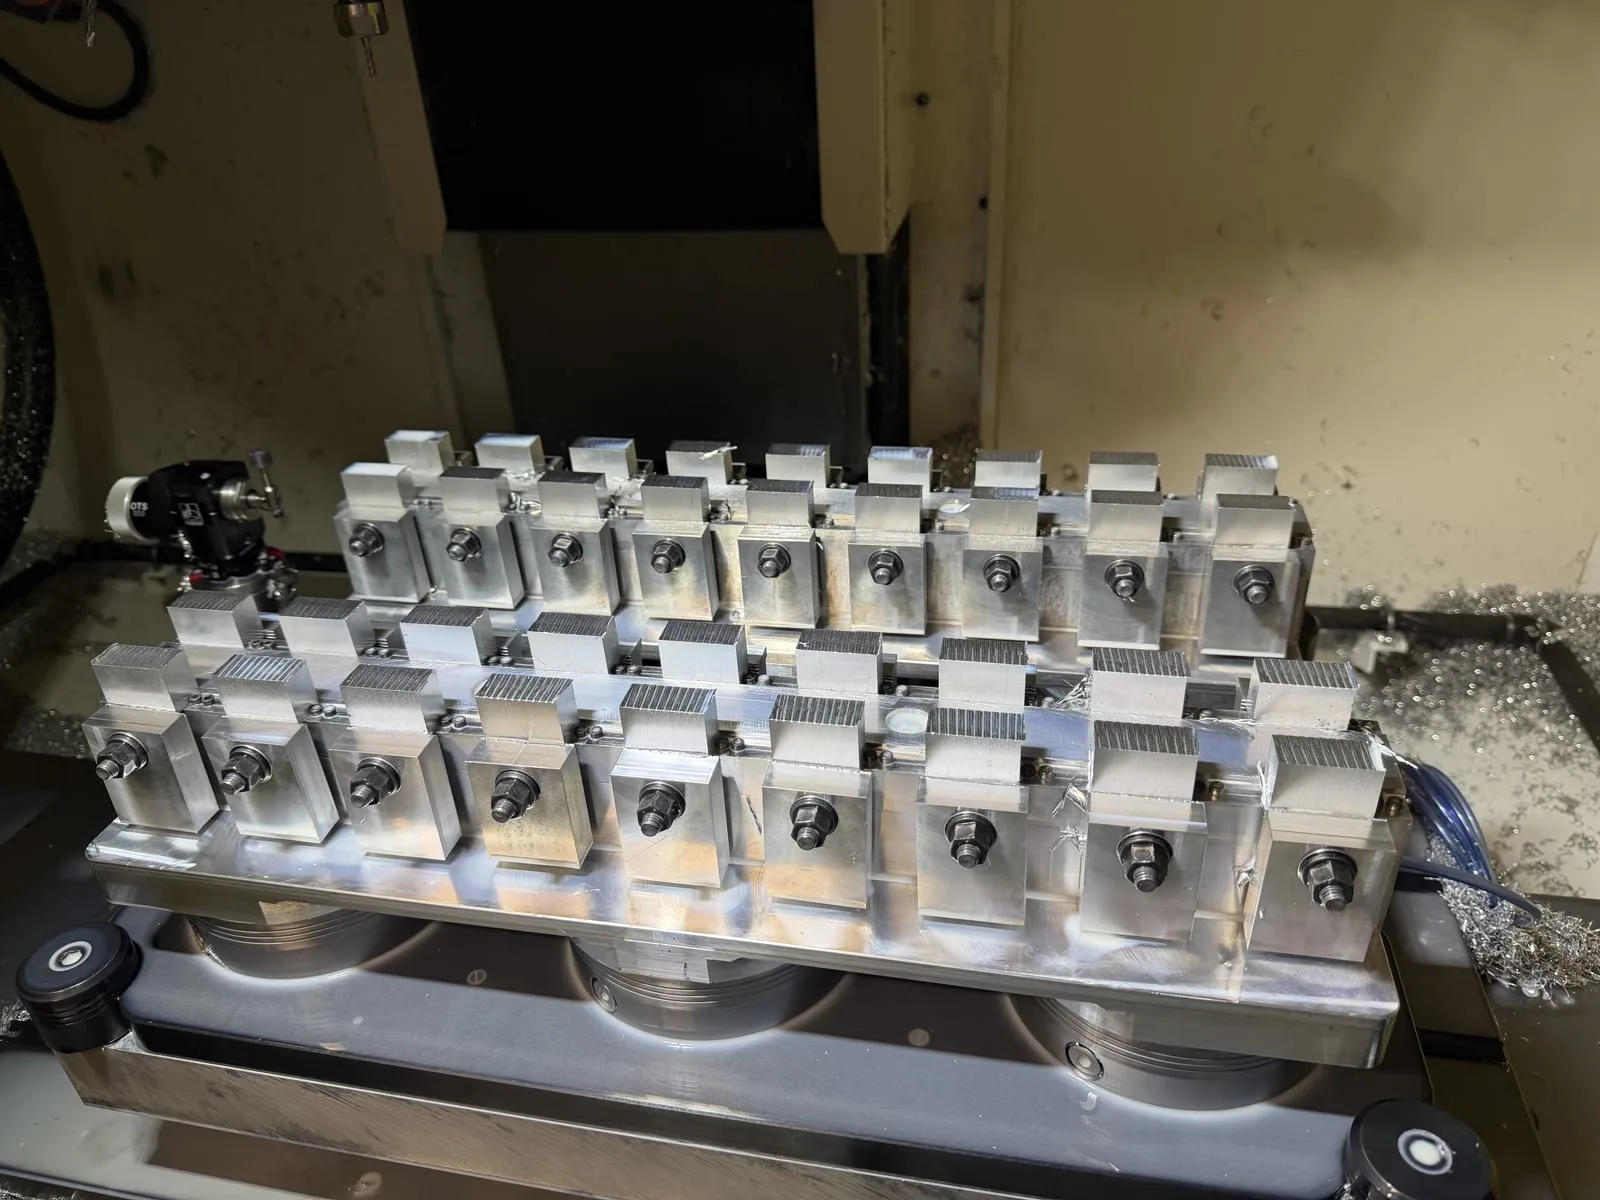
Uitgangssituatie: meerdere delen in één opspanning
In serieproductie is het efficiënt om de machineruimte te benutten en meerdere identieke delen tegelijk te spannen. De programmeur bereidt één positie voor en maakt in Fusion een patroon. Het gereedschapspad blijft gelijk; alleen de locatie van elke kopie verandert.
Die logica moest naar een NC-programma dat voor programmeur en operator leesbaar bleef en op de werkelijke bezetting kon reageren zonder lange codeblokken handmatig te kopiëren.
Hoe de integratie werkt
Setup, gereedschappen, bewerkingen en patroon worden normaal in Autodesk Fusion voorbereid. Bij NC-generatie herkent de postprocessor de posities en maakt een structuur voor de FANUC ROBODRILL-besturing.
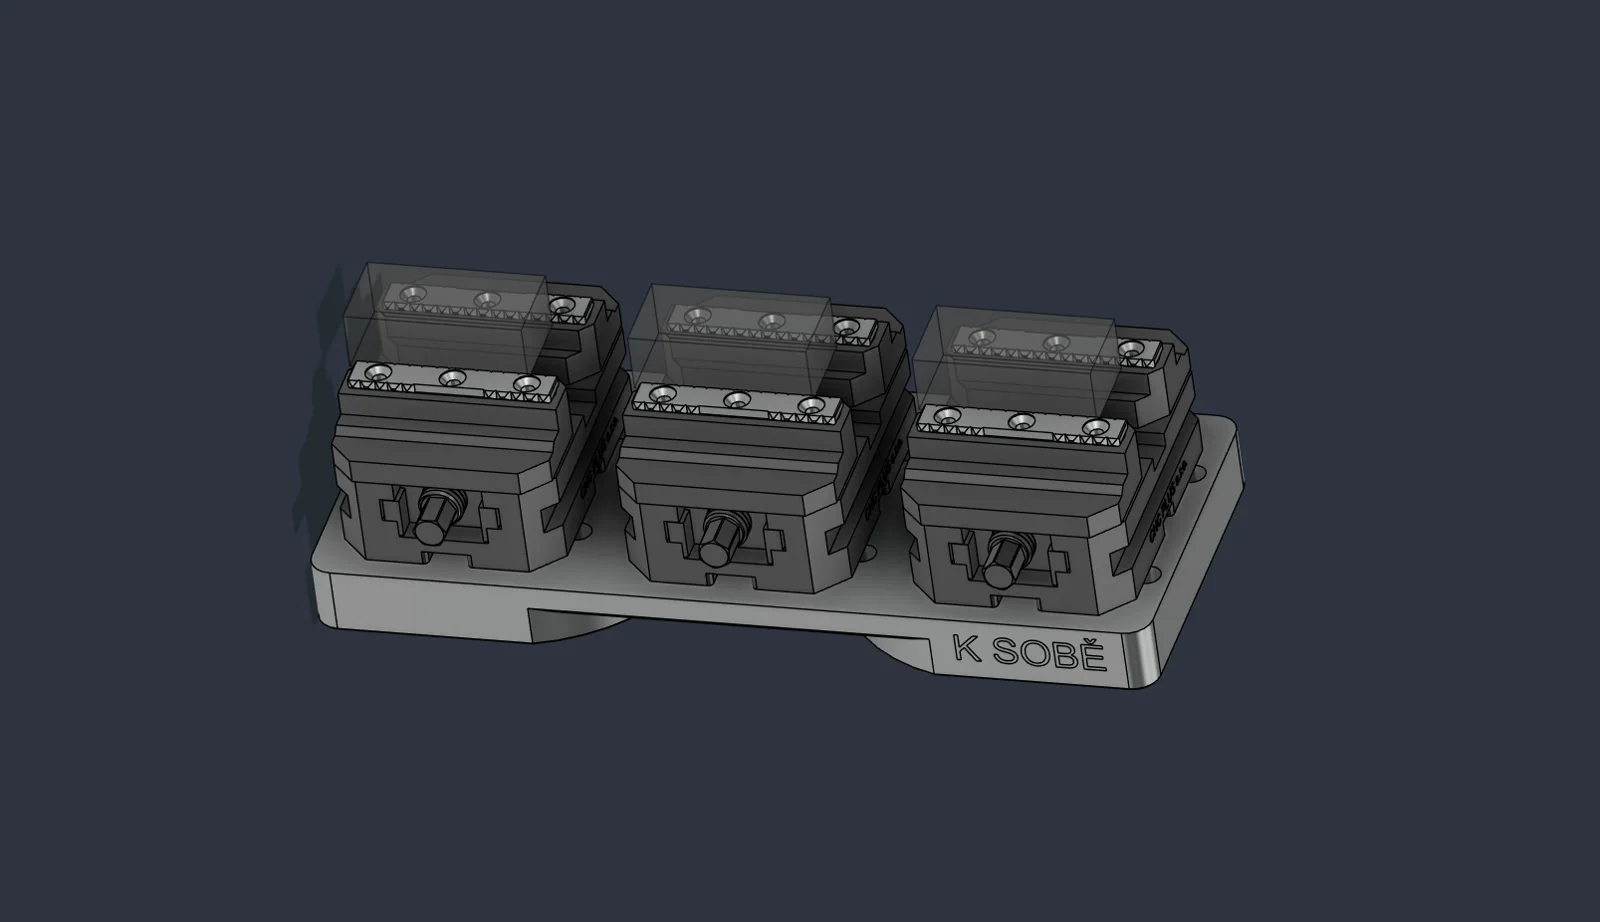
De workflow heeft vier lagen:
- CAM: model, Setup, gereedschappen, bewerkingen en patroon.
- Vertaling: de postprocessor herkent de patroonposities.
- NC-logica: Fanuc Macro B en G52 sturen actieve posities.
- Machine: M98 Q roept het referentiepad aan.
Elk uniek pad wordt één keer opgeslagen in een lokaal subprogramma. Het hoofdprogramma kiest de positie, stelt de verschuiving in en zet deze daarna veilig terug op nul.
Patroonbesturing met Fanuc Macro B
Het NC-programma begint met een afzonderlijk, leesbaar instelblok. Dit voorbeeld definieert drie delen met 115 mm steek in X:
(POLE 1 - LINEARNI)
#511=3       (POCET INSTANCI VCETNE PRVNI)
#512=115.    (ROZTEC X)
#513=0.      (ROZTEC Y)
#514=1       (MASTER POLE)
#515=1       (DILEC 1 X0. Y0.)
#516=1       (DILEC 2 X115. Y0.)
#517=1       (DILEC 3 X230. Y0.)
#511 bepaalt het aantal posities, #512 en #513 de steek; de overige variabelen zijn schakelaars. 1 betekent bewerken, 0 overslaan.
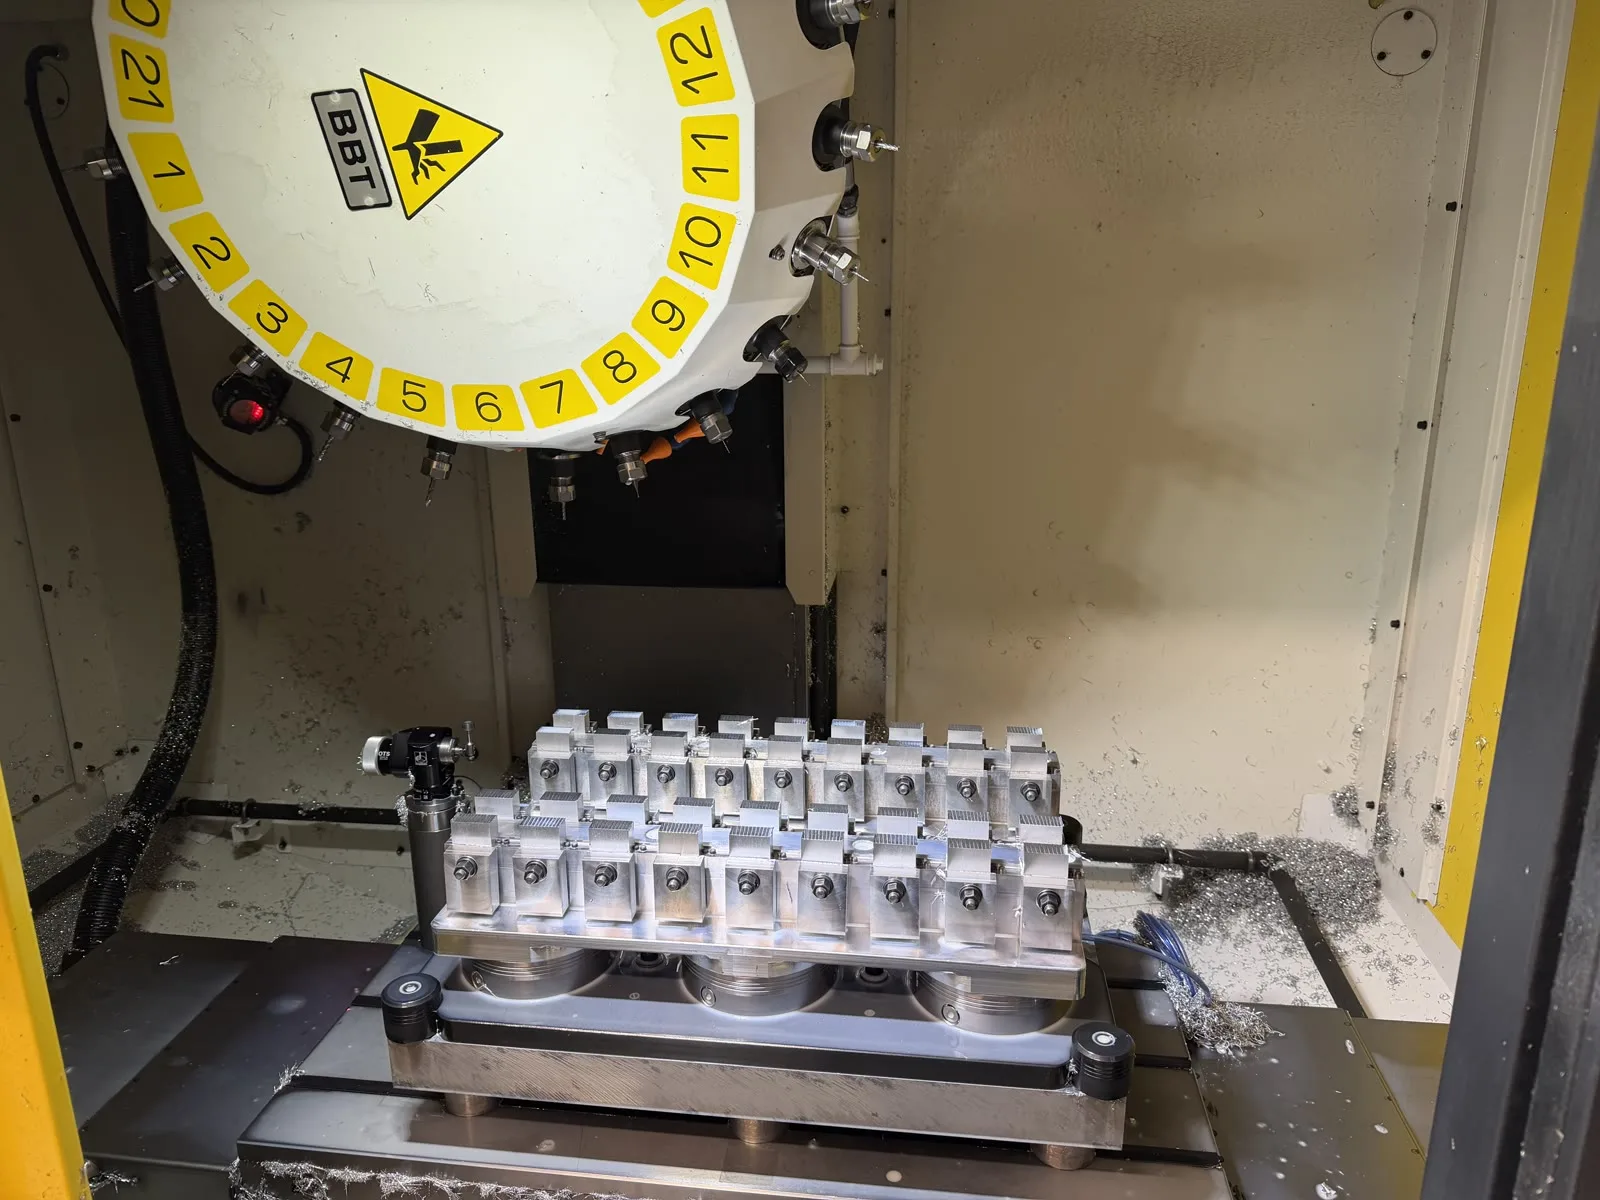
Ontbreekt het tweede werkstuk, dan stelt de operator #516=0 in. Het eerste en derde deel worden normaal uitgevoerd; de tweede positie wordt veilig overgeslagen. Code verwijderen of opnieuw posten is niet nodig. Meer over variabelen, voorwaarden en veilige ingebruikname staat in Fanuc Macro B en G65.
Eén pad, herhaald gebruik
Het gereedschapspad staat in een lokaal subprogramma. Voor de aanroep controleert het hoofdprogramma of het deel actief is en stelt het de juiste verschuiving in.
IF[#511LT2]GOTO90001
IF[#514EQ0]GOTO90001
IF[#516EQ0]GOTO90001
G52 X[#512*1] Y[#513*1] Z0.
M98 Q10
N90001
G52 X0. Y0. Z0.
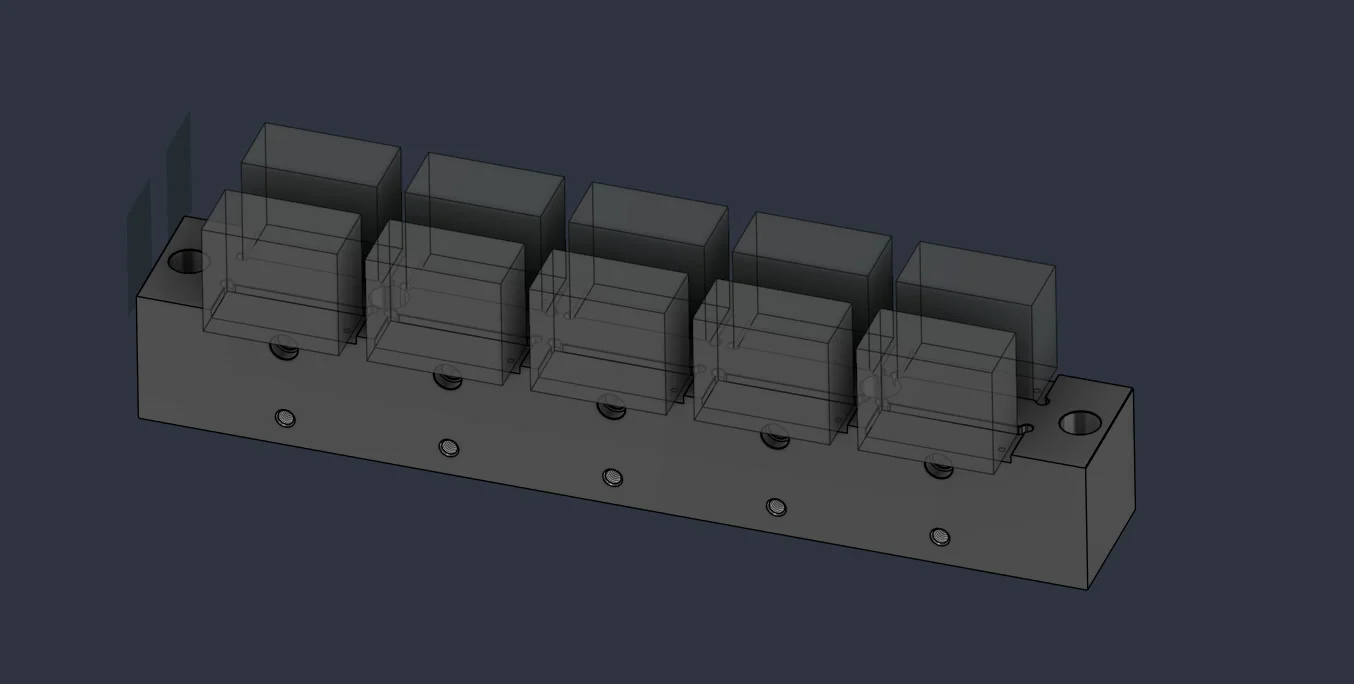
Alle posities worden vanaf hetzelfde referentienulpunt berekend. Na uitvoeren of overslaan volgt G52 X0. Y0. Z0., zodat verschuivingen niet optellen.
NC-uitvoer voor productie
De aanpassing stopt niet bij het patroon. Leesbaarheid bij overdracht naar productie is even belangrijk. De kop bevat automatisch datum, auteur, postprocessorrevisie en een gereedschapslijst met de laagste bereikte Z-coördinaat.
O1234 (413-4003-13-A)
(13.10.2026)
(MAREK SKOTAK)
(NASTROJOVY LIST)
(T1 VRTAK_9TK_L83_KL.25X70_BT.30 Z=-36.638)
(PP VERSION 1310_1230)
De postprocessor maakt ook blokken voor gereedschapswissel, koeling, optionele stops en geïndexeerde bewerking. Na elke wissel worden patroonwaarden opnieuw ingelezen en gecontroleerd: bereik en geheel getal van het aantal delen, plus de status van schakelaars. Een foutieve waarde veroorzaakt vóór het snijden een alarm.
Voordelen voor CNC Plus
- Korter NC-programma: het referentiepad wordt eenmaal opgeslagen en met de juiste verschuiving hergebruikt.
- Flexibele belading: elke positie is in een duidelijk variabelenblok in- of uitschakelbaar.
- Betere leesbaarheid: kop, bewerkingsnamen, gereedschapslijst en commentaar vereenvoudigen controle.
- Eenduidige workflow: patroonlogica ontstaat automatisch bij het posten en past bij de concrete ROBODRILL.
Over CNC Plus, s.r.o.
CNC Plus in Třebíč, Tsjechië, is sinds 1997 gespecialiseerd in precisiefrezen van metalen en kunststoffen. Het bedrijf produceert series en enkelstuks; de website noemt series van 10 tot 100.000 delen, 24 bewerkingscentra en draaidiensten.
Integratie op basis van echte productie
De postprocessor is ontwikkeld voor de echte machineconfiguratie en eisen van CNC Plus. Het ging niet alleen om een algemene omzetting naar G-code, maar om de verbinding tussen Fusion-voorbereiding en de werkelijke werkwijze van programmeur en operator.
De programmeur maakt het patroon in CAM, de postprocessor genereert een gecontroleerde structuur en de operator krijgt een eenvoudige instelling per positie. Eén NC-uitvoer past zich zo aan de actuele belading aan zonder de gereedschapspaden te wijzigen.
Conclusie
De integratie van Autodesk Fusion en FANUC ROBODRILL bij CNC Plus laat zien dat een goed ontworpen postprocessor meer kan overbrengen dan geometrie: ook opspanlogica, positiekeuze, controles en operatorinformatie.
G52, lokale subprogramma’s en Fanuc Macro B maken hergebruik van één referentiepad voor meerdere delen mogelijk. Het resultaat is een flexibel en leesbaar NC-programma voor dagelijkse productie.
Wilt u Autodesk Fusion vergelijkbaar met een specifieke CNC-machine verbinden? Bekijk onze maatwerk postprocessors voor Autodesk Fusion of stuur ons machinegegevens en een bewezen NC-programma.
