
In Autodesk Fusion programmeert u 6.000 mm/min, maar de CNC vertraagt en versnelt steeds. Dat betekent niet automatisch een fout in CAM of postprocessor: paddichtheid, capaciteit van de besturing, data-aanvoer en asdynamiek werken samen.
Kort antwoord
- Korte G1-segmenten zijn niet fout. Ze worden een beperking als de besturing ze niet op de gevraagde snelheid kan plannen.
- Fusion Smoothing vermindert punten en fit bogen waar geometrie en besturing dat toelaten.
- Look-ahead en contourtolerantie zijn functies van de CNC-besturing.
- Een postprocessor voegt geen rekenkracht, licentie of mechanische stijfheid toe.
Korte G1-segmenten en bloksnelheid
G1 X100.000 Y20.000 Z-5.000 F6000
X100.150 Y20.020 Z-5.012
X100.300 Y20.045 Z-5.028
6.000 mm/min is 100 mm/s. Met segmenten van 0,1 mm zijn ongeveer 1.000 voltooide blokken per seconde nodig, nog zonder richtingswijzigingen en dynamische limieten. Blokuitvoering verschilt ook van overdracht: trage DNC kan de buffer leeg laten lopen.
Look-ahead, smoothing en tolerantie
Look-ahead analyseert komende blokken om de snelheid te plannen. De interpolatorcyclus, het algoritme, de toegestane contourafwijking en aslimieten zijn belangrijker dan alleen een opgegeven aantal vooruitgelezen blokken.
Fusion Tolerance bepaalt de benadering. Smoothing verwijdert punten en fit G2/G3-bogen; Steep and Shallow biedt Fit Arcs en voor geschikte besturingen Evenly Spaced Points. Niet-ondersteunde ruimtelijke bogen kunnen opnieuw worden gelineariseerd. Controleer altijd het geposte NC-bestand, maat en oppervlak.
Besturingsspecifieke modi
| Besturing | Voorbeelden | Controleren |
|---|---|---|
| Siemens SINUMERIK | G64; afhankelijk van opties G641/G642/G645 of Advanced Surface | serie, transformatie, licentie, tolerantie |
| HEIDENHAIN | Cycle 32, HSC-MODE, eventueel TA | TNC-software, voor-/nabewerken, TCPM/M128 |
| FANUC | op ondersteunde systemen bijvoorbeeld G05.1 Q1 | exacte besturing, high-speed-optie, machinebouwerlogica |
| Haas / LinuxCNC | G187 / G64 | generatie, parameters, eenheden en dynamiek |
Dit zijn geen universele opdrachten om te kopiëren.
Werkelijke HEIDENHAIN-uitvoer van CCSOFTCZ
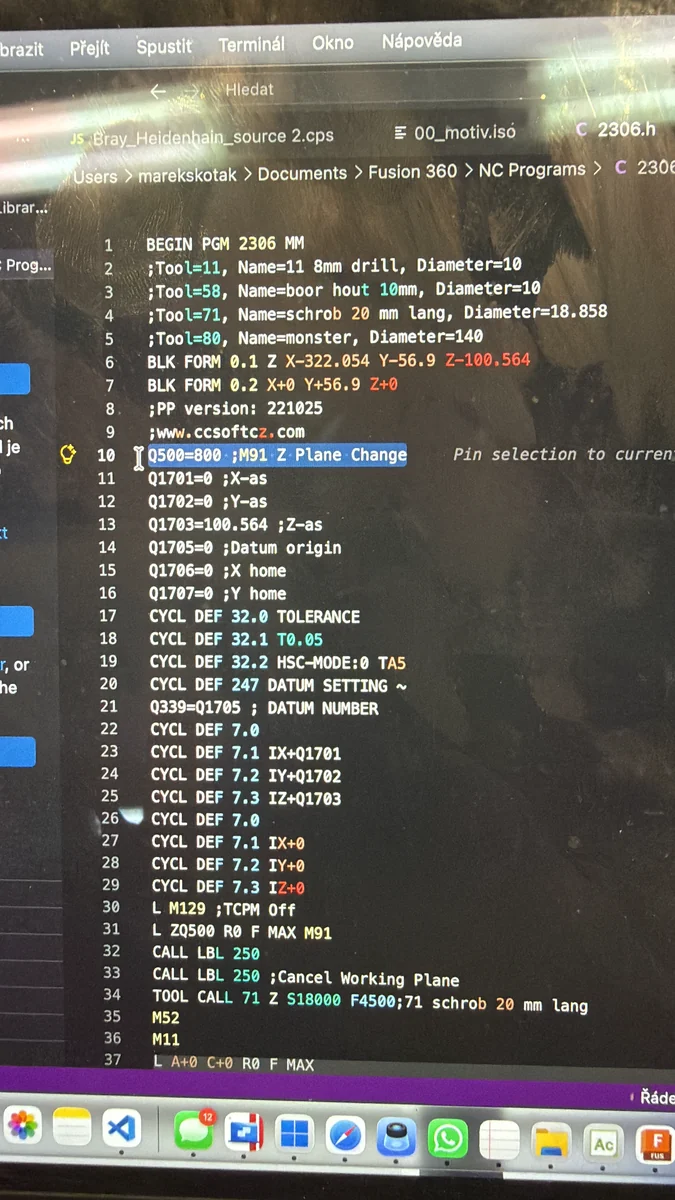
CYCL DEF 32.0 TOLERANCE
CYCL DEF 32.1 T0.05
CYCL DEF 32.2 HSC-MODE:0 TA5
T0.05 staat 0,05 mm contourafwijking toe. HSC-MODE:0 kiest hogere contournauwkeurigheid. TA5 staat alleen met actieve M128 of FUNCTION TCPM vijf graden rotatie-asafwijking toe; het is geen XYZ-tolerantie. De foto bewijst de uitvoer, niet een betere tijd of afwerking.
Dynamiek en diagnose
Bij vijfassig werk kan een vloeiend XYZ-pad snelle rotatie eisen. Kinematica, gereedschapslengte, kop/tafel, TCPM en singulariteiten kunnen vertraging afdwingen. Wijzig één variabele per veilige test en vergelijk blokken, tijd, werkelijke voeding, oppervlak en maat. Schokt ook een lange rechte beweging, controleer aandrijvingen, mechanica, meetsysteem en machinegegevens.
Wat de postprocessor kan oplossen
Hij kan een ondersteunde nauwkeurigheidsmodus en boog- of splineformaten kiezen. Hij herstelt geen tekort aan prestaties, licenties, DNC-data of mechanische fouten.
Voor diagnose zijn exacte besturing en software, een NC-voorbeeld, Fusion-instellingen, overdrachtsmethode en korte video nodig.
CAM en NC-uitvoer controleren →